
Nie wahaj się skontaktować, kiedy nas potrzebujesz!
 Dom / Aktualności / Wiadomości branżowe / Obróbka wieloosiowa: rodzaje, zalety i sposób wyboru odpowiedniego sprzętu
Obróbka wieloosiowa: rodzaje, zalety i sposób wyboru odpowiedniego sprzętu
 2026.09.23
 Wiadomości branżowe
Kontrola jakości właśnie odrzuciła trzecią partię odlewu kolektora, ponieważ dwa kątowe przyłącza nie pokrywają się. Odrzucenie to jest momentem, w którym większość warsztatów mechanicznych zaczyna czytać o obróbce wieloosiowej. Kiedy element obrabiany musi zostać ponownie zamocowany, aby uzyskać kątowe lub zakrzywione elementy, każde nowe ustawienie ponownie wiąże się z błędem wyrównania, zużyciem uchwytu i oceną operatora. Obróbka wieloosiowa utrzymuje część w jednym mocowaniu i pozwala narzędziu dotrzeć do niej z kilku kierunków, dlatego producenci z branży lotniczej i medycznej korzystają z niej od dziesięcioleci. Bezpośrednim rezultatem są węższe tolerancje i krótsze czasy realizacji; tym większym rezultatem jest przewidywalny proces, który jest poprawny w pierwszej części. Mimo to maszyna to tylko połowa rozwiązania: ścieżki narzędzia CAM, uchwyt roboczy i doświadczenie programisty decydują, czy dodatkowe osie rzeczywiście zasługują na utrzymanie.
Co właściwie oznacza obróbka wieloosiowa
Maszyny CNC opisują ruch za pomocą osi współrzędnych. Trzy osie liniowe to X, Y i Z. Oś obrotowa obracająca się wokół X to oś A, wokół Y to oś B, a wokół Z to oś C. Kiedy maszyna łączy osie liniowe z co najmniej jedną osią obrotową, staje się maszyną wieloosiową. Większość maszyn czteroosiowych wykorzystuje stół obrotowy na osi C; maszyny pięcioosiowe dodają uchylną głowicę wrzeciona, stół uchylny lub jedno i drugie. Wyrażenie 3 2 odnosi się do maszyny pięcioosiowej używanej w trybie pozycjonowania, gdzie osie obrotowe przesuwają się pod kątem i blokują, a następnie tną w taki sam sposób jak maszyna trójosiowa.
Poniższa tabela porównuje konfiguracje dominujące w warsztatach pracy i kompromisy, jakie przynosi każda z nich:
| Konfiguracja | Ruch | Typowe części | Główna siła | Uważaj |
|---|---|---|---|---|
| 3-osiowy | Liniowe X, Y, Z | Proste części pryzmatyczne, płytki, kieszenie | Najniższy koszt, proste programowanie | Funkcje kątowe nadal wymagają dodatkowych ustawień |
| 4-osiowy (3 1) | X, Y, Z plus jedna oś obrotowa | Zakrzywione szczeliny, obudowy przekładni, długie profile | Ruch obrotowy przy umiarkowanych kosztach | Długość części ograniczona średnicą stołu |
| 5-osiowy 3 2 | X, Y, Z plus dwie osie obrotowe | Wsporniki z portami kątowymi, podstawy form | Dosięga pięciu stron w jednym ustawieniu | Brakuje prawdziwego jednoczesnego cięcia pięcioosiowego |
| 5-osiowe jednoczesne | X, Y, Z plus interpolowane osie obrotowe | Wirniki, łopatki turbin, kształty organiczne | Najlepsze wykończenie powierzchni i czas cyklu | Najdroższy w programowaniu i weryfikacji |
| Wielozadaniowe centrum tokarskie | Oś X, Z, Y, C, drugie wrzeciono | Wały z frezowanymi spłaszczeniami, otworami krzyżowymi, mimośrodami | Całość wykończona w jednym cyklu | Potrzebuje narzędzi aktywnych i możliwości osi Y |
Jak obróbka wieloosiowa zmienia sposób myślenia o konfiguracji
Dodanie osi nie powoduje po prostu dodania ruchu; zmienia system odniesienia. Na maszynie 3-osiowej otwór pod kątem jest tworzony poprzez umieszczenie przedmiotu obrabianego na uchwycie kątowym, zatem położenie otworu zależy od dokładności zamocowania tego uchwytu. Na maszynie wieloosiowej maszyna sama obraca część lub narzędzie pod zaprogramowany kąt, a jedynym istotnym punktem odniesienia jest skalibrowana pozycja obrotowa. Błąd urządzenia przestaje się kumulować.
Sekwencja produkcyjna również zmienia kształt:
- Modeluj część w CAD i konwertuj ją do formatu CAM, definiując każdą funkcję w jednym układzie współrzędnych.
- Symuluj cały program, łącznie z ruchem obrotowym, luzem oprawki narzędziowej i przesuwem stołu.
- Zamocuj przedmiot obrabiany raz i wypróbuj lub wskaż jego krawędzie odniesienia.
- Uruchom cykl; maszyna automatycznie pozycjonuje osie obrotowe pomiędzy cięciami.
- Sprawdź gotowe elementy w tym samym układzie współrzędnych, ponieważ nic nie zostało ponownie zamocowane.
Wzmocnienie tolerancji wynika z usunięcia zacisków. Element wykonany po trzecim ponownym zamocowaniu niesie ze sobą skumulowany błąd wszystkich poprzednich ustawień. Obróbka w oryginalnym zamocowaniu pozwala zachować identyczny punkt odniesienia, dlatego też warsztaty posiadające powtarzalność na poziomie 0,01 mm odnotowują mniej części odpadowych, nawet gdy czas cyklu prawie się nie zmienia.
Kiedy obróbka wieloosiowa się opłaca
Nie każda część potrzebuje pięciu osi. Kandydaci mają zwykle kilka wspólnych cech: otwory pod kątem, zakrzywione powierzchnie szyn, ciągnione ściany formy lub przerywane cięcia wymagające stałej orientacji narzędzia. Poniższe pięcioczęściowe rodziny są najsilniejszymi kandydatami:
- Części konstrukcyjne przemysłu lotniczego – wsporniki cienkościenne, obudowy zaworów i armatura z przyłączami kątowymi; prototypy i części produkcyjne cieszą się tą samą dokładnością w jednym ustawieniu.
- Elementy form i matryc – rdzenie, wkładki i elektrody z naciąganymi powierzchniami, gdzie pięcioosiowe przejście wykańczające pozwala uniknąć śladów pozostawionych przez ponowne mocowanie.
- Implanty i instrumenty medyczne – zakrzywione profile tytanowe i otwory pod kątem złożonym, gdzie stabilne ustawienie chroni wrażliwą geometrię.
- Części do układów napędowych samochodów i motocykli – wsporniki łączące, osprzęt silnika i skrzynki na pedały, które zmieniają się między wersjami i wymagają szybkiej ponownej wyceny.
- Elementy hydrauliczne i energetyczne – korpusy zaworów i złącza z otworami krzyżowymi, które muszą stykać się pośrodku materiału bez unoszenia się.
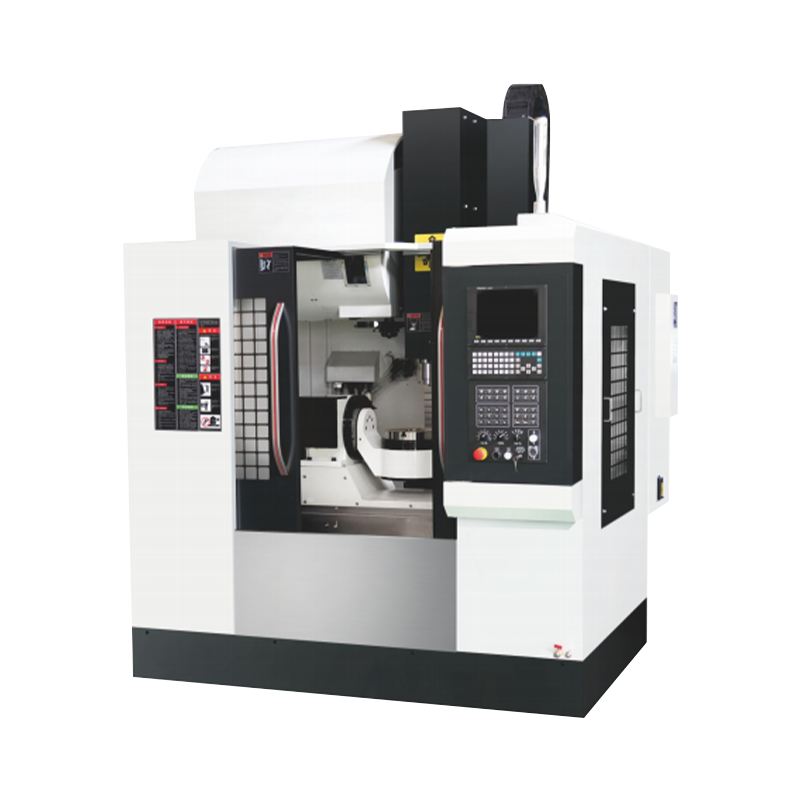
 1165A Szybkie centrum obróbcze do dużych obciążeń do frezowania na sztywno To centrum obróbcze do dużych obciążeń jest wyposażone w szeroką podstawę, prowadnice o dużej rozpiętości i wstępnie naprężone śruby kulowe, które zapewniają sztywność podczas frezowania na stole obrotowym, co czyni go dobrym wyborem, gdy długie narzędzia wymagają stabilnego cięcia. Zobacz produkt →
Po stronie frezowania sztywność decyduje o tym, czy stół obrotowy zapewnia znamionową dokładność. Lekki VMC może się wygiąć, gdy długie narzędzie wisi nad uchwytem obrotowym; centrum obróbcze do dużych obciążeń z szybkoobrotowym wrzecionem, takie jak 1165A, przejmuje to obciążenie i utrzymuje nieruchomy wierzchołek narzędzia podczas przechylania się i obracania stołu.
Toczenie wieloosiowe: gdzie centra obróbcze i tokarki zbiegają się
Większość artykułów wprowadzających na temat obróbki wieloosiowej mówi o centrach frezarskich, ale największe redukcje ustawień często mają miejsce po stronie toczenia. Nowoczesne wieloosiowe centrum tokarskie dodaje oś C na wrzecionie głównym, oś Y na głowicy rewolwerowej i często drugie wrzeciono. Wał, który kiedyś wymagał trzech operacji, mocowania, przeniesienia wrzeciona pomocniczego, a następnie oddzielnego centrum frezującego, można teraz wykończyć w jednym cyklu.
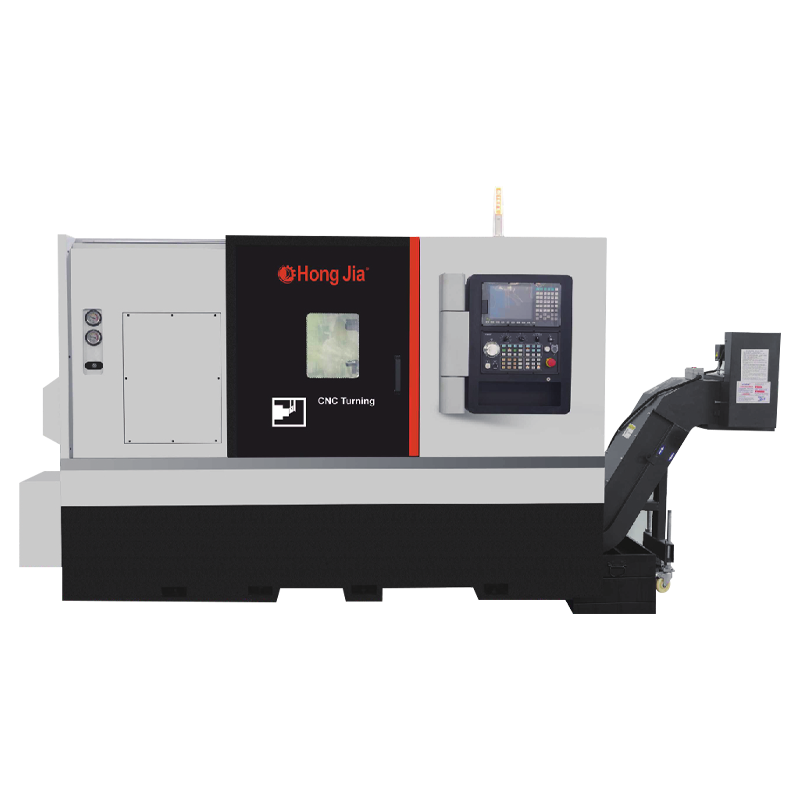
 Dwuwrzecionowe automatyczne centrum tokarskie NC-106DS Dzięki automatycznemu przenoszeniu przedmiotu obrabianego pomiędzy wrzecionem głównym i wrzecionem pomocniczym, to centrum wykonuje obróbkę obu końców wału w jednym cyklu, redukując błędy mocowania i ułatwiając toczenie, wiercenie, wytaczanie, frezowanie i gwintowanie w przypadku skomplikowanych części. Zobacz produkt →
Konstrukcja z dwoma wrzecionami idzie dalej. W układzie automatycznego dokowania część przemieszcza się z wrzeciona głównego do wrzeciona pomocniczego bez zatrzymywania programu. Obydwa końce wału są obrabiane w tym samym cyklu, więc cechy drugiej operacji odnoszą się do punktu odniesienia z pierwszej operacji, a nie do nowego mocowania. Dlatego A rozwiązanie do automatycznego dokowania z dwoma wrzecionami stało się standardową odpowiedzią na złożone wały z elementami na obu końcach.
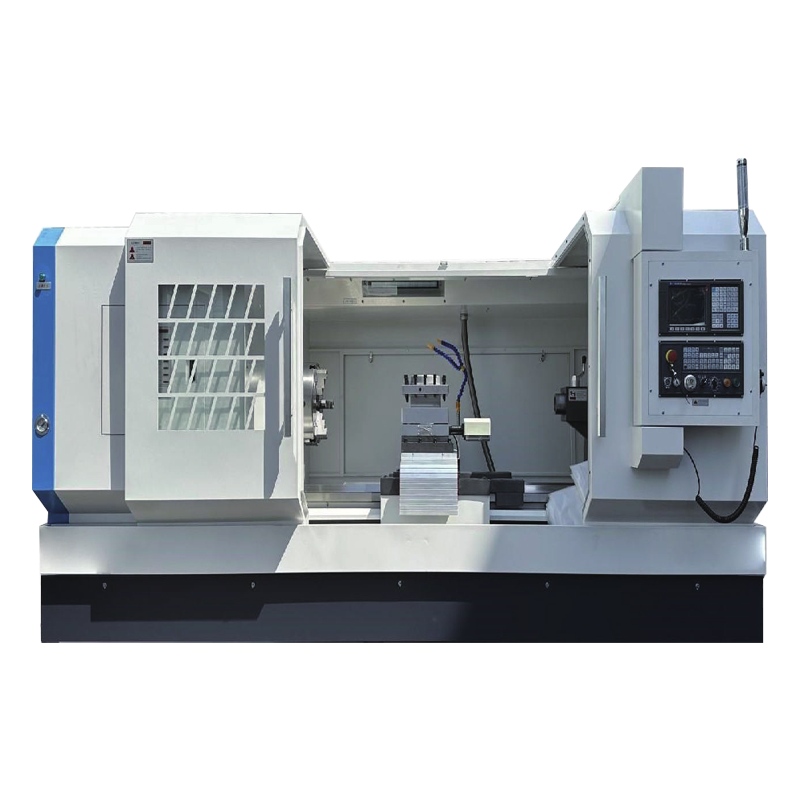
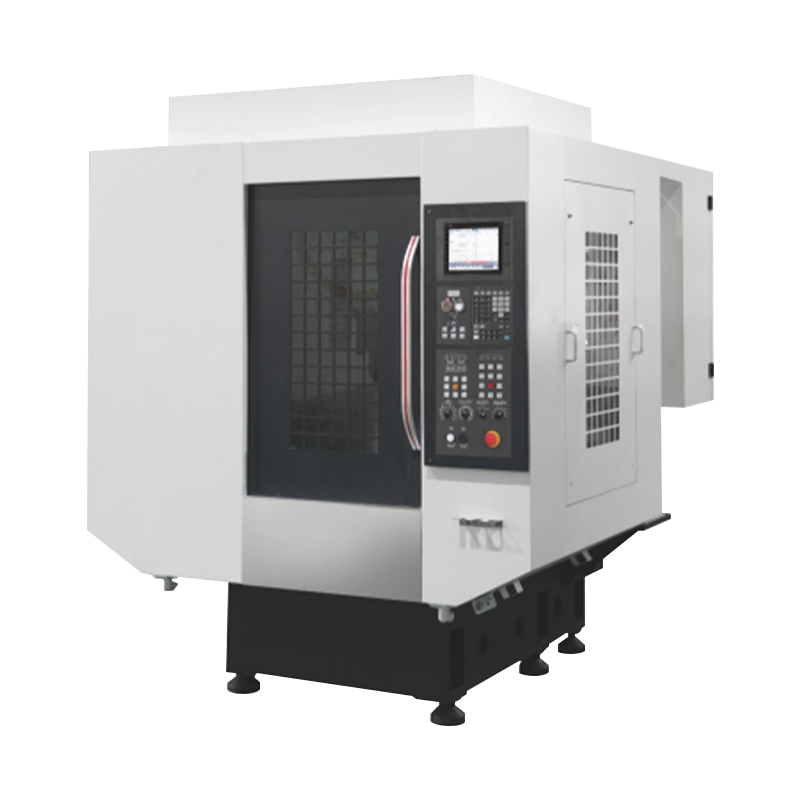
 Wielofunkcyjne centrum tokarskie T36P z możliwością wiercenia i wytaczania Maszyna ta łączy toczenie z wierceniem i wytaczaniem w jednym ustawieniu, wykorzystując sztywną konstrukcję do ciężkiego skrawania. Zintegrowane wrzeciono i wyjmowany zbiornik chłodziwa nadają się do części o dużej produkcji, wymagających otworów krzyżowych lub elementów mimośrodowych. Zobacz produkt →
Ta sama logika dotyczy otworów, szczelin i spłaszczonych powierzchni. Centrum tokarskie z możliwością wiercenia i wytaczania, takie jak T36P, łączy toczone średnice z wierceniem otworów krzyżowych, frezowaniem rowków i wytaczaniem mimośrodowym. Część pozostaje zaciśnięta, podczas gdy głowica rewolwerowa indeksuje pomiędzy operacjami, zatem zależność pomiędzy średnicą toczoną a wywierconym otworem jest kontrolowana przez maszynę, a nie przez dodatkowy układ.
Co sprawdzić przed zakupem maszyny wieloosiowej
Maszyna z większą liczbą osi nie ulepsza automatycznie warsztatu. Te pięć kontroli zapobiega najczęstszym błędom zakupowym:
| Sprawdź | Dlaczego to ma znaczenie |
|---|---|
| Postprocesor CAM | Maszyna wieloosiowa jest bezużyteczna bez sprawdzonego postprocesora; przetestuj go na rzeczywistej kontroli przed podpisaniem. |
| Dokładność osi obrotowej | Tabele przekładni ślimakowych pokazują, że tabele luzów i napędu bezpośredniego są droższe; zapytaj o podane wartości dotyczące luzu i dokładności pozycjonowania. |
| Sterowanie i symulacja | Cykle pięcioosiowe wymagają szybkiego przewidywania i unikania kolizji; operatorzy potrzebują tych narzędzi do bezpiecznej pracy. |
| Budżet na urządzenia i narzędzia | Stoły obrotowe, płyty podstawy i niestandardowe zaciski znacząco wpływają na cenę maszyny; uwzględnij je w swoim ROI. |
| Szkolenia i serwis | Programowanie wieloosiowe to osobna umiejętność; potwierdź, że dostawca może przeszkolić Twoich programistów i zapewnić zdalną diagnostykę. |
Dla wielu warsztatów najbardziej praktycznym pierwszym krokiem do pracy wieloosiowej jest: poziome centrum tokarskie z narzędziami napędzanymi, ponieważ wały, kołnierze i wrzeciona zwykle wymagają frezowania kątowego i wiercenia, które centrum tokarskie może osiągnąć w jednym mocowaniu.
Rzeczywistość produkcyjna: czego nie rozwiązuje wieloosiowość
Obróbka wieloosiowa zasługuje na swoją reputację, ale niesie ze sobą również ograniczenia, które pojawiają się po instalacji. Pięć najczęstszych niespodzianek to:
- Czas CAM przenosi się do biura – jednoczesne wygenerowanie i weryfikacja ścieżek narzędzia zajmuje więcej czasu niż programy trójosiowe, które zastępują.
- Czas cyklu może się wydłużyć – jedna maszyna wykonująca pracę wcześniej rozłożoną na trzy wrzeciona oznacza, że maszyna pozostaje na biegu jałowym podczas indeksowania narzędzi i przenoszenia części.
- Ryzyko kolizji jest wyższe – stoły obrotowe i długie uchwyty narzędziowe zmniejszają luz, dlatego symulacja jest obowiązkowa, a nie opcjonalna.
- Koperta pracy kurczy się – stół obrotowy podnosi część, a wysokie elementy mogą uderzyć w końcówkę wrzeciona, zanim stół zakończy swój ruch.
- Zmiany umiejętności operatora – procedury sondowania, ustawianie narzędzi i kontrola w trakcie procesu mają większe znaczenie niż doświadczenie w konwencjonalnej obróbce.
Praktyczne podejście polega na skierowaniu prac wieloosiowych do maszyn, gdzie koszt osi jest uzasadniony, i pozostawieniu prostych części pryzmatycznych na prostym sprzęcie trójosiowym. Sklepy, które celowo zarządzają tym miksem, uzyskują najlepszy zwrot na obu typach maszyn.
Przydatne ćwiczenie: weź trzy najbardziej kłopotliwe części w sklepie, policz konfiguracje, których potrzebują dzisiaj, i wyceń te same części za pomocą ofert cztero- i pięcioosiowych. Jeśli liczba konfiguracji spadnie z czterech do jednego, uzasadnienie biznesowe buduje się samo. Od tego momentu pytanie dotyczące specyfikacji staje się prostsze: jaka jest wydajność obrotowa, jaka prędkość wrzeciona i jaki postprocesor CAM. Obróbka wieloosiowa nie jest odrębną kategorią produkcji; jest to po prostu normalna odpowiedź w przypadku części, których nie można wykończyć za pomocą jednego, kwadratowego mocowania.
