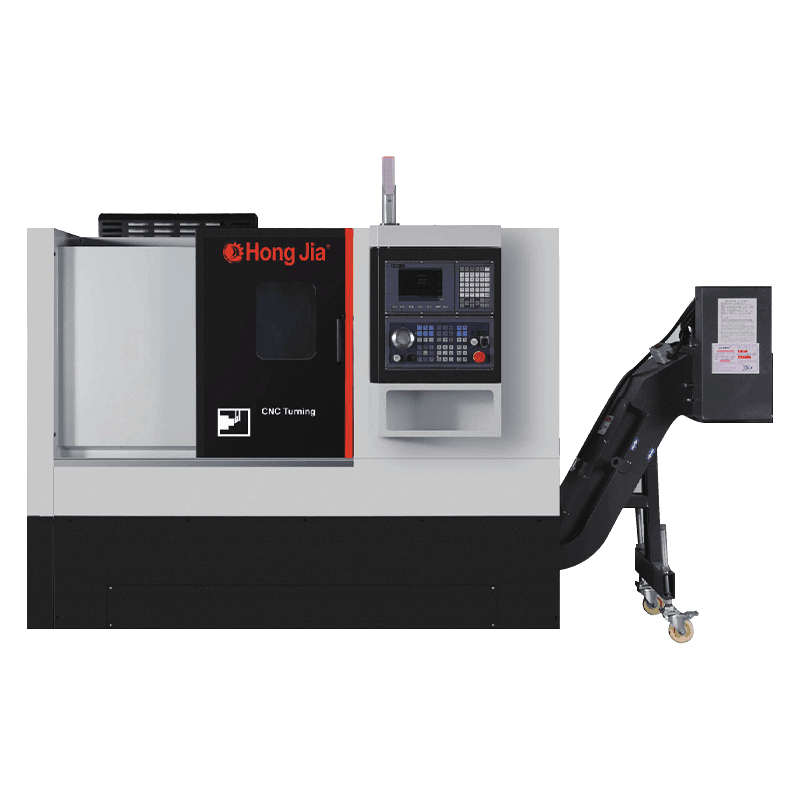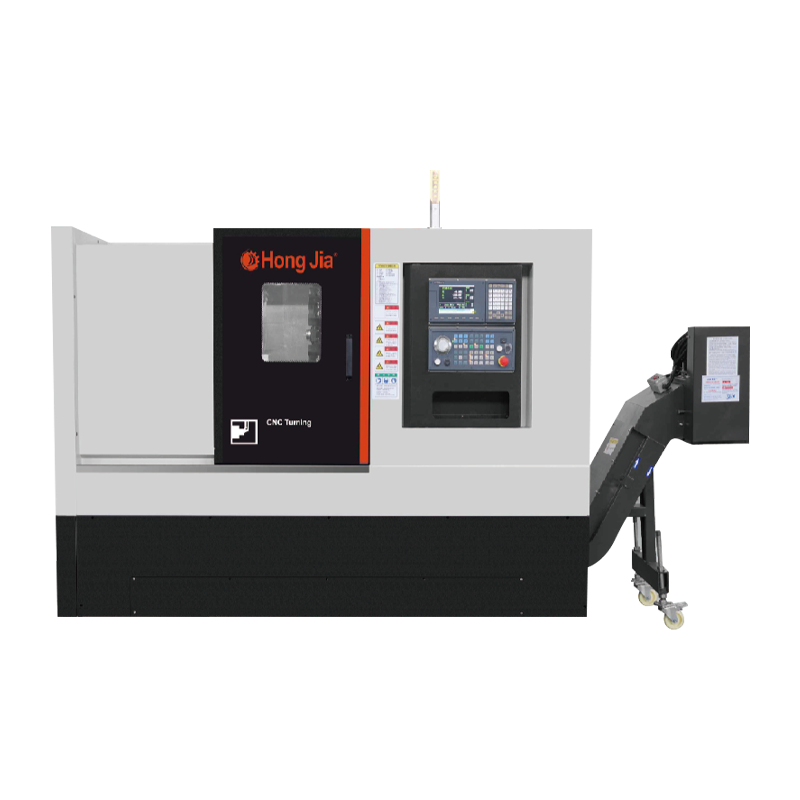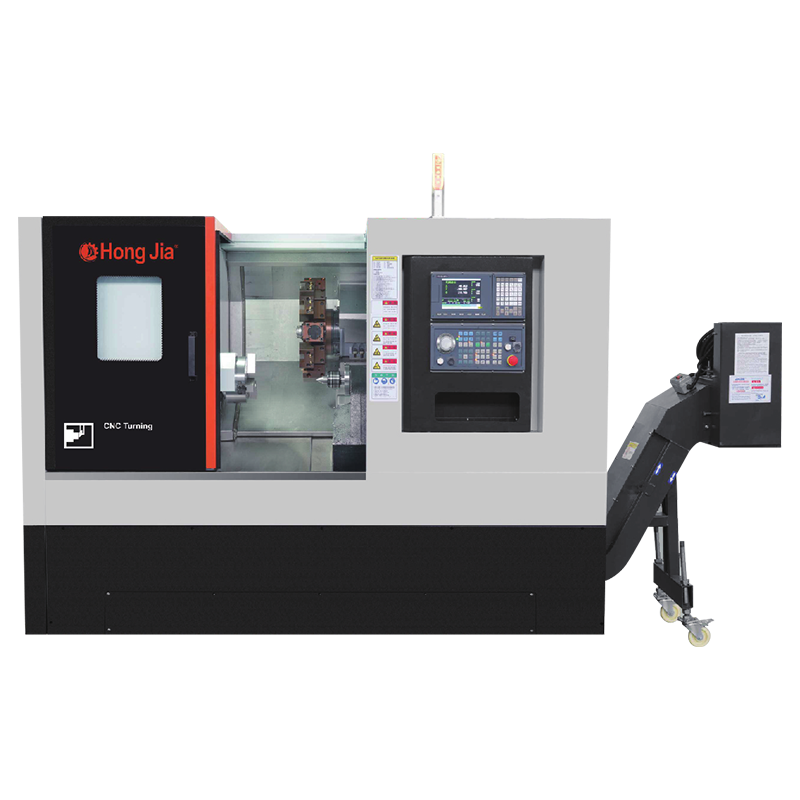


Tokarka obraca przedmiot obrabiany, podczas gdy narzędzie tnące wsuwa się w niego. Frezarka postępuje odwrotnie: frez obraca się, podczas gdy obrabiany przedmiot pozostaje zamocowany na stole. Ta pojedyncza różnica kinematyczna wpływa na niemal każdy inny kontrast między obydwoma typami maszyn – wytwarzane przez nie kształty, wykonywane operacje, wymagane mocowanie robocze i sposób planowania produkcji wokół nich.
Jeśli kupujesz sprzęt CNC do warsztatu mechanicznego lub działu produkcyjnego, to wyróżnienie powinno być Twoim punktem wyjścia. Wybierz właściwą zasadę działania maszyny, a reszta — prędkość wrzeciona, przemieszczenie osi, oprzyrządowanie, opcje automatyzacji — będzie układać się wokół wytwarzanych części. Wybierz źle, a maszyna będzie miała problemy z Twoimi częściami, niezależnie od tego, jak zaawansowany jest jej system sterowania.
W tym przewodniku wyjaśniono różnicę między frezarką a tokarką z praktycznego punktu widzenia w warsztacie, włączając kluczowe porównania, typowe zastosowania i logikę wyboru faktycznie stosowaną przez nabywców sprzętu.
Zasada działania: która część się obraca?
Na tokarce przedmiot obrabiany jest montowany w uchwycie, tulei zaciskowej lub pomiędzy kłami. Wrzeciono obraca część z prędkością skrawania, podczas gdy jednopunktowe narzędzie tnące, utrzymywane w głowicy rewolwerowej lub imaku narzędziowym, porusza się wzdłuż osi X i Z w celu usunięcia materiału. Ponieważ część sama się obraca, każdy element wykonany na standardowej tokarce jest naturalnie koncentryczny w stosunku do osi wrzeciona. Wały, kołnierze, kołki gwintowane, gniazda łożysk i koła pasowe są wykonane zgodnie z zasadą obracającego się przedmiotu.
Na frezarce układ jest odwrotny. Obrabiany przedmiot jest mocowany do stołu maszyny, a obrotowy frez wielopunktowy porusza się po nim w kilku osiach — zwykle X, Y i Z, z dodatkowymi osiami obrotowymi w bardziej zaawansowanych centrach obróbkowych. Ponieważ obrabiany przedmiot nie obraca się, narzędzie może zbliżać się do niego z dowolnego kierunku i generować płaskie powierzchnie, szczeliny, kieszenie, elementy kątowe i złożone trójwymiarowe kontury.
Praktyczna konsekwencja jest prosta: tokarka tworzy symetrię wokół jednej osi obrotu, natomiast frez tworzy cechy odnoszące się do płaszczyzn i punktów odniesienia. Dlatego okrągłe części są toczone; części w kształcie bloków lub płyt są frezowane.
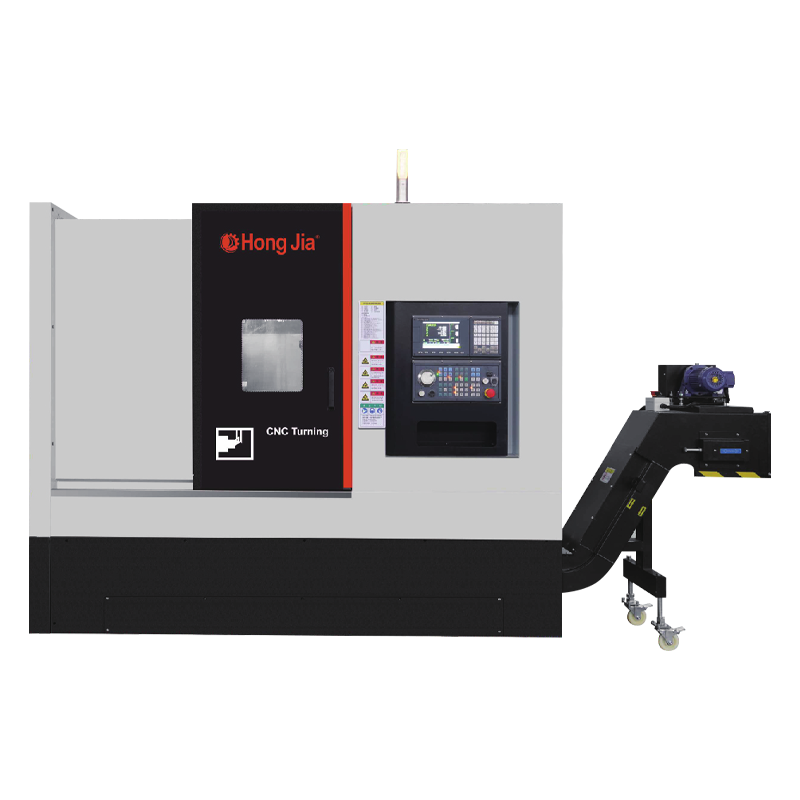
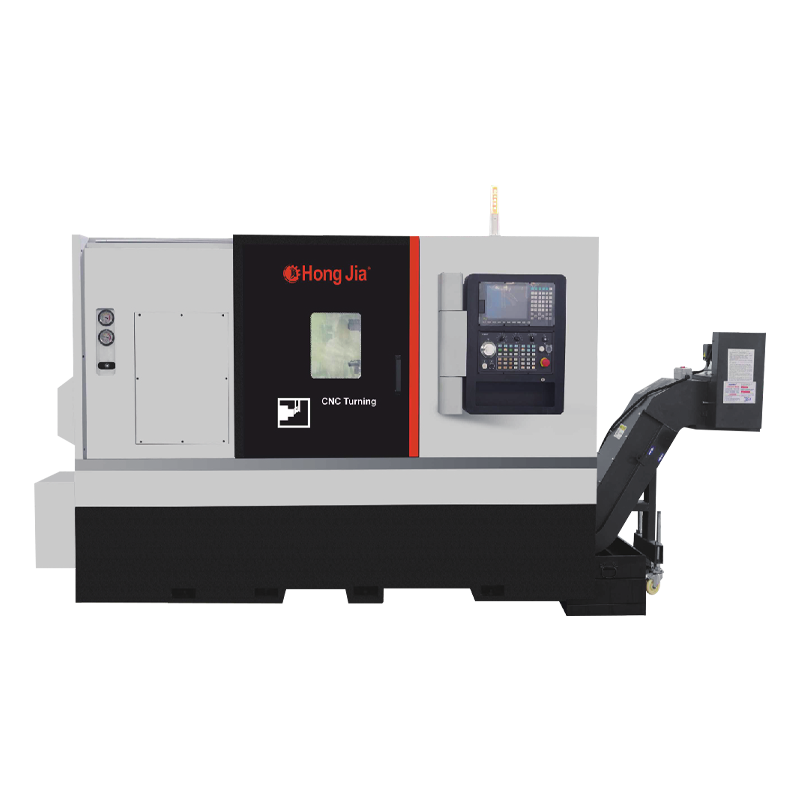
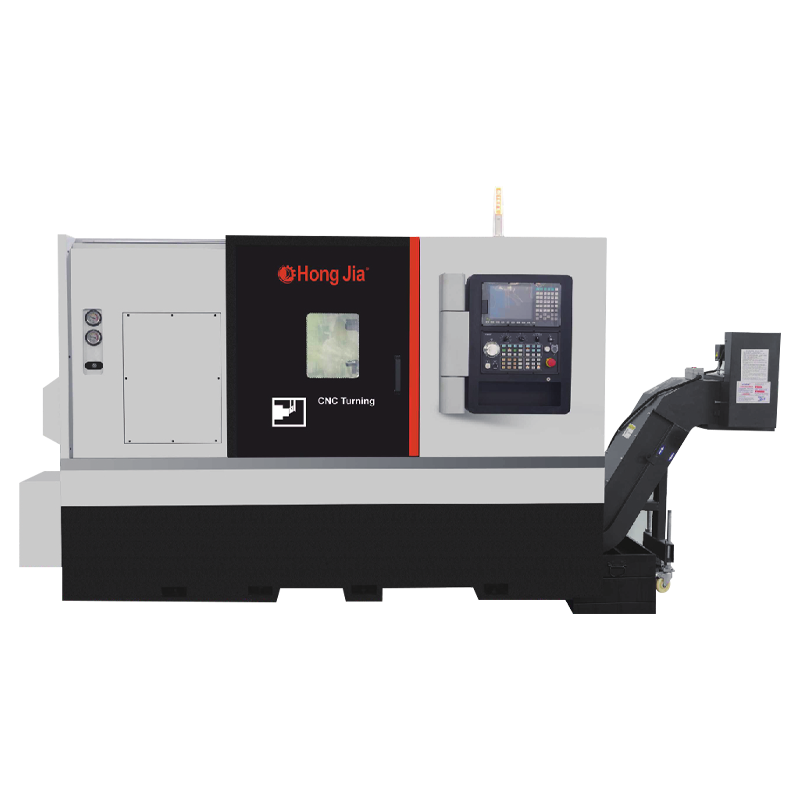
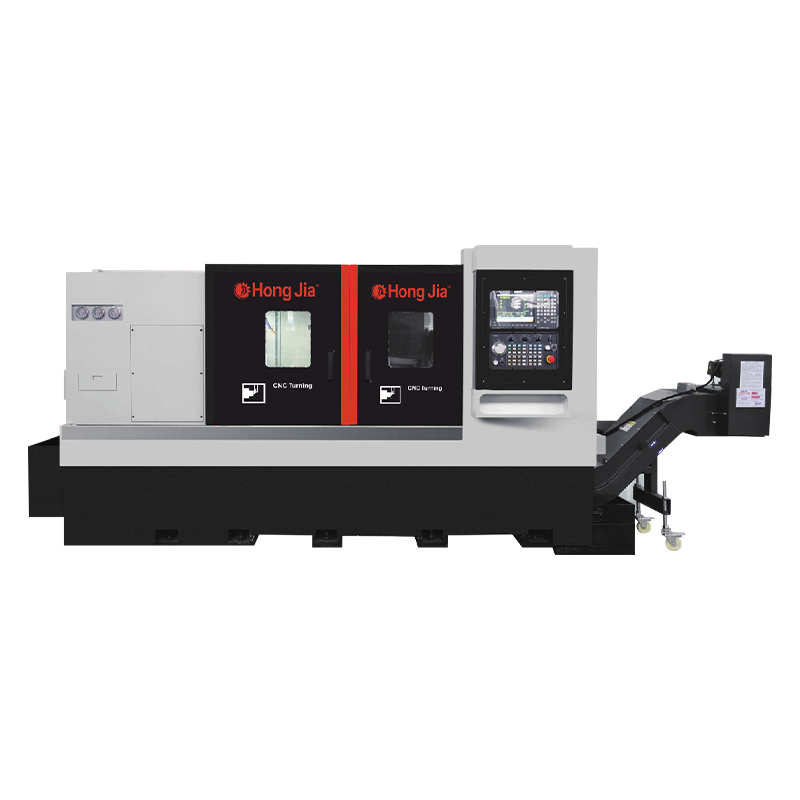
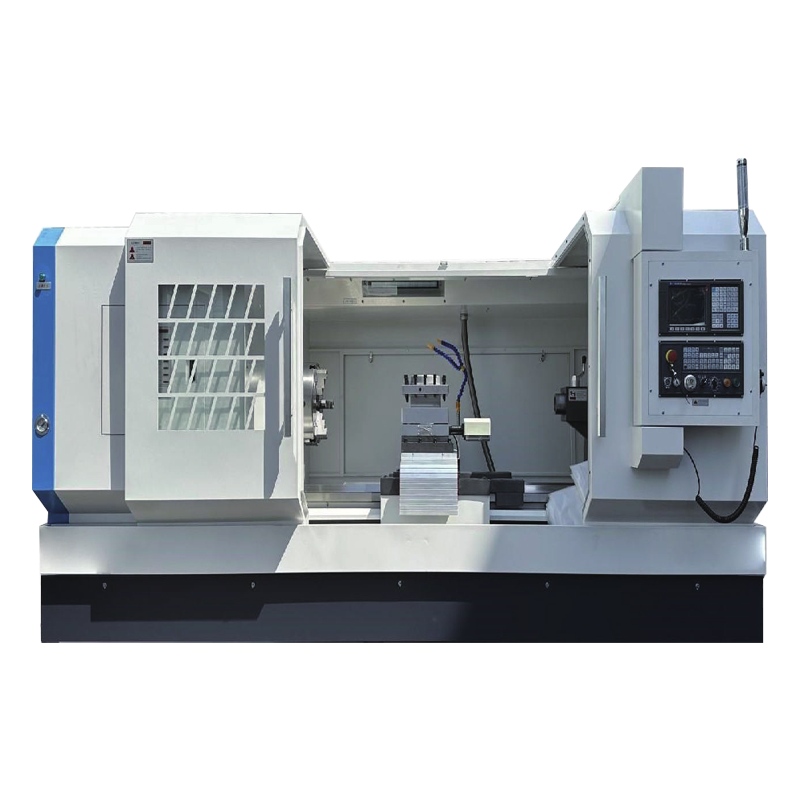
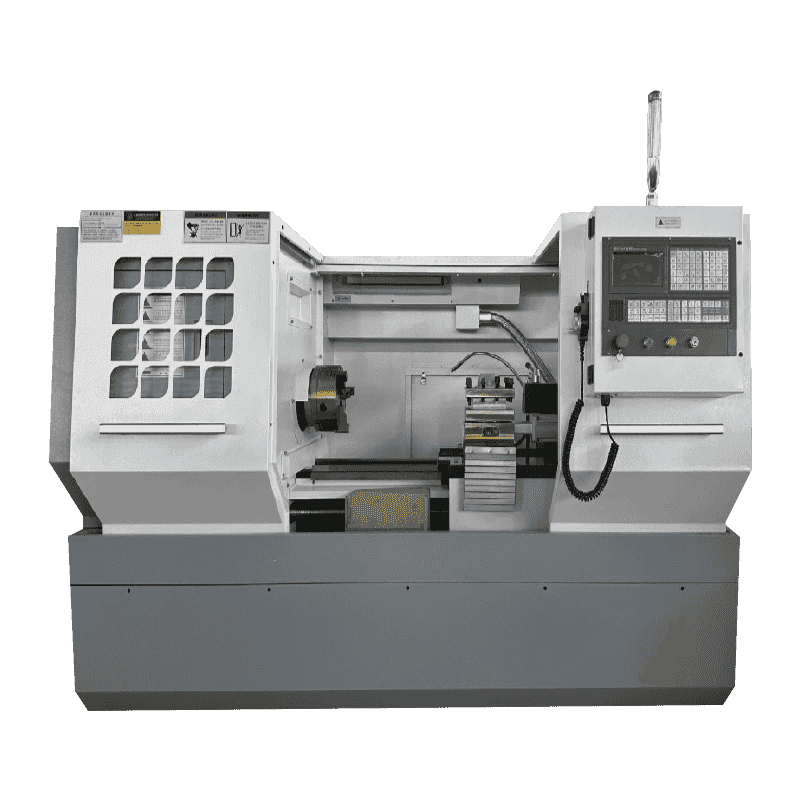 CK6140 Wysoce precyzyjna tokarka pozioma CNC do obróbki wałów i tarcz Tokarka ta idealnie nadaje się do obróbki okrągłych, symetrycznych części, takich jak wały i tarcze. Laserowo sprawdzana dokładność osi i sztywne odlane łoże zapewniają stabilną precyzję, co czyni go praktycznym wyborem, gdy w przepływie pracy dominują operacje toczenia. Zobacz produkt →
Młyn kontra tokarka: najważniejsze różnice w skrócie
Poniższa tabela porównuje obie maszyny obok siebie, więc kontrast operacyjny jest łatwy do oceny.
| Punkt porównawczy | Tokarka | Frezarka |
|---|---|---|
| Podstawowy ruch | Przedmiot obrabiany obraca się | Narzędzie tnące obraca się |
| Typ narzędzia | Jednopunktowe narzędzie tnące | Frez obrotowy wielopunktowy |
| Typowa geometria części | Okrągłe i osiowosymetryczne | Pryzmatyczne z płaskimi powierzchniami i otworami |
| Wspólne operacje | Toczenie, planowanie, gwintowanie, wytaczanie, rowkowanie | Frezowanie czołowe, frezowanie czołowe, wiercenie, gwintowanie, kształtowanie |
| Trzymanie robocze | Uchwyt, tuleja zaciskowa, centra | Imadło maszynowe, zaciski, osprzęt |
| Najlepiej nadaje się do | Wały, tuleje, koła pasowe, kołnierze, pierścienie | Wsporniki, obudowy, formy, kolektory, płyty |
Geometria części: komponenty okrągłe a komponenty pryzmatyczne
Jeśli przedmiot obrabiany ma oś obrotu i można go trzymać w uchwycie, prawie zawsze jest to praca na tokarce. Wały silników, koła pasowe napędowe, tuleje, złączki hydrauliczne, pręty gwintowane i trzpienie zaworów są produkowane wydajnie na tokarkach CNC i centrach tokarskich. Obracający się przedmiot obrabiany utrzymuje silną koncentryczność pomiędzy wszystkimi toczonymi średnicami, a toczenie jednopunktowe pozostawia gładkie, spójne wykończenie powierzchni, które trudno dopasować do jakiegokolwiek innego procesu skrawania.
Frezarki przejmują kontrolę, gdy część składa się z płaskich powierzchni, precyzyjnych wzorów otworów, szczelin, kątów lub zamkniętych wnęk. Obudowy przekładni, podstawy maszyn, płyty przyłączeniowe, wkładki form i obudowy elektroniki to typowe elementy obrabiane podczas frezowania. Pionowe centrum obróbcze z automatycznym zmieniaczem narzędzi może frezować te elementy, wiercić i gwintować otwory oraz wykończyć element w jednym zamocowaniu, co skraca czas przezbrajania i pozwala uniknąć akumulacji tolerancji.
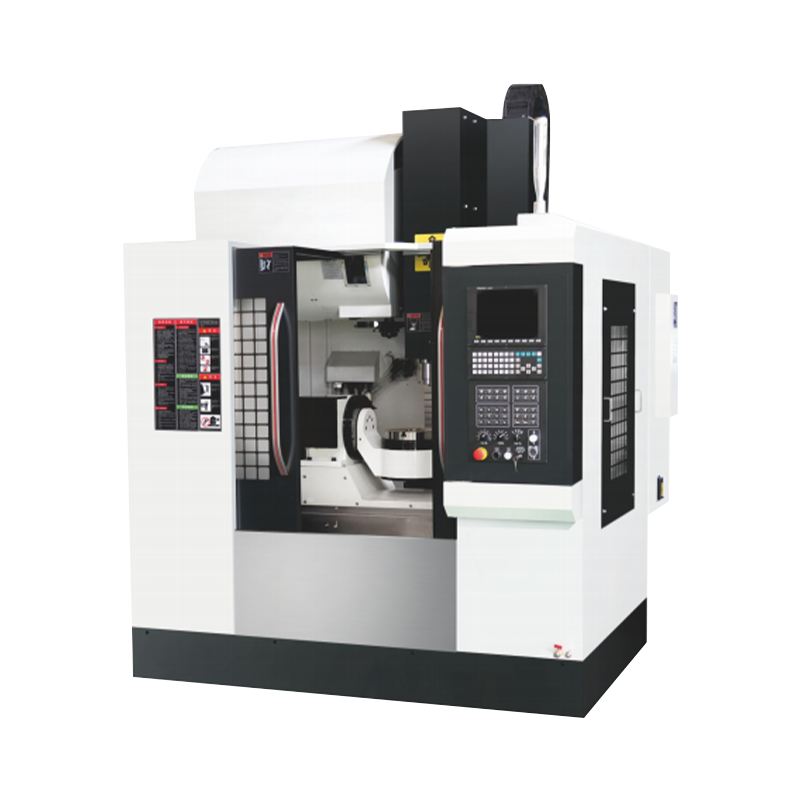
 1165A Szybkie, pionowe centrum obróbcze do dużych obciążeń W przypadku płaskich powierzchni, układów otworów, szczelin i wnęk to centrum obróbcze zapewnia dużą prędkość i precyzję. Automatyczny zmieniacz narzędzi i sztywna konstrukcja umożliwiają frezowanie, wiercenie i gwintowanie w jednym ustawieniu, redukując czas cyklu. Zobacz produkt →
Niektóre części przekraczają granicę. Na przykład wał z rowkiem wpustowym jest najpierw obracany w celu uzyskania średnicy, a następnie montowany na frezie w celu uzyskania rowka. Kiedy ten wzór pojawi się w Twoim zestawie zamówień, praktycznym rozwiązaniem stanie się posiadanie obu typów maszyn.
Operacje i praktyczne różnice w produkcji
Każdy typ maszyny ma swój własny zakres standardowych operacji. Znajomość tych informacji pomoże Ci dopasować sprzęt do wykonywanych przez Ciebie zadań.
Operacje na tokarce rdzeniowej
- Toczenie — obróbka średnicy zewnętrznej obracającego się przedmiotu na całej jego długości
- Oblicowanie — wytwarzanie płaskiej powierzchni końcowej prostopadłej do osi wrzeciona
- Gwintowanie – wycinanie gwintów wewnętrznych lub zewnętrznych za pomocą narzędzia jednoostrzowego
- Wytaczanie — powiększanie i wykańczanie istniejących otworów za pomocą narzędzia jednopunktowego
- Rowkowanie i przecinanie — wycinanie wąskich wgłębień lub oddzielanie gotowych części od pręta
Operacje frezowania rdzeniowego
- Frezowanie czołowe – generowanie powierzchni płaskich przy wykorzystaniu czoła obrotowego frezu
- Frezowanie czołowe – wycinanie rowków, profili, kieszeni i występów wraz z bocznymi krawędziami frezu
- Wiercenie — wytwarzanie otworów za pomocą obrotowych wierteł krętych, ręcznie lub za pomocą zmieniacza narzędzi
- Gwintowanie — nacinanie gwintów wewnętrznych za pomocą obrotowego kranu maszynowego
- Konturowanie — wytwarzanie profili dwu- i trójwymiarowych poprzez posuw wieloosiowy
Zachowanie precyzji również jest inne. Tokarki wyróżniają się okrągłością i koncentrycznością, ponieważ każda toczona średnica jest generowana w wyniku jednego obrotu części. Frezarki wyróżniają się płaskością, prostopadłością i dokładnością położenia otworu, ponieważ te cechy są odwoływane do stałych elementów obrabiarki, a nie do obracającej się osi wrzeciona.
Jak wybrać pomiędzy młynem a tokarką
Podczas planowania listy wyposażenia zastosuj następującą logikę decyzyjną.
- Zacznij od geometrii części. Część obrotowo symetryczna należy do tokarki; blok, płyta lub wspornik z obrobionymi powierzchniami i otworami należy do frezarki.
- Zidentyfikuj wymiary krytyczne. Jeśli główne tolerancje dotyczą średnic, gwintów i powierzchni prostopadłych do linii środkowej, wybierz tokarkę. Jeśli znajdują się na płaskich powierzchniach, szczelinach i układach otworów, wybierz młyn.
- Weź pod uwagę wielkość partii i czas cyklu. Tokarka CNC jest bardzo wydajna w przypadku toczenia dużych ilości okrągłych półfabrykatów, podczas gdy centrum obróbcze nadaje się do partii, które łączą wiele operacji na różnych powierzchniach w jednym uchwycie.
- Oceń operacje wtórne. Jeśli większość części wymaga zarówno toczenia, jak i frezowania, zaplanuj przepływ pracy z użyciem dwóch maszyn lub spójrz na centrum tokarsko-frezarskie.
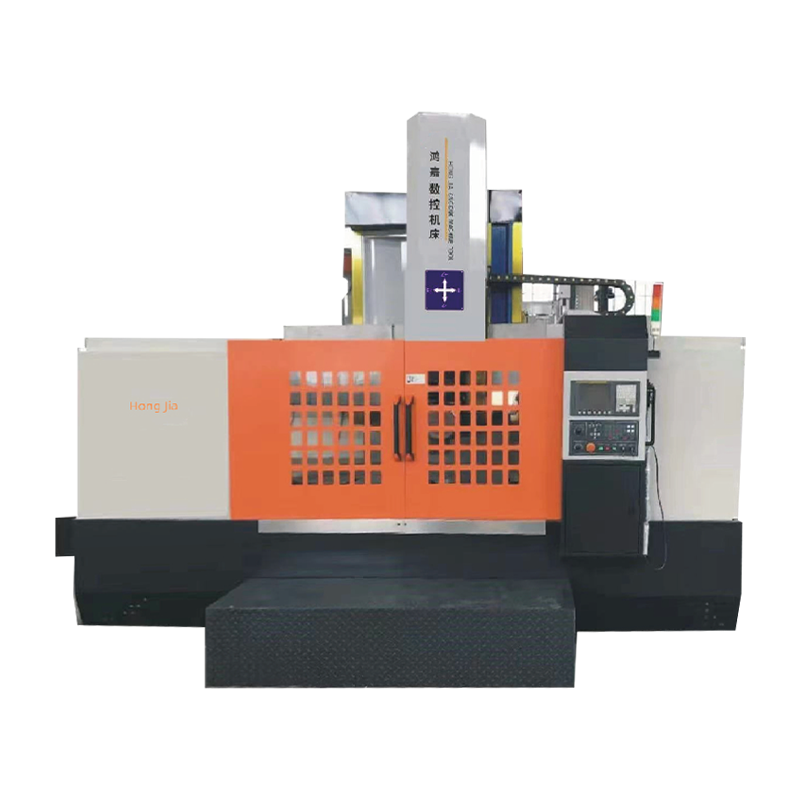
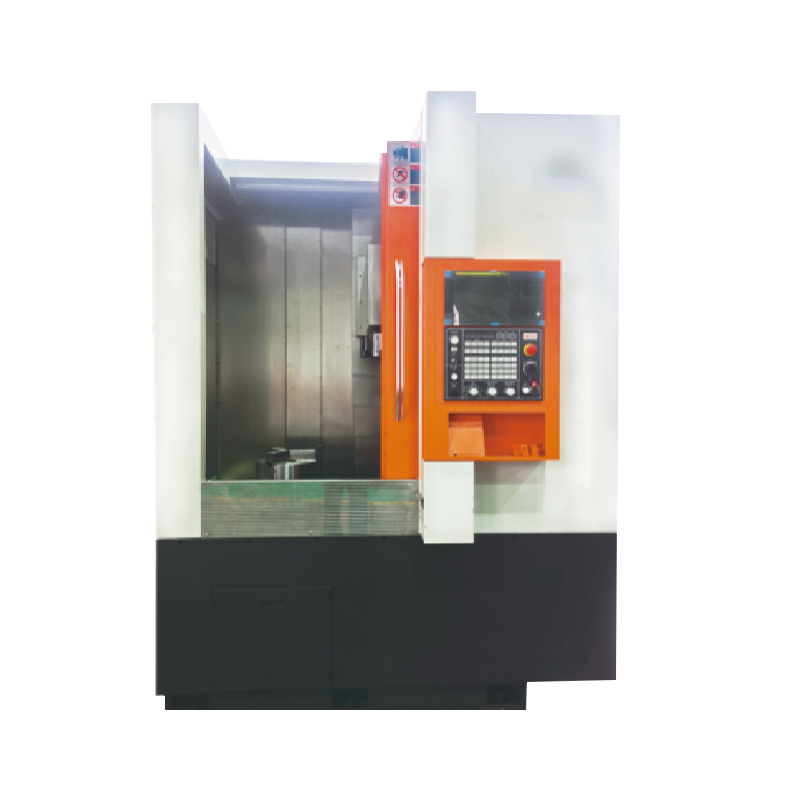
- Sprawdź rozmiar i wagę obrabianego przedmiotu. Krótkie części o dużej średnicy są często łatwiejsze do obróbki na tokarce pionowej, natomiast długie wały lepiej sprawdzają się na poziomych centrach tokarskich.
Orientacja maszyny również ma znaczenie. Jeśli części mają dużą średnicę i krótką długość, tokarka pionowa może być mądrzejszym wyborem niż maszyna pozioma. Nasze porównanie Tokarka pionowa vs tokarka pozioma wyjaśnia tę decyzję w praktyce.
Kiedy potrzebujesz obu: budowanie zrównoważonego miksu maszynowego
W praktyce nowoczesny warsztat mechaniczny rzadko wybiera pomiędzy frezarką a tokarką – najbardziej wszechstronne warsztaty instalują jedno i drugie. Typowy przepływ pracy polega na wysyłaniu półfabrykatów okrągłych do poziomego centrum tokarskiego w celu toczenia średnicy zewnętrznej i wewnętrznej, a następnie część jest transportowana do pionowego centrum obróbkowego w celu frezowania czołowego, wiercenia i gwintowania elementów montażowych. Te dwa typy maszyn uzupełniają się i razem pozwalają warsztatowi wycenić znacznie szerszy zakres prac produkcyjnych.
Jeśli jesteś nowy w tym procesie, najpierw przejrzyj podstawy. Nasz przewodnik po Technologia toczenia i frezowania CNC opisuje podstawowe operacje, konstrukcje maszyn i kategorie przedmiotów obrabianych leżące u podstaw obu procesów.
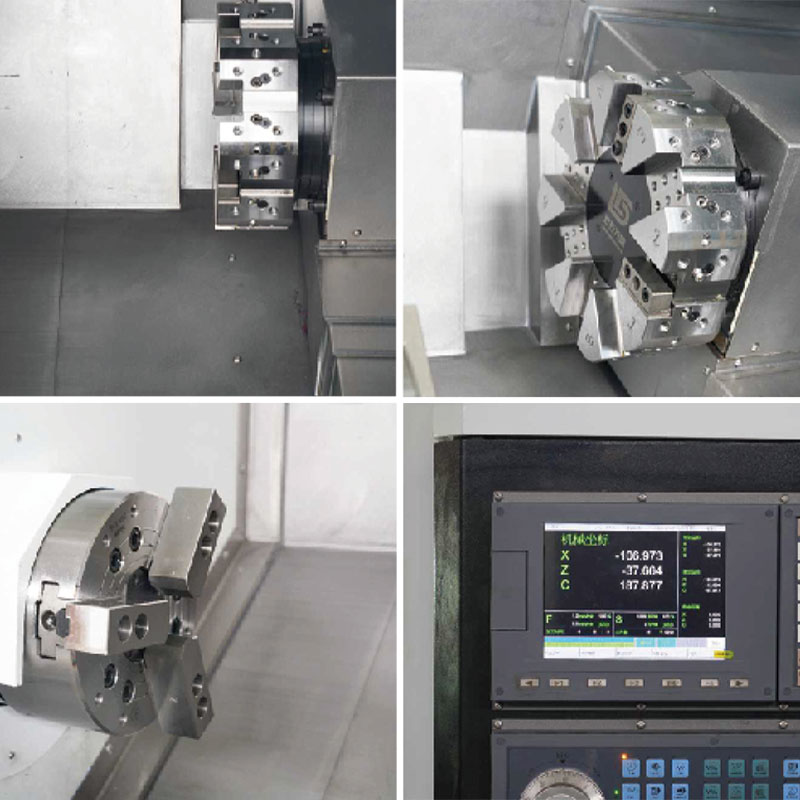 Centrum tokarskie poziome NC-106 z możliwością frezowania To centrum tokarskie łączy toczenie z wierceniem, wytaczaniem i frezowaniem, redukując przenoszenie detali. Wytrzymałe, odlewane łoże i serwomechanizmy zapewniają dokładność, dzięki czemu nadają się do obróbki skomplikowanych części w wymagających gałęziach przemysłu. Zobacz produkt →
Konkluzja
Różnica między frezem a tokarką sprowadza się do tego, który element zapewnia ruch skrawania. Kiedy przedmiot obrabiany obraca się, a narzędzie pozostaje względnie nieruchome, jest to tokarka. Kiedy frez obraca się, a przedmiot jest zaciśnięty, jest to młyn. Wybierz najpierw zgodnie z geometrią części: części okrągłe i symetryczne skierowane są w stronę toczenia; części płaskie, blokowe lub z przewagą otworów wskazują na frezowanie. Jeśli Twój asortyment produkcyjny obejmuje obie – typową sytuację w obróbce skrawaniem – zaplanuj, aby centra tokarskie i centra obróbcze pracowały obok siebie i dopasuj rozmiar, moc i konfigurację każdej maszyny do konkretnych detali, które musisz wyprodukować.