
Nie wahaj się skontaktować, kiedy nas potrzebujesz!
 Dom / Aktualności / Wiadomości branżowe / 5-osiowa maszyna CNC: kompletny przewodnik dla kupującego dotyczący złożonej obróbki części
5-osiowa maszyna CNC: kompletny przewodnik dla kupującego dotyczący złożonej obróbki części
 2026.09.30
 Wiadomości branżowe
W odlewni form w Ningbo zastosowano niedawno wspornik lotniczy z profilowanymi kieszeniami na pięciu stronach. Ich trójosiowe pionowe centrum obróbcze wymagało 38 godzin obróbki, pięciu oddzielnych ustawień i dwóch ręcznych ponownych ustawień. Ta sama partia wyszła z pięcioosiowego pionowego centrum obróbkowego w ciągu 19 godzin i przy dwóch konfiguracjach, utrzymując bez przerwy wykończenie powierzchni na poziomie 0,8 µm. Właśnie z powodu tej luki w poważnych dyskusjach na temat obróbki metali dominują maszyny 5-osiowe.
Praktyczna odpowiedź nie brzmi jednak po prostu „kup maszynę 5-osiową” i przestań. To wybór właściwej konfiguracji — pozycyjnej 3 2, w pełni symultanicznej pięcioosiowej lub centrum tokarsko-frezarskiego — dla faktycznie wycinanych części. W tym przewodniku wyjaśniono, co robi każda opcja, ile tak naprawdę kosztuje i gdzie pojawia się zwrot kosztów.
Co to jest 5-osiowa maszyna CNC?
5-osiowa maszyna CNC to sterowany komputerowo system obróbki, który przesuwa narzędzie tnące lub przedmiot obrabiany wzdłuż pięciu niezależnie interpolowanych osi: trzech osi liniowych X, Y i Z oraz dwóch osi obrotowych — zazwyczaj A (obrót wokół X), B (obrót wokół Y) i C (obrót wokół Z). Osie obrotowe pozwalają narzędziu zbliżyć się do niemal każdej powierzchni przedmiotu obrabianego, dzięki czemu wiele konfiguracji mocowania można połączyć w jeden program.
Poniższe trzy wersje nadwozia zmieniają rozmiary części, które możesz utrzymać, sztywność, jakiej możesz się spodziewać, oraz cenę, jaką zapłacisz:
- Maszyny ze stołem czopowym przechyl i obróć obrabiany przedmiot na wbudowanym stole obrotowym. Kompaktowa konstrukcja, doskonała sztywność i dominujący wybór w przypadku części o średnicy do około 800 mm.
- Maszyny z głowicą obrotową i bramowe trzymaj obrabiany przedmiot nieruchomo na podłodze i zamiast tego przechyl głowicę wrzeciona. Najlepsze do długich, ciężkich lub wielkoformatowych części, których obracanie byłoby niebezpieczne.
- Centra tokarsko-frezarskie łączenie toczenia tokarskiego z frezowaniem za pomocą narzędzi napędzanych, wierceniem napędzanym i osią Y lub B. Oferują najszybszą drogę do możliwości obróbki wieloosiowej w przypadku wałów, kołnierzy i innych części obrotowych.
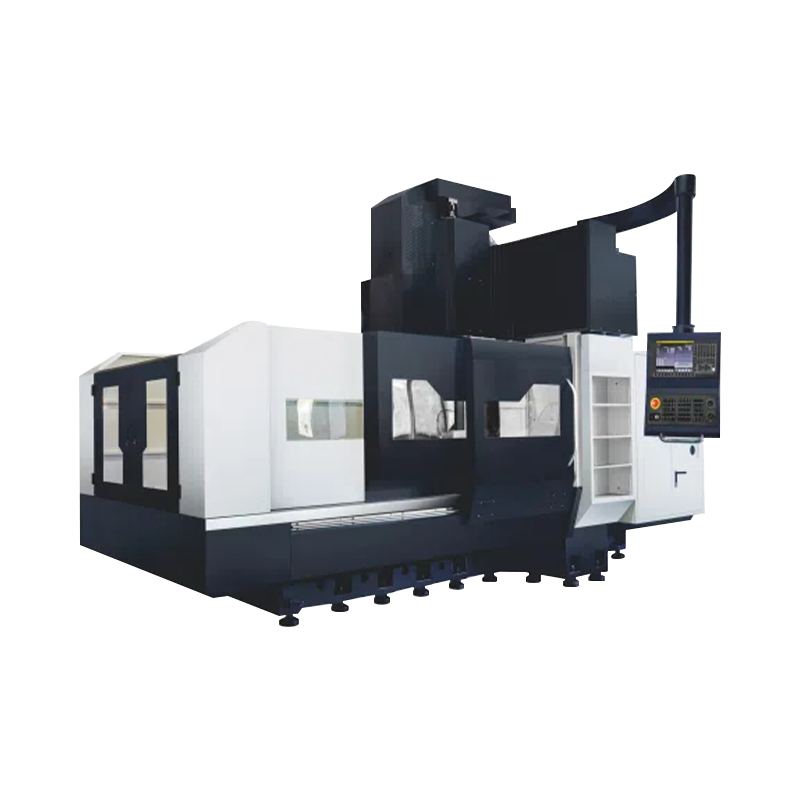
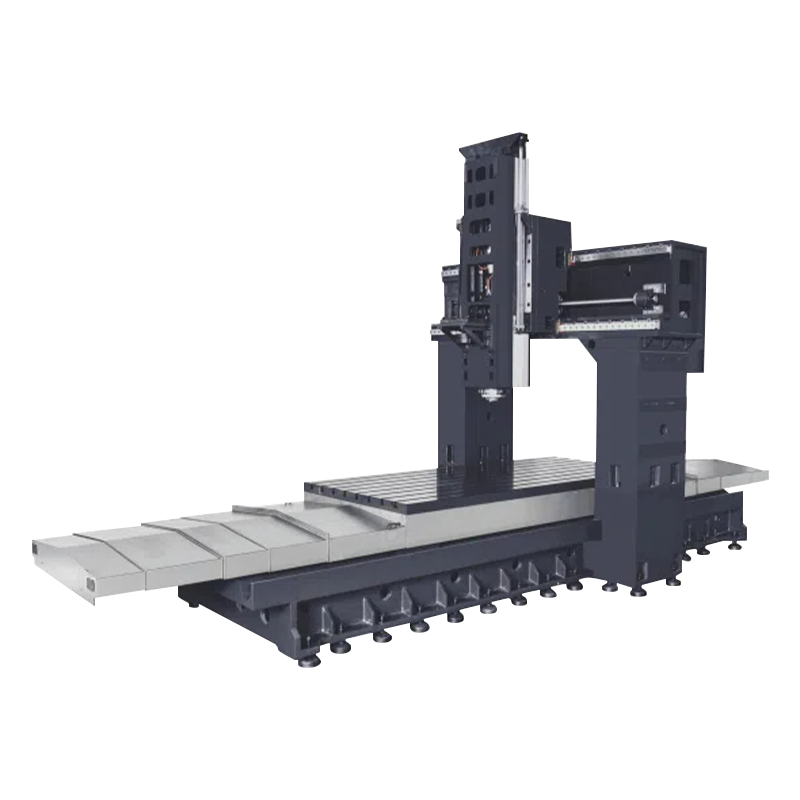 Centrum obróbcze z podwójną kolumną zapewniające stabilną precyzję Centrum to łączy w sobie sztywną konstrukcję dwukolumnową z wysokiej jakości śrubami kulowymi i wrzecionami, idealne do zadań wiercenia i gwintowania wymagających powtarzalnej dokładności. Zobacz produkt →
| Styl ciała | Najlepiej dopasowane części | Typowy zakres rozmiarów | Główne ograniczenie |
|---|---|---|---|
| Stół obrotowy | Formy, wsporniki lotnicze, komponenty medyczne | Do sześcianu do 800 mm | Stół obrotowy ogranicza maksymalny ciężar detalu |
| Głowica obrotowa / suwnica | Matryce duże, ramy konstrukcyjne, profile długie | 1 m do kilku metrów | Wyższy koszt; wymagana większa powierzchnia podłogi |
| Centrum tokarsko-frezarskie | Wały, kołnierze, korpusy zaworów | Średnica toczenia do 600 mm | Wydajność frezowania jest drugorzędna w stosunku do wydajności toczenia |
3 2 kontra pełna symultaniczna: rozwidlenie dróg
Przed porównaniem maszyn porównaj dwa tryby pracy. Wyglądają podobnie na broszurze, a zachowują się zupełnie inaczej w hali produkcyjnej.
Pozycyjne 3 2 (pozycjonowanie pięcioosiowe)
Maszyna obraca część lub głowicę do ustalonej pozycji kątowej, blokuje osie obrotowe, a następnie obrabia standardowym ruchem trójosiowym. W ten sposób faktycznie wykonuje się większość zadań „5-osiowych”. Usuwa skomplikowane uchwyty kątowe, poprawia zasięg narzędzia i utrzymuje programowanie na poziomie zbliżonym do normalnej pracy w trójosiowym systemie CAM. Dla większości warsztatów jest to najszybszy i najbezpieczniejszy pierwszy krok w kierunku możliwości obróbki pięcioosiowej.
Pełna jednoczesna pięcioosiowa
Wszystkie pięć osi interpoluje w sposób ciągły w tym samym czasie, dzięki czemu narzędzie utrzymuje stałą relację z rzeźbioną powierzchnią. Jest to niezbędne w przypadku łopatek turbin, wirników i złożonych rdzeni form. Wymaga odpowiedniego 5-osiowego modułu CAM, dopasowanego postprocesora i niezawodnej symulacji – w przeciwnym razie ryzyko kolizji szybko wzrasta.
| Kryterium | 3 2 pozycyjne | Pełne symultaniczne |
|---|---|---|
| Ruch obróbczy | Osie obrotowe zablokowane podczas cięcia | Podczas cięcia wszystkie pięć osi porusza się |
| Typowe części | Części pryzmatyczne o wielu powierzchniach, strome ściany, głębokie kieszenie | Rzeźbione powierzchnie, ostrza, elektrody |
| Złożoność CAM | Standardowy 3-osiowy CAM plus obrót | Wymagany dedykowany 5-osiowy moduł ścieżki narzędzia |
| Ryzyko kolizji | Umiarkowany, łatwiejszy do kontrolowania | Wyższy; zdecydowanie zalecana jest symulacja |
| Główna inwestycja | Najpierw sztywność maszyny | Najpierw CAM, postprocesor i szkolenie |
Pięć korzyści, które możesz zmierzyć przed zakupem
Marketingowa opowieść o 5-osiach zawsze dotyczy gładkich krzywizn. Wymierna historia dotyczy konfiguracji, ugięcia i kosztu na część. Tych pięć korzyści przetrwa kontakt z prawdziwym harmonogramem produkcji:
- Mniej konfiguracji — jedno mocowanie zastępuje cztery lub pięć. Każdy usunięty cykl mocowania usuwa również stos tolerancji i ryzyko błędów ręcznych.
- Krótsze i sztywniejsze narzędzia — narzędzie pozostaje prostopadłe do cięcia, dzięki czemu długie, wydłużone oprawki stają się niepotrzebne. Zmniejsza się ugięcie i zmniejsza się pękanie narzędzia.
- Lepsze wykończenie powierzchni — stały kąt skrawania zapewnia stałe obciążenie wiórami. Pleśń i części medyczne opuszczają maszynę po znacznie rzadszym polerowaniu ręcznym.
- Dłuższa żywotność narzędzia — korzystne sprzęgnięcie wzdłuż pełnego fletu powoduje rozprzestrzenianie się ciepła i zużycia; warsztaty zazwyczaj zgłaszają o 20–40% dłuższą trwałość narzędzia w przypadku części o wielu powierzchniach.
- Nowa geometria staje się możliwa — podcięcia, otwory pod kątem i głębokie wgłębienia, do których nie może dotrzeć żadna prosta ścieżka narzędzia, są obrabiane w jednym programie.
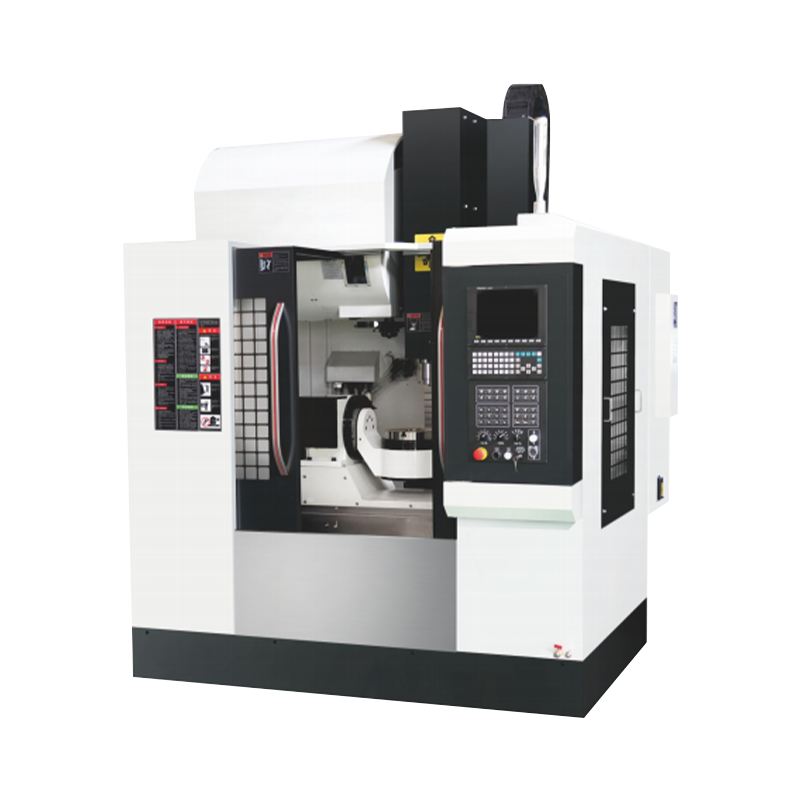
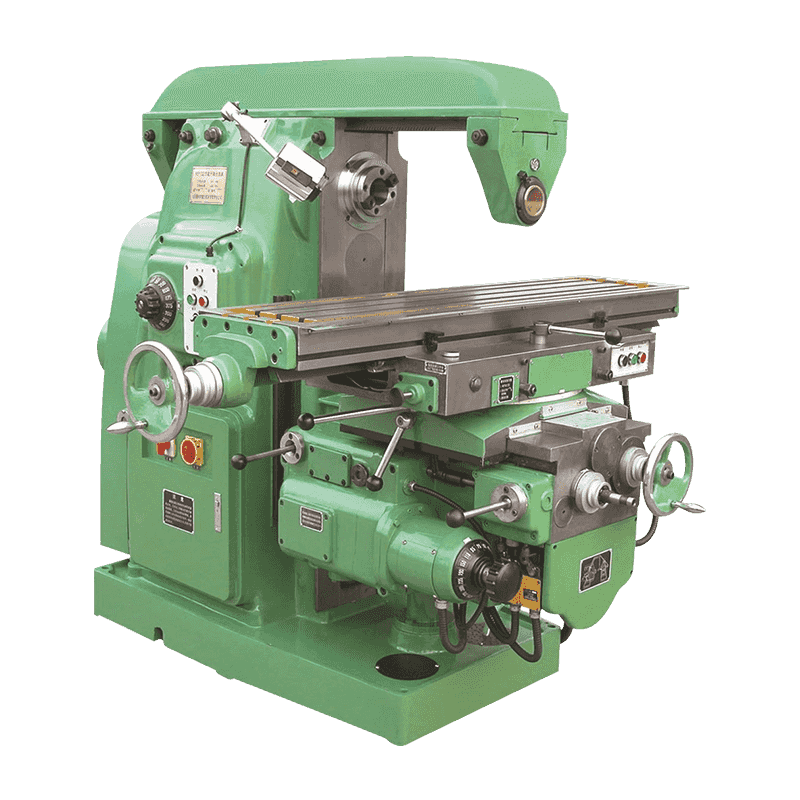
 1165A Szybkie i precyzyjne centrum obróbcze do dużych obciążeń Dzięki prowadnicom liniowym o dużej rozpiętości i wstępnie naprężonym śrubom kulowym model ten zmniejsza ugięcie i czas konfiguracji, co bezpośrednio wpływa na koszt produkcji na część. Zobacz produkt →
Czego maszyna 5-osiowa nie rozwiąże sama
Najszybszym sposobem na utratę pieniędzy przy zakupie 5 osi jest traktowanie maszyny jak całego projektu. Cztery koszty wykraczają poza cenę maszyny i każdy zasługuje na własną linię budżetową:
- Oprogramowanie CAM i postprocesor. Wydajny 5-osiowy fotel CAM kosztuje od około 8 000 do 40 000 dolarów, a źle dobrany postprocesor po cichu produkuje bezużyteczne programy.
- Umiejętność programowania i obsługi. Programista 5-osiowy zarabia zazwyczaj 30–50% więcej niż programista 3-osiowy. Budżet na zatrudnienie lub szkolenie przed dostawą maszyny.
- Symulacja i weryfikacja. Sprawdzanie kolizji nie jest opcjonalne, gdy stół się obraca. Koszt oprogramowania jest niewielki; koszt awarii głowicy wrzeciona o wartości 3000 USD nie jest taki.
- Kalibracja i konserwacja. Osie obrotowe dryfują pod wpływem wzrostu temperatury i uderzeń. Harmonogram kalibracji i procedura cięcia testowego powinny być elementem zamówienia, a nie refleksją.
Kluczowe parametry do sprawdzenia podczas porównywania maszyn
Arkusz specyfikacji decyduje o wyniku po podjęciu decyzji. Te pięć parametrów powoduje najwięcej błędów zakupowych, ponieważ oddziałują na siebie:
| Parametr | Dlaczego to ma znaczenie | Typowe wartości, których należy szukać |
|---|---|---|
| Zakres osi obrotowej | Nachylenie ±120° pokrywa większość kształtów; Do pracy w pełnym zakresie wymagany jest obrót o 360° | Pochylenie ±120°, obrót o 360° |
| Koperta pracy a część rodziny | Obwiednia użytkowa kurczy się wraz ze wzrostem części; sprawdź rzeczywistą przestrzeń przy pełnym pochyleniu | Średnica stołu 400–630 mm dla średnich części |
| Moc i prędkość wrzeciona | Aluminium potrzebuje dużej prędkości; stal i tytan wymagają momentu obrotowego | 12 000–18 000 obr/min, 15–30 kW do prac ogólnych |
| Dokładność i powtarzalność | Osie obrotowe zwykle dominują w tolerancji końcowej; sprawdzić powtarzalność dwukierunkową | ±0,005 mm liniowo, ±5 sekund łukowych obrotowo |
| Kontrola i sondowanie | Sondowanie w trakcie procesu ma większe znaczenie w przypadku 5 osi, ponieważ nie można sprawdzić ręcznie w połowie cyklu | Kontrola gotowości sondy z pomiarem narzędzia |
Porównaj te liczby z prawdziwą maszyną w naszej firmie katalog centrów obróbczych , gdzie każdy model podaje swoją przetestowaną specyfikację.
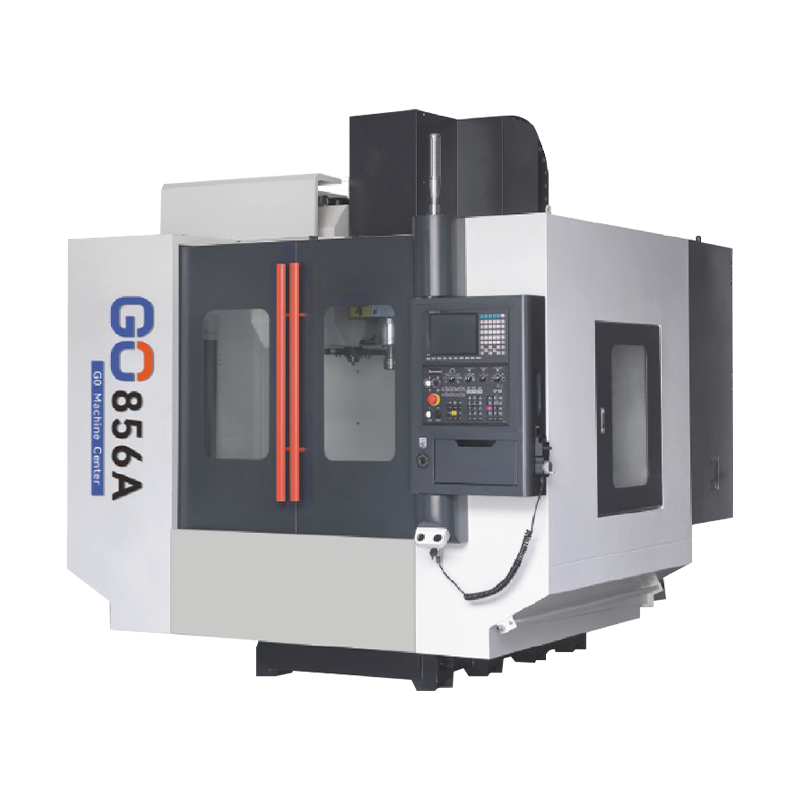
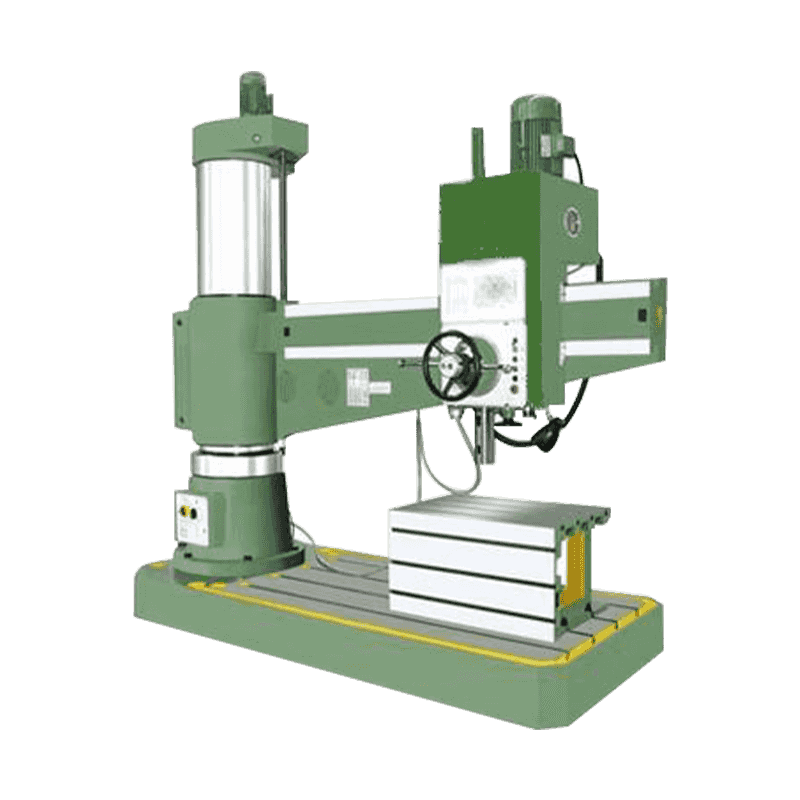
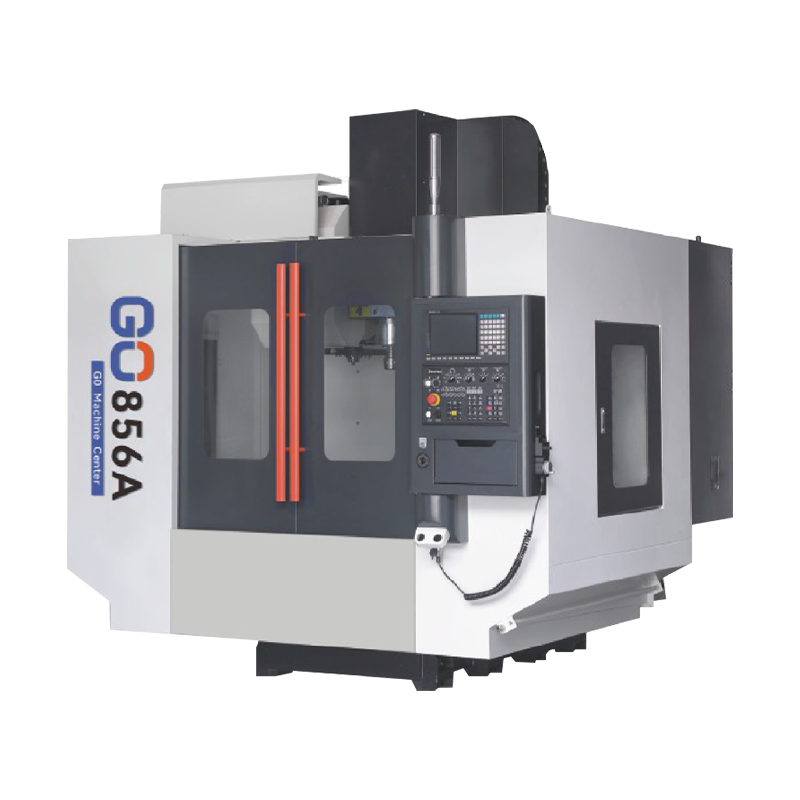 Centrum obróbcze do dużych obciążeń 856A Kolumna typu skrzynkowego i wspornik pod pełnym obciążeniem są odporne na wibracje podczas ciężkich cięć, a wstępnie naciągnięte śruby pociągowe zachowują sztywność – warto to porównać z zestawem części. Zobacz produkt →
Kiedy maszyna pięcioosiowa się zwraca?
Odłóż na bok marketing i sprawdź ekonomikę własnego zestawu części. W rzeczywistych decyzjach zakupowych dominują dwie sytuacje:
Inwestycja zwykle się opłaca, kiedy
- Części wymagają obróbki od czterech do sześciu powierzchni, a czas ustawiania przekracza 30% czasu cyklu.
- Wielkości partii są małe lub średnie, więc redukcja konfiguracji ma większe znaczenie niż surowa prędkość wrzeciona.
- Materiał przedmiotu obrabianego jest na tyle drogi, że za jedną złomowaną część można zapłacić poważne pieniądze.
- System CAM jest już na miejscu, więc można dodać moduł 5-osiowy bez zmiany dostawcy.
Inwestycja zazwyczaj nie zwraca się kiedy
- Większość części to proste kształty pryzmatyczne 2,5D produkowane w dużych ilościach na linii 3-osiowej.
- Części przekraczają możliwości stołu obrotowego i wymagałyby całkowicie innej klasy maszyny.
- Sklep nie ma możliwości CAM ani postprocesora i nie planuje zatrudniać programistów.
- Centrum tokarsko-frezarskie osiągnęłoby ten sam wynik za mniejsze pieniądze.
O co zapytać producenta przed podpisaniem
Tabliczka znamionowa jest tylko jednym z elementów działającej celi. Dostawca musi przekonująco odpowiedzieć na trzy pytania: w jaki sposób maszyna jest testowana przed wysyłką, jak szybko dostarczane są części zamienne i jakie szkolenie odbywa się po instalacji. Ningbo Hongjia CNC Technology Co., Ltd. produkuje sprzęt do cięcia metalu CNC od 2006 roku i organizuje każde zamówienie w oparciu o wymagania klienta dotyczące części i testy akceptacyjne – czyli dokładnie taką rozmowę powinien odbyć poważny nabywca maszyny 5-osiowej przed złożeniem zamówienia.
Zapoznaj się z doświadczeniem inżynieryjnym i możliwościami fabryki na naszej stronie profil firmy , a następnie porównaj ofertę naszych centrów obróbczych i centrów tokarsko-frezarskich z rodzinami części, które obrabiasz.
Praktyczny plan podejmowania decyzji
Jeśli po raz pierwszy oceniasz maszynę 5-osiową, zamiast ufać broszurze, skorzystaj z poniższej sekwencji:
- Zamapuj rodzinę części: liczbę ścian, tolerancje, materiały i bieżące czasy konfiguracji.
- Zdecyduj pomiędzy 3 2 a pełnym symultanizmem na podstawie geometrii powierzchni, a nie marketingu.
- Budżet całego systemu: maszyna, CAM, postprocesor, sondowanie, szkolenie i kalibracja.
- Zorganizuj cięcie testowe i potwierdź dokładnie, które osie będą się poruszać podczas rzeczywistego programu.
- Przed podpisaniem sprawdź czas realizacji, dostępność części zamiennych i wsparcie na miejscu.
Maszyna pięcioosiowa nie jest pojedynczym narzędziem; jest to system programowania, symulacji, utrzymywania pracy i obsługi. Konfiguracja pasująca do Twoich części — i producent, który pozostaje odpowiedzialny po dostawie — sprawia, że koszt kapitału staje się wymierną przewagą konkurencyjną.
