Nie wahaj się skontaktować, kiedy nas potrzebujesz!
 Dom / Aktualności / Wiadomości branżowe / Tokarka i frezarka CNC: jak to działa, korzyści i przewodnik po wyborze
Tokarka i frezarka CNC: jak to działa, korzyści i przewodnik po wyborze
 2026.09.09
 Wiadomości branżowe
Warsztat otrzymuje zapytanie ofertowe na 500 wałów ze stali nierdzewnej. Każdy wał wymaga obrócenia średnicy zewnętrznej, gwintu na jednym końcu i nawierconego otworu w pobliżu występu. Na oddzielnej tokarce i centrum obróbczym każda część jest ładowana dwukrotnie i dwukrotnie ponownie ustalana. Na Tokarko-frezarka CNC , wał jest zaciśnięty jednokrotnie; głowica rewolwerowa zmienia się z narzędzia tokarskiego w wiertło napędzane, wrzeciono blokuje się pod właściwym kątem, a otwór jest wycinany, zanim część opuści uchwyt. To pojedyncze mocowanie to całe uzasadnienie biznesowe.
Istnieją tokarko-frezarki, które mają zapełnić starą lukę pomiędzy elastycznością procesu a dokładnością konfiguracji. W tym przewodniku wyjaśniono, jak działa klasa maszyny, jakie specyfikacje faktycznie decydują o tym, czy model pasuje do Twoich części i co należy sprawdzić przed złożeniem zamówienia.
Co właściwie robi tokarko-frezarka CNC
Mówiąc wprost: jest to pozioma platforma tokarska CNC z dodanym oprzyrządowaniem napędzanym. Przedmiot obrabiany nadal obraca się podczas operacji toczenia, ale gdy oś C blokuje wrzeciono w precyzyjnym położeniu kątowym, narzędzia napędzane w głowicy rewolwerowej obracają się niezależnie i mogą frezować, wiercić, gwintować lub wiercić przy tym samym mocowaniu. Ponieważ część nigdy nie jest ponownie mocowana, każdy element obrabiany ma tę samą bazę mocowania.
Obrotowy fundament
Łoże, wrzeciennik, uchwyt i głowica rewolwerowa działają jak konwencjonalna tokarka CNC: narzędzia tokarskie obrabiają średnice zewnętrzne, powierzchnie czołowe, rowki, gwinty i otwory wewnętrzne z dużą szybkością usuwania metalu. Nachylone łoże pozwala na wypadanie wiórów ze strefy skrawania i zwiększa sztywność konstrukcji, co widać bezpośrednio w wykończeniu powierzchni przy ciężkich przejściach.
Możliwość frezowania
Napędzane narzędzia zapewniają wieżyczce własną prędkość obrotową cięcia. W połączeniu z pozycjonowaniem wrzeciona w osi C, maszyna może obrabiać płaskie powierzchnie, otwory krzyżowe, wpusty, rowki i otwory niecentryczne, które kiedyś wymagały oddzielnego centrum obróbczego. Ten dodatek przekształca tokarkę jednoprocesową w kompletne stanowisko obróbcze.
Jedna konfiguracja, jedno odniesienie
Efekt operacyjny jest ważniejszy niż szczegóły techniczne: usuwasz błąd, który pojawia się za każdym razem, gdy część jest odpinana i ponownie referowana. Koncentryczność pomiędzy elementami toczonymi i frezowanymi jest następnie kontrolowana przez geometrię maszyny, a nie ocenę operatora, a pierwsza część partii jest już prawidłowa i nie czeka na cięcia próbne.
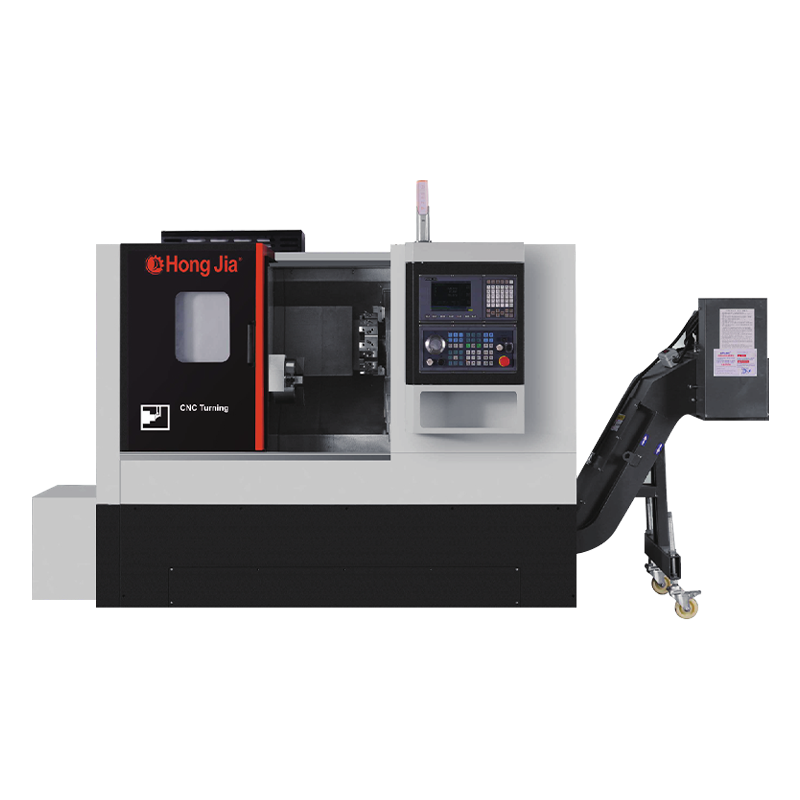
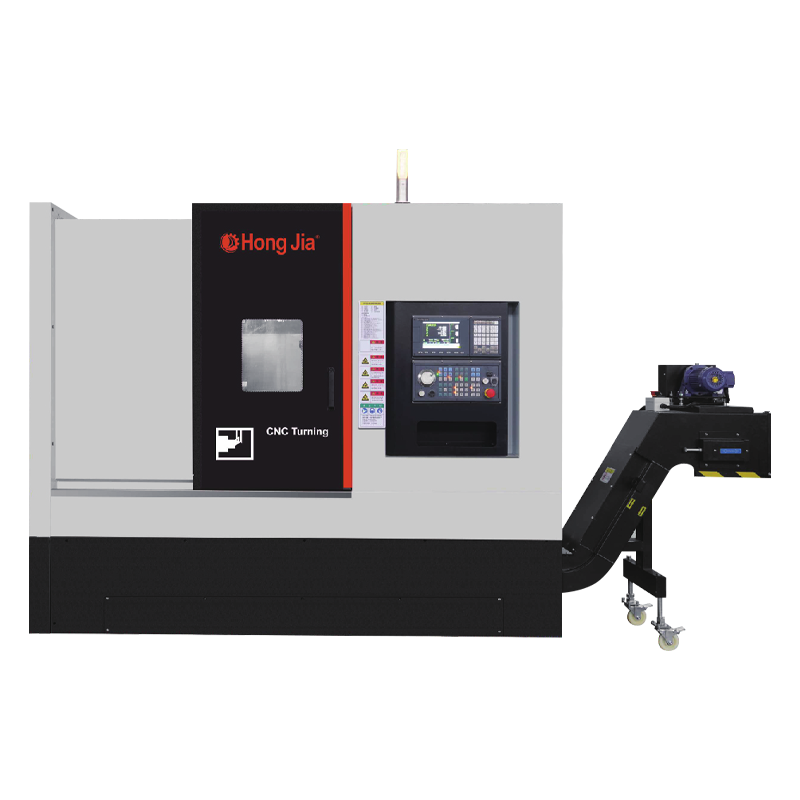
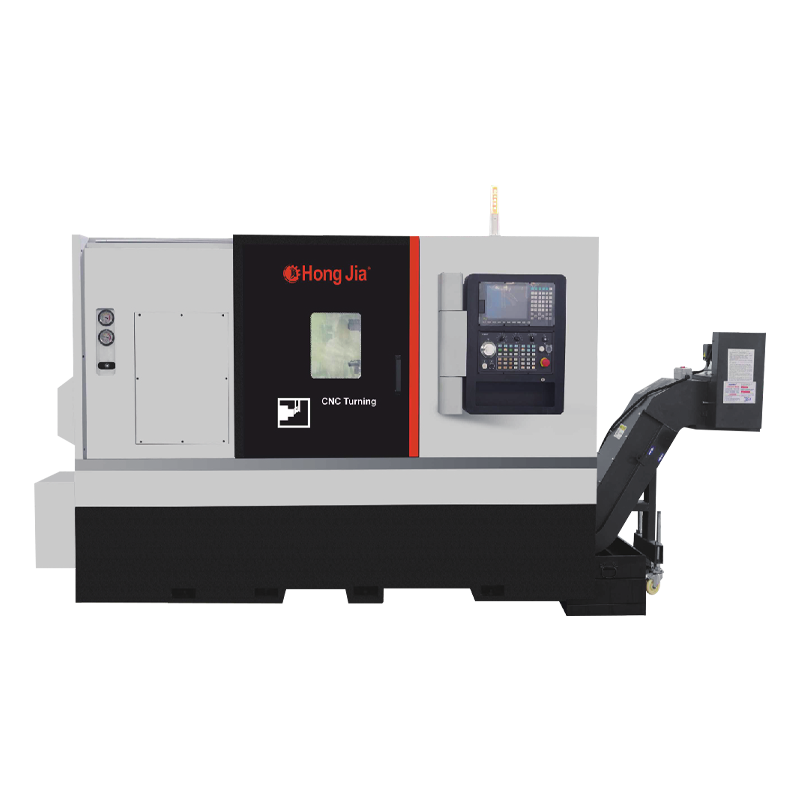
CNC Hongjia Poziome centrum tokarskie T36P jest bezpośrednim przykładem tej kategorii: zaplanowana sekwencja oprzyrządowania obejmuje toczenie, wiercenie i wytaczanie w jednym cyklu programu, bez przemieszczania części pomiędzy maszynami.
Sześć specyfikacji, które decydują, czy pasuje
Arkusz sprzedaży może zawierać dwadzieścia parametrów. W praktyce sześć z nich określa, czy maszyna może utrzymać części, wyciąć materiał i spełnić Twoje tolerancje. Najpierw porównaj te liczby, zanim przyjrzysz się opcjonalnym funkcjom.
| Parametr | Co to znaczy | Typowa wartość średniej wielkości | Dlaczego to ma znaczenie |
|---|---|---|---|
| Maksymalna średnica toczenia | Największy zakres ruchu obrabianego przedmiotu, który oczyszcza łoże, narzędzia i przepływ wiórów | 350–500 mm | Części kołnierzowe i szczęki niestandardowe wymagają miejsca nad głową |
| Długość skrętu | Najdłuższa część, jaką maszyna może obsłużyć pomiędzy środkami | 500–1500 mm | Dłuższe wały wymagają dłuższego łoża lub innego modelu |
| Prędkość wrzeciona | Maksymalna prędkość obrotowa wrzeciona głównego | 4500–6 000 obr./min | Przy obróbce wykańczającej o małej średnicy dobre prędkości powierzchniowe można osiągnąć jedynie przy wysokich obrotach |
| Napędzane stacje narzędziowe | Liczba stanowisk rewolwerowych, w których można uruchomić narzędzia obrotowe pod napięciem | 8–14 stacji | Więcej stacji na żywo pozwala jednemu programowi wykonać więcej operacji |
| Rozdzielczość osi C | Najmniejszy stopień pozycjonowania kątowego wrzeciona | 0,001° | Wysoka rozdzielczość utrzymuje otwory poprzeczne i płaskie pod odpowiednim kątem |
| Dokładność pozycjonowania | Powtarzalna dokładność liniowa osi przesuwnych | ±0,005–0,01 mm | Bezpośrednio ogranicza dopuszczalne tolerancje rysunku |
W przypadku większości warsztatów praktycznym punktem wyjścia jest średniej wielkości poziome centrum tokarskie o maksymalnej średnicy toczenia około 400–500 mm i długości toczenia około jednego metra. Jeśli Twoje części wyraźnie mieszczą się w tych wymiarach, wybierz lżejszą ramę i zainwestuj zaoszczędzony budżet w oprzyrządowanie lub automatyzację.
Wybierz konfigurację z części, a nie z broszury
Praktyczną zasadą dla prawie każdego kupującego jest: kup najmniejszą maszynę, która może pomieścić części, które obecnie produkujesz, oraz większość części, które cytujesz, a wszystkie operacje zostaną wykonane w jednym mocowaniu. Większa rama niż to konieczne kosztuje, zajmuje powierzchnię, a nawet wydajność cięcia małych przedmiotów.
1
Zmierz prawdziwą kopertę
Maksymalna średnica toczenia i odległość od środka muszą obejmować największą część oraz wysokość szczęki i podejście narzędzia. Wał kołnierzowy zmienia wymagania bardziej, niż sugeruje jego średnica nominalna, dlatego należy zmierzyć gotowy półfabrykat, a nie podstawowy wymiar na rysunku.
2
Dopasuj moc do materiału
Stopy nierdzewne, poddane obróbce cieplnej i stopy o wysokiej twardości wymagają momentu obrotowego wrzeciona i sztywności konstrukcyjnej większych niż prędkość maksymalna. Sprawdź znamionowy moment obrotowy przy prędkości roboczej, a nie moc maksymalną, ponieważ jest to liczba określająca rzeczywistą wydajność obróbki zgrubnej.
3
Policz funkcje, które wymagają napędzanych narzędzi
Otwory poprzeczne, płaskie, wpustowe, szczelinowe i mimośrodowe wymagają stacji na żywo i funkcji osi C. Zostaw zapasowe stacje na żywo w wieży do przyszłych zadań; różnica między możliwością zacytowania nowej części a odmową jest często związana z jednym stanowiskiem.
4
Zaplanuj poziom automatyzacji
Partie o dużej objętości uzasadniają zastosowanie dwóch wrzecion lub automatycznego przenoszenia przedmiotu obrabianego. Mieszaną produkcję krótkoseryjną lepiej obsługuje standardowa głowica rewolwerowa z napędzanymi narzędziami i szybką przezbrajaniem. Pełna kolejność podejmowania decyzji — koperta, materiał, cechy, wielkość partii — jest opisana w naszym osobnym przewodniku jak wybrać poziomą tokarko-frezarkę CNC .
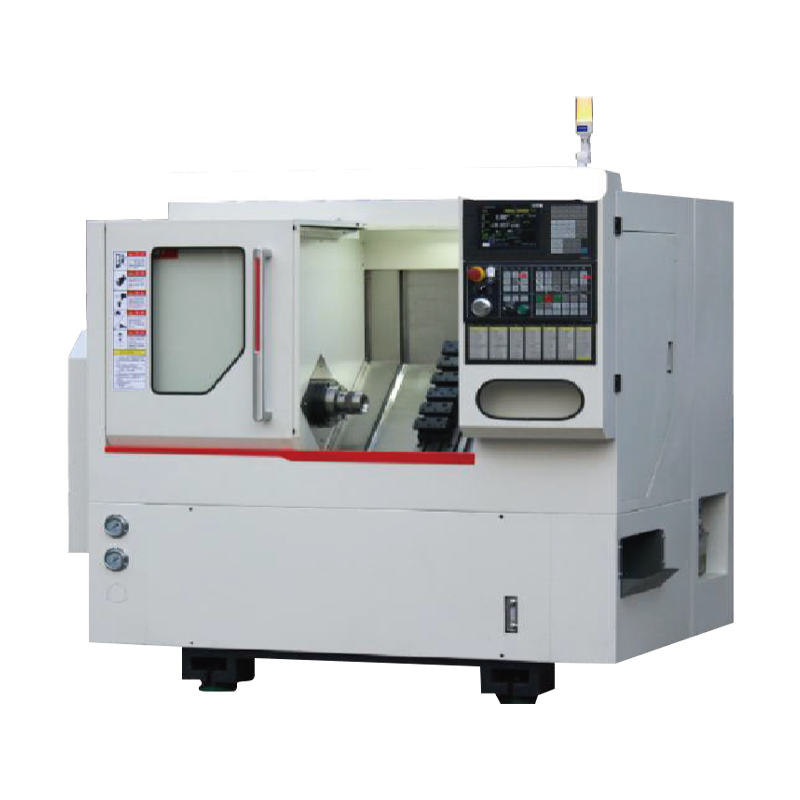
W przypadku skomplikowanych wałów, które wymagają obróbki na obu końcach, konfiguracja automatycznego dokowania z dwoma wrzecionami może radykalnie skrócić całkowity czas cyklu, ponieważ przedmiot obrabiany jest przenoszony bezpośrednio z jednego wrzeciona na drugie bez dodatkowej konfiguracji. Model NC106DS firmy Hongjia opiera się na tej zasadzie.
Realistyczne oczekiwania dotyczące dokładności
Dokładność to relacja między elementami obrabianymi, a nie liczba w raporcie z testu. Najważniejszym powodem wyboru kombinowanej tokarko-frezarki jest konsystencja uzyskana dzięki pojedynczemu mocowaniu.
0,01–0,02 mm Typowe bicie pomiędzy elementami toczonymi i frezowanymi na sztywno trzymanej części
H7 Tolerancja otworu jest rutynowo osiągana przy wytaczaniu wykończeniowym w tym samym ustawieniu
Ra 0,8–1,6 µm Wykończenie powierzchni z toczenia standardowego; przejście kończące może go jeszcze bardziej obniżyć
Wartości te zakładają sztywny przedmiot obrabiany, odpowiednią geometrię płytki i maszynę w rozsądnym stanie. Nie wytrzymają cienkościennych części ani długich, odchylających się narzędzi: maszyna zapewnia potencjał, ale o ostatecznym wyniku decyduje konstrukcja części i proces.
Maszyna łączona czy trasa z dwiema maszynami?
Decyzja jest prosta: wybierz kombinowaną maszynę, gdy części są obrotowe, ale zawierają elementy wymagające frezowania lub wiercenia. Dedykowane prace tokarskie o dużej objętości i duże frezowanie pryzmatyczne pozostają lepsze na oddzielnych maszynach. Wybór sprowadza się do tego, jak faktycznie wygląda większość Twoich partii.
Wybierz toczenie-frezowanie kiedy
- Części mają otwory krzyżowe, płaskie, wpustowe lub niecentryczne
- Na rysunku pokazano koncentryczność pomiędzy elementami toczonymi i frezowanymi
- Rozmiary partii są różne, a prawdziwym wąskim gardłem jest czas konfiguracji
- Przestrzeń na podłodze jest niewielka i jedna maszyna może zastąpić dwie
Wybierz osobne maszyny, kiedy
- Długie serie produkcyjne to prawie czyste toczenie
- Do dużych części pryzmatycznych potrzebny jest bardzo duży obszar frezowania
- Masz już wolne moce po obu stronach
- Ciężkie usuwanie naddatku do frezowania obciążałoby głowicę rewolwerową połączonej maszyny
Przydatny model mentalny: każda zmiana obciążenia maszyny jest źródłem błędu. Centrum tokarsko-frezarskie usuwa trzy lub cztery ładunki na część, a w przypadku mieszanych, krótkotrwałych prac każdy usunięty ładunek stanowi bezpośredni zysk.
Co sprawdzić przed złożeniem zamówienia
Lista specyfikacji ma znaczenie tylko wtedy, gdy producent może dostarczyć konfigurację i poprzeć ją. Zadaj te pytania i zapisz odpowiedzi.
- Konfiguracja niestandardowa: czy zakres prędkości wrzeciona, układ głowicy rewolwerowej, system chłodzenia i odprowadzanie wiórów można dostosować do Twoich części?
- Norma akceptacji: w jaki sposób przed dostawą sprawdzana jest maszyna w porównaniu z przedmiotem obrabianym?
- Doświadczenie i wyniki: czy fabryka dostarczyła porównywalne maszyny? Dane własne firmy opisują ponad 20 lat doświadczenia w branży, roczną produkcję około 1000 maszyn i ponad 500 instalacji u klientów.
20 Lata doświadczenia w branży
1000 Maszyny produkowane rocznie
500 Instalacje klienta
Profil producenta, taki jak CNC Hongjia company introduction to rozsądny punkt wyjścia, ale prawdziwym odniesieniem jest Twoja własna część próbna. Poproś o próbę cięcia na reprezentatywnym przedmiocie; wynik powie Ci więcej niż jakakolwiek broszura.
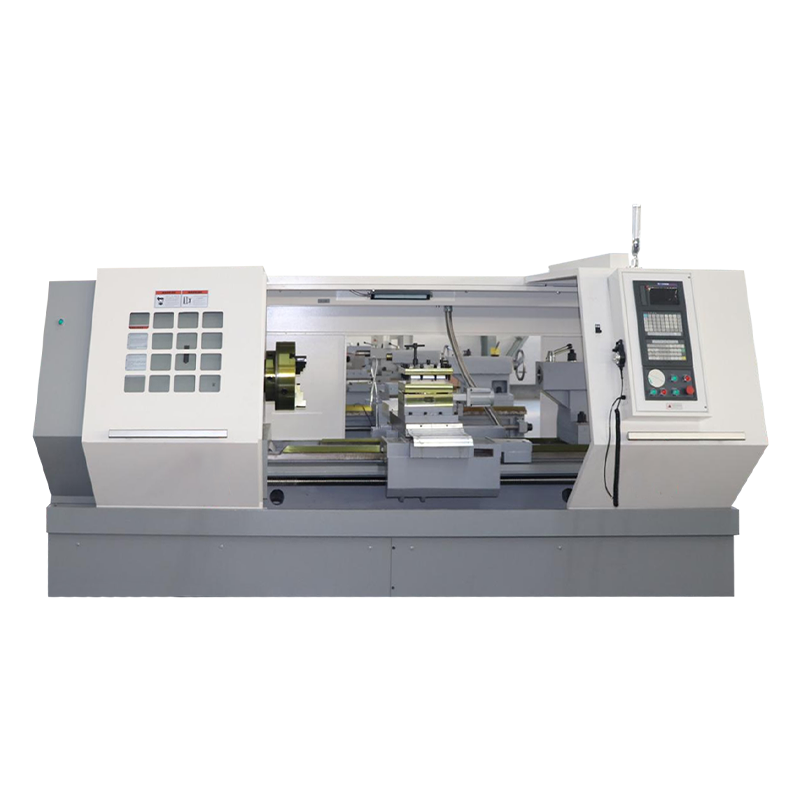
Do produkcji wałów i tulei w dużych ilościach, NC110DY firmy Hongjia wykorzystuje swoją wysokoprodukcyjną konfigurację, aby skrócić czasy cykli, co jest dokładnie tą opcją, którą warto sprawdzić, gdy liczba partii sięga tysięcy.
Kup maszynę, która pasuje do części, które masz dzisiaj i pozostawia margines na części, które wycenisz jutro. Odpowiednie centrum tokarsko-frezarskie CNC wykonuje pracę dwóch maszyn bez konieczności proszenia operatora o ponowne zamocowanie dobrej części.
