

Nie wahaj się skontaktować, kiedy nas potrzebujesz!
 Dom / Aktualności / Wiadomości branżowe / Obróbka medyczna: praktyczny przewodnik po precyzyjnych procesach CNC dla urządzeń
Obróbka medyczna: praktyczny przewodnik po precyzyjnych procesach CNC dla urządzeń
 2026.11.11
 Wiadomości branżowe
Kontrola pierwszego artykułu śruby kostnej ze stali nierdzewnej 316L często zaczyna się od praktycznego pytania: czy proces ten pozwala zachować krytyczną tolerancję w całej partii, a nie tylko w jednej dobrej części? To pytanie znajduje się w centrum obróbki medycznej. Praca nie jest określona przez jeden typ maszyny. Jest ona definiowana przez kontrolowaną trasę, która odpowiada geometrii części, materiałowi, tolerancji, wykończeniu powierzchni, czyszczeniu i identyfikowalności.
Dla kupujących użyteczny wniosek jest prosty: wybierz trasę procesu przed porównaniem specyfikacji maszyny. Tokarka o doskonałej dokładności wrzeciona nie zrekompensuje słabego mocowania lub planu inspekcji, który nie jest w stanie zmierzyć danej cechy. Skromna maszyna w stabilnym, dobrze udokumentowanym procesie może nadal wytwarzać powtarzalne komponenty medyczne, jeśli droga jest właściwa.
Zacznij od rodziny części, a nie od maszyny
Obróbka medyczna obejmuje narzędzia chirurgiczne, elementy implantów, części sprzętu diagnostycznego, złącza ścieżki płynu i obudowy instrumentów. Nie mają wspólnej receptury produkcyjnej. Okrągła śruba kostna, płaska płyta instrumentu i kolektor z nawierconymi krzyżowo otworami kierują proces w stronę innego sprzętu i metod kontroli.
Praktycznym sposobem zaplanowania trasy jest pogrupowanie części według dominującej geometrii. Poniższa tabela stanowi punkt wyjścia do przeglądu oferty, a nie zastępuje planu procesu dla konkretnej części.
| Część rodziny | Typowa trasa | Funkcje maszyny do sprawdzenia | Kontrola w centrum uwagi |
|---|---|---|---|
| Implanty okrągłe, śruby, szpilki | Toczenie CNC, czasami frezowanie drugiej operacji | Dokładność wrzeciona, powtarzalność tulei zaciskowej lub uchwytu, posuw pręta | Średnica, gwint, bicie, wykończenie powierzchni |
| Wały i złącza z elementami dwustronnymi | Toczenie centralne lub toczenie dwuwrzecionowe | Synchronizacja wrzeciona, wrzeciono pomocnicze, luz narzędzia | Wyrównanie osiowe, pozycja względem cechy |
| Płyty i obudowy przyrządów | Frezowanie, wiercenie i gwintowanie | Sztywność, stabilność termiczna, możliwość stosowania małych narzędzi | Płaskość, położenie otworu, kontrola zadziorów |
| Części ścieżki płynu i kolektora | Frezowanie plus wiercenie, gratowanie, czyszczenie | Ciśnienie chłodziwa, odprowadzanie wiórów, dostęp do narzędzia | Przecięcie krzyżowe, czystość |
| Części prototypowe lub mostowe | Frezowanie, toczenie trzyosiowe lub czteroosiowe | Szybka konfiguracja, przesunięcie robocze, biblioteka narzędzi | Korelacja pierwszego artykułu |
Obracanie uchwytów okrągłych, powtarzalnych funkcji
Jeśli część jest głównie obrotowa, toczenie jest zwykle pierwszą operacją do sprawdzenia. Obróbka medyczna często obejmuje małe średnice, drobne gwinty, stożki, promienie i cechy czołowe, które muszą powtarzać się na tysiącach części. Maszyna musi utrzymać rozmiar bez ciągłej regulacji przez operatora. To sprawia, że zachowanie termiczne wrzeciona, powtarzalność uchwytu lub tulei zaciskowej, pozycjonowanie głowicy rewolwerowej i dostarczanie chłodziwa wyprzedzają główną prędkość wrzeciona.
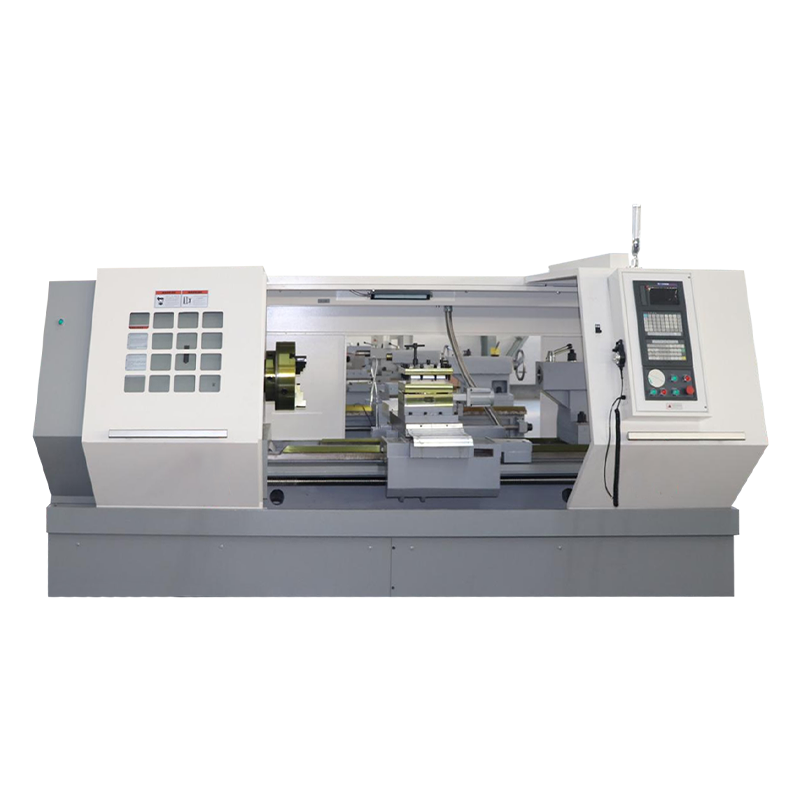
W przypadku precyzyjnej tokarki poziomej CK6140 stanowi odpowiedni punkt wyjścia, gdy koperta części i wielkość produkcji pasują do układu z jednym wrzecionem. Nie zastępuje walidacji procesu, ale może stanowić stabilną platformę zwrotną, wokół której zbudowana jest trasa. Aby uzyskać szersze porównanie konfiguracji toczenia i frezowania, Przewodnik po wyborze tokarki i frezarki jest przydatny przed zawężeniem listy maszyn.
 Tokarka pozioma CNC o wysokiej precyzji CK6140 Tokarka pozioma CNC serii CK6140 charakteryzuje się wysoką precyzją, dużą mocą i dużą sztywnością. Jego główne elementy i konstrukcja są optymalnie zaprojektowane i jest to ... Zobacz produkt →
Materiały Ustaw okno cięcia
Wybór materiału zmienia oprzyrządowanie, prędkości, chłodziwo i kontrolę. W obróbce medycznej stal nierdzewna 316L, tytan Ti-6Al-4V, kobalt-chrom, PEEK, aluminium 6061 i mosiądz są na tyle powszechne, że uzasadniają odrębne założenia procesu. Ta sama geometria może zachowywać się zupełnie inaczej w przypadku tytanu i mosiądzu.
- Stal nierdzewna 316L może twardnieć i powodować zadziory; ostre krawędzie, stabilne chłodziwo i ostrożne gratowanie.
- Ti-6Al-4V ma niską przewodność cieplną, więc ciepło koncentruje się na krawędzi skrawającej; sztywność i strategia chłodzenia są krytyczne.
- Kobalt-chrom jest materiałem ściernym i powoduje intensywne zużycie; trwałość narzędzia i integralność powierzchni wymagają ścisłego monitorowania.
- PEEK nie jest metalem; docisk mocowania, odprężenie i czystość mają wpływ na wynik.
- Aluminium 6061 łatwo się tnie, ale może pozostawiać ślady; kontrola wiórów i ochrona powierzchni mają znaczenie.
- Mosiądz często poddaje się obróbce swobodnej, ale gatunki bezołowiowe lub gatunki specjalne mogą zmieniać oprzyrządowanie i wykończenie.
Nie akceptuj listy materiałów jako dowodu zdolności. Zapytaj o parametry cięcia, oprzyrządowanie i metodę kontroli zastosowane w porównywalnej części. Certyfikaty materiałowe i identyfikowalność partii są przedmiotem dyskusji zakupowej już od pierwszej wyceny.
Tolerancje i kontrola Zdecyduj o trasie procesu
Tolerancja nie jest pojedynczą liczbą. Średnica plus minus 0,01 mm, położenie rzeczywiste 0,005 mm i wykończenie powierzchni Ra 0,2 mikrometra to różne problemy. Wyceny obróbki medycznej powinny określać, które funkcje napędzają proces, które są funkcjonalne, a które mają jedynie charakter referencyjny. To rozróżnienie zapobiega nadmiernej obróbce i zmniejsza koszty.
Prawidłowa sekwencja inspekcji jest następująca:
- Przed wyceną przejrzyj rysunek i zdefiniuj schemat odniesienia.
- Sprawdź, czy maszyna i uchwyt mogą powtórzyć krytyczną funkcję podczas cięcia próbnego.
- Zmierz pierwszy artykuł na maszynie współrzędnościowej, komparatorze optycznym, mikrometrze lub profilometrze, w zależności od wymagań danej funkcji.
- Przeprowadź kontrolę możliwości najbardziej rygorystycznej funkcji funkcjonalnej, a nie tylko tej najłatwiejszej.
- Dokumentuj korekty i ponownie sprawdzaj po każdej zmianie narzędzia lub programu.
Gdy części mają cechy na obu końcach, ponowne mocowanie może spowodować błąd wykryty później podczas kontroli. Dwuwrzecionowe automatyczne centrum tokarskie z dokiem, takie jak NC106DS, warto ocenić, gdy rodzina części wielokrotnie wykonywała pracę na dwóch końcach, a objętość uzasadnia konfigurację. Korzyścią nie jest nazwa maszyny; oznacza to mniej konfiguracji, mniej przesunięć punktu odniesienia i krótszą ścieżkę od półfabrykatu do zweryfikowanej części.
 Dwuwrzecionowe automatyczne centrum tokarskie z dokowaniem NC106DS W przypadku powtarzających się prac na dwóch końcach automatyczne dokowanie z dwoma wrzecionami integruje toczenie, wiercenie, wytaczanie, frezowanie i gwintowanie, aby ograniczyć liczbę konfiguracji i przesunięć punktu odniesienia. Zobacz produkt →
Wykonywanie otworów i frezowanie wymagają własnych punktów kontrolnych
Wiele części medycznych nie jest wykańczanych na tokarce. Płytki narzędziowe, obudowy, kolektory i elementy mocowania wymagają płaskości, głębokości kieszeni, położenia otworu, jakości gwintu i kontroli zadziorów. Pionowe centrum obróbcze lub maszyna do wiercenia i gwintowania może być właściwym rozwiązaniem, ale tylko wtedy, gdy maszyna jest w stanie utrzymać pozycję na całej partii i odprowadzać wióry z małych otworów.
W przypadku wiercenia i gwintowania małych otworów należy sprawdzić prędkość wrzeciona na końcówce narzędzia, sterowanie wierceniem głębokim, ciśnienie i celowanie chłodziwa, bicie narzędzia oraz możliwość sprawdzenia położenia otworu bez uszkodzenia powierzchni. Szybkie centrum wiertnicze, takie jak T600A, jest przydatne, gdy rodzina części ma wiele małych otworów, a proces wymaga szybkiego, powtarzalnego wiercenia, a nie ciężkiego frezowania.
 Centrum wiertnicze T600A do szybkiego wiercenia W przypadku rodzin części z wieloma małymi otworami szybkie wrzeciono i olej w wrzecionie przelotowym umożliwiają szybkie, powtarzalne cykle wiercenia i gwintowania. Zobacz produkt →
Frezowanie i wiercenie również wiąże się z kwestią czyszczenia. Zadziory i uwięzione wióry nie są problemami kosmetycznymi w obróbce medycznej; mogą mieć wpływ na dopasowanie, działanie i weryfikację końcowego czyszczenia. Określ metodę gratowania, przerwanie krawędzi i dostęp inspekcyjny przed pierwszym cięciem.
Czyszczenie, identyfikowalność i walidacja są częścią procesu
Część obrobiona maszynowo, która dobrze mierzy, ale której nie można prześledzić, nie jest gotowym komponentem medycznym. W procesie należy zachować partię materiału, maszynę, wersję programu, zmianę narzędzia, operatora, wynik kontroli i zapis czyszczenia. Nie oznacza to, że każdy kupujący potrzebuje pełnego pakietu walidacyjnego, ale wycena powinna określać, co obejmuje.
- Certyfikat materiałowy i możliwość śledzenia partii w stosunku do otrzymanego towaru.
- Trasowanie procesów z krytycznymi operacjami, osprzętem i punktami kontroli.
- Raport z kontroli pierwszego artykułu z wynikami wymiarów i powierzchni.
- Kontrola zmiany narzędzi i wersji programu w przypadku powtarzających się zamówień.
- Metoda czyszczenia i gratowania, w tym wymagania dotyczące pasywacji, jeśli ma to zastosowanie.
- Postępowanie w przypadku niezgodności i zatwierdzenie odchyleń przed wysyłką.
W przypadku pracy regulowanej zapytaj, w jaki sposób dostawca zatwierdza nowy proces i jak kontroluje zmiany. Proces, który jest stabilny tylko dlatego, że pierwotny operator zna pewne dziwactwa, wiąże się z ryzykiem dostaw, a nie możliwością.
Pytania dostawców, które oddzielają możliwości od roszczeń zawartych w broszurach
Najszybszym sposobem oceny dostawcy obróbki medycznej jest poproszenie o dowody powiązane z rodziną części, a nie ogólne oświadczenie o możliwościach. Jest mało prawdopodobne, aby dostawca, który nie potrafi wyjaśnić swojej logiki mocowania, kontroli i kontroli zmian w przypadku porównywalnej części, poprawi się po złożeniu zamówienia.
- Która cecha tej części będzie najtrudniejsza do utrzymania i jak udowodnisz, że potrafisz to zrobić?
- Na jakiej maszynie, osprzęcie i oprzyrządowaniu zostanie wyświetlony pierwszy artykuł?
- Jak kompensować wzrost temperatury w dłuższej perspektywie?
- Jaka jest metoda kontroli najciaśniejszego objaśnienia i kto ją sprawdza?
- W jaki sposób kontrolujecie zmiany programu i zmiany narzędzi po zatwierdzeniu?
- Jakie etapy czyszczenia i gratowania występują przed końcową kontrolą?
- Co się dzieje, gdy wymiar wykracza poza tolerancję w połowie partii?
Pomaga także dokonać przeglądu rzeczywistego sprzętu i procesów dostawcy. CNC Hongjia o stronie opisuje tło sprzętu CNC do cięcia metalu oraz asortyment produktów obejmujący poziome centra tokarskie, tokarki pionowe, centra obróbcze oraz maszyny do wiercenia i gwintowania. Zakres ten jest przydatnym kontekstem, ale kupujący nadal potrzebuje trasy specyficznej dla części, mierzalnego planu akceptacji i jasnego procesu kontroli zmian.
Obróbka medyczna to dziedzina charakteryzująca się powtarzalnością. Kolejność zakupów powinna być następująca: zdefiniuj rodzinę części, wybierz trasę procesu, sprawdź maszynę i osprzęt pod kątem najważniejszych cech, sprawdź zamek i identyfikowalność, a następnie porównaj cenę.
Cytat maszynowy bez tej sekwencji jest jedynie punktem wyjścia. Większym pytaniem jest to, czy dostawca jest w stanie wykazać, w jaki sposób pierwsza dobra część staje się tysięczną dobrą częścią.
