
Nie wahaj się skontaktować, kiedy nas potrzebujesz!
 Dom / Aktualności / Wiadomości branżowe / Praktyczny przewodnik po cad i cam: zastosowania, wybór i kluczowe kwestie
Praktyczny przewodnik po cad i cam: zastosowania, wybór i kluczowe kwestie
 2026.11.04
 Wiadomości branżowe
Otrzymane zapytanie ofertowe zawiera plik STEP, rysunek w formacie PDF i datę dostawy. Zanim warsztat będzie mógł wycenić cenę, musi odpowiedzieć na trzy pytania: czy część może zostać utrzymana, czy narzędzie może osiągnąć każdy element i czy maszyna może utrzymać tolerancję w podanym czasie cyklu. CAD i KRZYWKA odpowiadają na te pytania po kolei. CAD definiuje część; CAM definiuje ruch, który go powoduje. Przekazanie między nimi ma swój początek w większości błędów w szacowaniu, odrzucaniu pierwszych artykułów i nieoczekiwanych zmianach narzędzi.
Co właściwie CAD i CAM robią
CAD to geometryczna strona przepływu pracy. Tworzy rysunek 2D, model 3D, strukturę złożenia oraz wymiary i tolerancje definiujące akceptację. W warsztacie plik CAD może pochodzić od klienta lub może zostać odtworzony na podstawie rysunku, ponieważ dostarczony model jest niekompletny. CAD odpowiada na jedno pytanie: jaka to część?
CAM zaczyna od tej geometrii, ale odpowiada na inne pytanie: jak wykonana jest część? Programista definiuje półfabrykat, uchwyt roboczy, zespoły narzędzi, kolejność operacji, parametry skrawania, strategię podawania chłodziwa i ścieżkę narzędzia. Wyjściem nie jest ładniejszy model. Jest to zestaw instrukcji specyficznych dla maszyny, zwykle zawierający kod G, plus arkusz konfiguracyjny, który mówi operatorowi, co załadować i gdzie wystartować.
| Pytanie | CAD | CAM |
|---|---|---|
| Pytanie podstawowe | Jaka jest część? | Jak to jest zrobione? |
| Wejście rdzenia | Rysunek klienta, skan, koncepcja | Model 3D, definicja półfabrykatu, kinematyka maszyny |
| Wyjście rdzenia | Rysunek 2D, model 3D, zestawienie materiałów | Ścieżka narzędzia, program NC, arkusz ustawień |
| Główne ryzyko | Brak tolerancji lub punktu odniesienia | Zły postprocesor, naddatek magazynowy lub zasięg narzędzia |
| Typowy właściciel | Inżynier projektant, kreślarz | Programista CAM, mechanik |
To rozróżnienie ma znaczenie komercyjne. Zmiana projektu może kosztować godziny inżynierskie. Zmiana CAM może kosztować osprzęt, narzędzie lub cykl sprawdzający. Traktowanie ich jako jednego kroku ukrywa oba koszty.
Przekazanie: jakość modelu staje się dokładnością maszyny
Model może wyglądać idealnie na ekranie i nadal nie nadawać się do użytku w CAM. Otwarte powierzchnie, nakładające się bryły, mieszane jednostki i brakujące punkty odniesienia zmuszają programistę do przebudowy geometrii, a każda przebudowa stwarza szansę na przesunięcie elementu. W przypadku części toczonych najważniejszym elementem jest często oś obrotu i obwiednia półfabrykatu. Jeśli linia środkowa modelu nie pokrywa się z osią wrzeciona w CAM, część zostanie obcięta mimośrodowo, niezależnie od tego, jak starannie wygenerowana zostanie ścieżka narzędzia.
Przed programowaniem sprawdź model z rysunkiem, a nie z ekranem:
- Jednostki i skala. Przed importem potwierdź milimetry lub cale. Błąd o współczynniku 25,4 może przetrwać kilka operacji, zanim stanie się oczywisty.
- Schemat odniesienia. Uzgodnij punkty odniesienia A-B-C i spraw, aby przesunięcie robocze CAM odzwierciedlało rysunek.
- Stan magazynowy. Zdefiniuj półfabrykat, półfabrykat odlewany lub kucie prawie netto; półfabrykat zmienia głębokość skrawania, zaangażowanie narzędzia i czas cyklu.
- Zamiar funkcji. Gwinty, fazowania, zaokrąglenia, podcięcia i podcięcia potrzebują celu. Kosmetyczne fazowanie może stać się kolizją w narzędziu skierowanym do tyłu.
- Stos tolerancji. CAD pokazuje geometrię nominalną. Nie wykazuje ugięć w trakcie mocowania, wzrostu temperatury ani efektu tępej płytki.
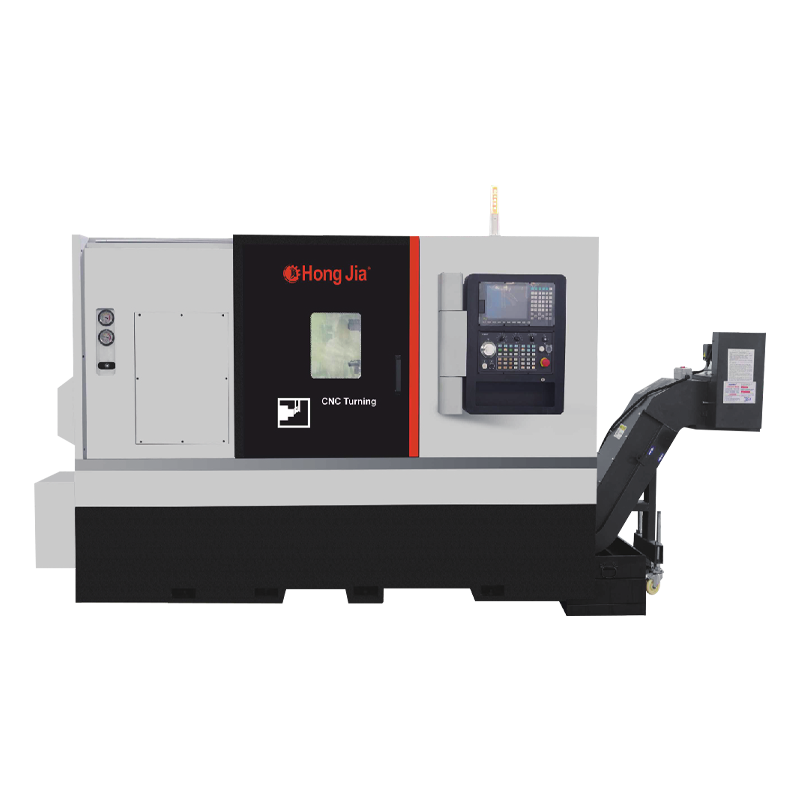
W warsztatach wycinających większe pręty lub wykonujących ciężkie przejścia zgrubne, tokarka pozioma o dużej mocy ze stabilnym łożem zapewnia programiście możliwość wykorzystania realistycznych głębokości skrawania.
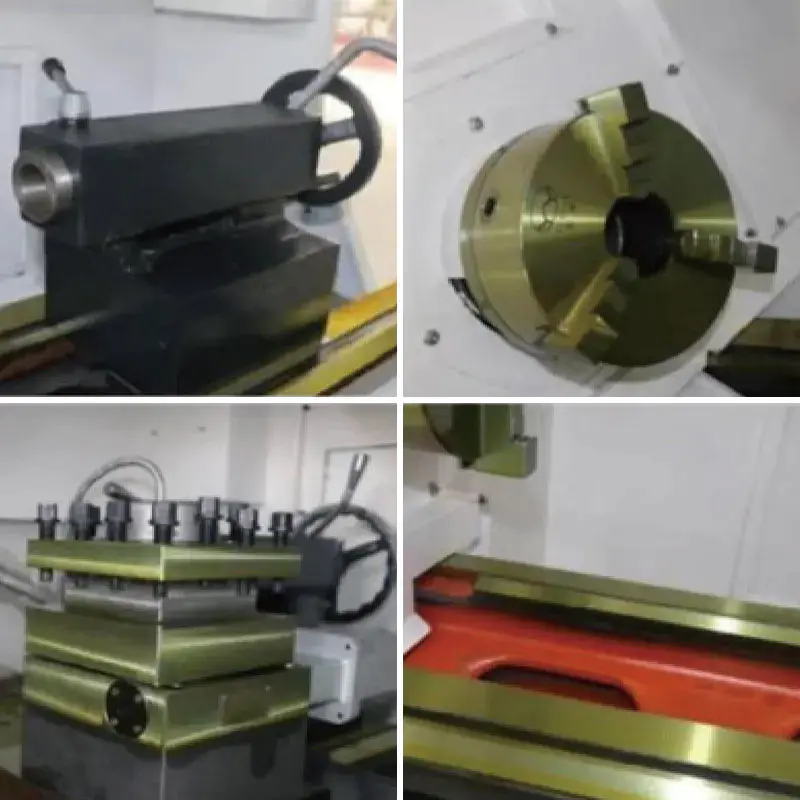 Tokarka pozioma CNC CK6150 dużej mocy Tokarka płaska o dużej mocy z otworem wrzeciona 82 mm i silnikiem o mocy 7,5 kW, odpowiednia do obróbki większych prętów i ciężkiej obróbki zgrubnej z dopasowaną kamerą CAM. Zobacz produkt →
Od ścieżki narzędzia do ruchu maszyny
Wyjście CAM nie jest uniwersalne. Postprocesor tłumaczy ogólną ścieżkę narzędzia na kod, jakiego oczekuje konkretna maszyna: pozycje zmiany narzędzia, orientacja wrzeciona, kody M chłodziwa, ruch konika, mocowanie uchwytu, uzgodnienia podajnika pręta i synchronizacja wrzeciona pomocniczego. Post, który jest bliski, ale niepoprawny, może stworzyć program, który wygląda rozsądnie na ekranie i źle się zachowuje na komputerze.
Funkcje maszyny zmieniają zadanie programowania bardziej, niż spodziewa się większość kupujących:
- Liczba osi. Tokarka dwuosiowa i trójosiowe centrum tokarskie z osią Y lub wrzecionem pomocniczym wymagają różnych kontroli kolizji i logiki synchronizacji.
- Konfiguracja wieży. Liczba stacji, oprzyrządowanie na żywo i możliwość zastosowania dwóch głowic rewolwerowych decydują o tym, czy daną funkcję można ukończyć w jednym ustawieniu, czy też wymaga ona drugiej operacji.
- Możliwość sterowania. Obsługa makr, pamięć, przewidywanie przyszłości i cykle standardowe wpływają na strukturę programu i szybkość jego działania bez przerw.
- Trzymanie robocze. Wybór uchwytu, tulei zaciskowej, podtrzymki stałej i konika wyznacza model przystawki i dostępny obszar.
W centrum tokarskim do obróbki ciężkiej programista musi także przestrzegać mocy i momentu obrotowego wrzeciona. Ścieżka, która w oprogramowaniu wygląda na wydajną, może spowodować zablokowanie wrzeciona lub drgania, jeśli głębokość skrawania przekracza głębokość, jaką może wchłonąć maszyna.
 Centrum tokarskie poziome NC-106D do ciężkiej obróbki Centrum tokarskie do obróbki ciężkiej z otworem wrzeciona 56 mm, wrzecionem o mocy 11 kW i głowicą rewolwerową z 12 stacjami, warte sprawdzenia przy dopasowywaniu CAM do momentu obrotowego wrzeciona i oprzyrządowania. Zobacz produkt →
Praktyczna lista kontrolna przed podjęciem decyzji
Najtańszym miejscem do wyłapania błędu CAD/CAM jest nadal komputer. Drugim najtańszym rozwiązaniem jest praca na sucho. Najdroższy jest złomowany pierwszy artykuł na maszynie, która jest już zarezerwowana.
- Uzyskaj natywny plik CAD i neutralny plik STEP. Przed wyceną sprawdź jednostki, układ odniesienia i integralność modelu.
- Uzgodnij zapasy i uchwyty robocze. Sprawdź rozmiar pręta, szczęki uchwytu, luz mocowania i czy część wymaga konika, czy podtrzymki stałej.
- Zbuduj konfigurację CAM z prawdziwą kinematyką maszyny. Użyj rzeczywistej wieży, uchwytów narzędzi i postprocesora, a nie ogólnego demonstratora.
- Symulacja z usuwaniem naddatku i sprawdzaniem kolizji. Poszukaj szybkich ruchów w uchwycie, zakłóceń uchwytu narzędzia i nieosiągalnych elementów.
- Sprawdź program i sprawdź pierwszy artykuł. Sprawdź przesunięcia narzędzi, przesunięcia robocze, naddatek pierwszego cięcia i akceptację z rysunkiem.
Ta sekwencja nie jest papierkową robotą. Jest to najtańszy sposób na wykrycie nieprawidłowego promienia płytki, brakującego skosu lub głowicy rewolwerowej, która nie sięga tylnej powierzchni czołowej.
Typowe nieporozumienia i ich koszt
CAD/CAM to przycisk. CAM nadal wymaga decyzji dotyczących zapasów, narzędzi, kolejności operacji i punktów zatrzymania. Oprogramowanie może obliczyć ścieżkę; nie może zdecydować, czy część poruszy się po otwarciu uchwytu.
Każdy postprocesor będzie działać. Ogólny post może wygenerować kod, który wygląda dobrze i działa źle. Wysokość zmiany narzędzia, orientacja wrzeciona i kolejność podawania chłodziwa są z jakiegoś powodu specyficzne dla maszyny.
Symulacja potwierdza tę rolę. Symulacja dowodzi ruchu, a nie dynamiki. Nie będzie pokazywać drgań spowodowanych długim wytaczakiem ani ugięciami spowodowanymi słabą konfiguracją.
Najtańsza maszyna to najtańsza część. Jeśli tańsza maszyna doda drugą konfigurację, dodatkowe urządzenie lub wolniejszy cykl, oszczędność znika na etapie wyceny.
Dopasowanie maszyny do pracy
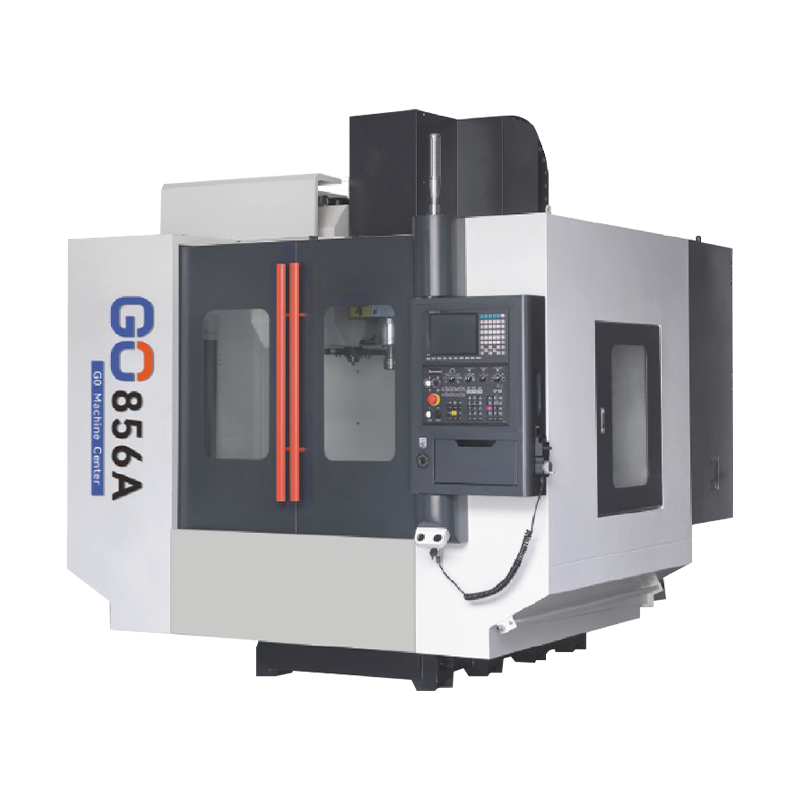
Tokarki poziome i centra tokarskie nadają się do obróbki wałów, tarcz i tulei, gdzie część obraca się wokół stabilnej linii środkowej. Tokarki pionowe często lepiej nadają się do obróbki części o dużej średnicy i krótkich długościach, ponieważ mocowanie jest bardziej stabilne, a załadunek jest prostszy. Pionowe centra obróbkowe obsługują części pryzmatyczne z powierzchniami, kieszeniami i układami otworów. Konfiguracja CAM powinna opierać się na tej samej logice: wybierz maszynę, która usuwa najwięcej konfiguracji, nie utrudniając trzymania części.
A poziome serie toczenia i frezowania CNC zazwyczaj obejmuje proste toczenie dwuosiowe poprzez konfiguracje oprzyrządowania napędzanego i wrzeciona pomocniczego. Ten asortyment ma znaczenie, ponieważ ta sama rodzina części może dziś potrzebować podstawowej tokarki, a w przyszłym roku centrum tokarskiego.
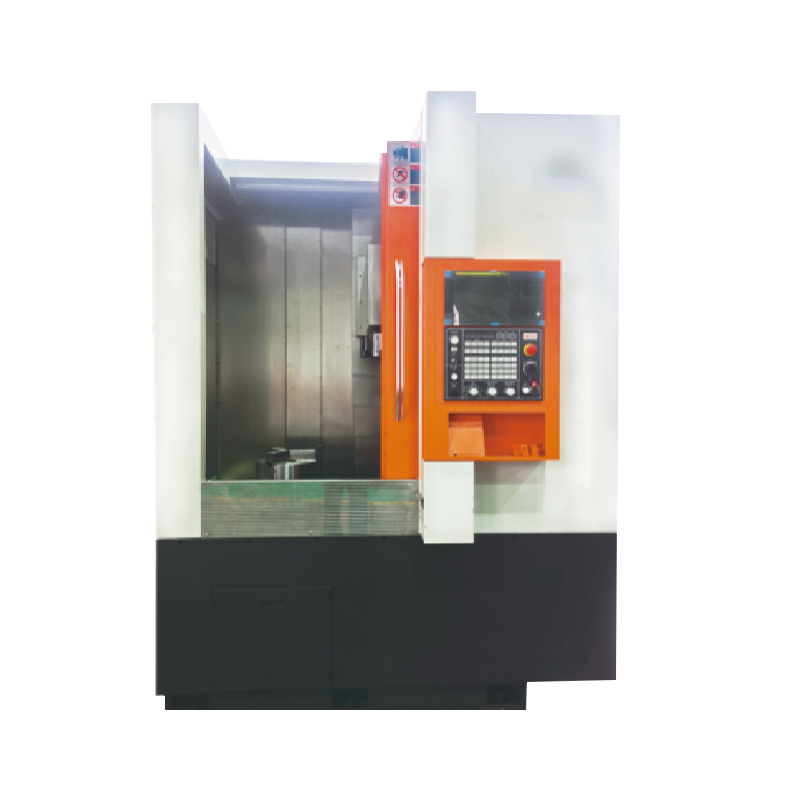
W przypadku dużych pierścieni, kołnierzy i krótkich wałów jednokolumnowa tokarka pionowa może uprościć trzymanie przedmiotu i zmniejszyć pokusę wystawania części. Jednym z przykładów takiej konfiguracji jest jednokolumnowa tokarka pionowa CNC CK5116B.
 Tokarka pionowa jednokolumnowa CK-5116B Siemens 808D Jednokolumnowa tokarka pionowa z uchwytem hydraulicznym 1400 mm i maksymalną średnicą imaka narzędziowego 1600 mm, przydatna do dużych pierścieni i kołnierzy, gdzie liczy się prostota mocowania. Zobacz produkt →
CAD i CAM nie są kategoriami oprogramowania, które można porównać na liście funkcji. Stanowią połączenie pomiędzy rysunkiem a wyciętą częścią. Oczyść model, uczciwie zdefiniuj przydział i uchwyt roboczy, opublikuj na rzeczywistej maszynie i potraktuj pierwszy artykuł jako test, a nie jako produkcję. Dzięki temu maszyna stanie się przewidywalną częścią wyceny, a nie zmienną decydującą o tym, czy zlecenie przynosi zyski.
