
Nie wahaj się skontaktować, kiedy nas potrzebujesz!
 Dom / Aktualności / Wiadomości branżowe / Obróbka CNC w pięciu osiach: jak to działa, ile kosztuje i kiedy się opłaca
Obróbka CNC w pięciu osiach: jak to działa, ile kosztuje i kiedy się opłaca
 2026.11.18
 Wiadomości branżowe
Kolektor hydrauliczny z dwunastoma nawierconymi krzyżowo otworami pod złożonymi kątami ląduje na biurku do wyceny. Na frezarce trójosiowej potrzeba pięciu ustawień i pięciu uchwytów, a samo trzecie ustawienie wprowadza błąd lokalizacji wynoszący około 0,03 mm, z którym musi się zmierzyć każda późniejsza operacja. Na maszynie pięcioosiowej ta sama część przebiega w jednym mocowaniu.
To porównanie stanowi całe uzasadnienie biznesowe. Pięcioosiowe CNC nie wygrywa pracy, ponieważ wygląda na zaawansowane; wygrywa, ponieważ usuwa ustawienia, a usunięcie ustawień usuwa urządzenie, ponowne zaciskanie, ocenę operatora i warstwę stosu tolerancji, której nikt nie będzie mógł później kontrolować. Jeśli rodzina części na Twoim piętrze nadal wymaga czterech lub więcej ustawień, warto poważnie modelować pięcioosiowo. Jeśli będzie taka potrzeba, kapitał lepiej przeznaczyć na pojemność, z której będziesz korzystać na co dzień.
Co właściwie oznacza pięcioosiowe CNC
Pięcioosiowe CNC nie jest jednym typem maszyny. Opisuje dowolne centrum obróbcze, które może pozycjonować lub napędzać narzędzie tnące wzdłuż trzech osi liniowych — X, Y i Z — oraz dwóch osi obrotowych wybranych spośród A (obrót wokół X), B (obrót wokół Y) i C (obrót wokół Z). Liczba osi ma znacznie mniejsze znaczenie niż tryb pracy: pozycyjny lub symultaniczny.
3 2 obróbka pozycyjna
Dwie osie obrotowe indeksują kąt i zaciskają. Cięcie odbywa się wówczas dokładnie tak, jak na maszynie trójosiowej, tylko z innego kierunku. Osie obrotowe zachowują się jak osprzęt wykonany z metalu: zmiany orientacji zajmują sekundy, a zablokowane złącze obrotowe ma sztywność zbliżoną do solidnego odlewu. W przypadku większości prac warsztatowych — wsporników, obudów, płyt z kątowymi powierzchniami czołowymi — 3 2 zapewnia większość korzyści przy ułamku wysiłku programistycznego.
Symultaniczna obróbka pięcioosiowa
Wszystkie pięć osi interpoluje razem, tak że oś narzędzia podąża za powierzchnią. Tego właśnie wymagają wirniki, bliski, łopatki, implanty i głęboko wyprofilowane wnęki formy, a także jest to tryb, który umożliwia uzyskanie podcięć i otworów poprzecznych bez konieczności ponownego mocowania. Wymaga CAM z symulacją maszyny, postprocesora sprawdzonego na złomie i operatorów rozumiejących ograniczenia obrotowe i osobliwości.
| Konfiguracja | Jak zachowuje się maszyna | Typowe zastosowanie | Wysiłek programistyczny | Sztywność |
|---|---|---|---|---|
| 3-osiowy | Stałe wrzeciono; położenie części zmieniane ręcznie pomiędzy ustawieniami | Części pryzmatyczne z elementami na dwóch lub trzech ścianach | Niski | Najwyższy |
| 3 2 pozycyjne | Indeks i zacisk osi obrotowych; cięcie pozostaje w stałej orientacji | Powierzchnie skośne, otwory krzyżowe, praca z pięcioma powierzchniami w jednym mocowaniu | Umiarkowane | Wysokie po zaciśnięciu |
| Jednoczesna 5-osiowa | Wszystkie osie interpolują, gdy narzędzie jest w trakcie skrawania | Wirniki, łopatki, formy profilowane, elementy podcięte | Wysoki — wymagana jest symulacja i zweryfikowany post | Niskiest, especially with rotary mass in the head |
Trzy konstrukcje maszyn i ich wpływ na konfigurację
Miejsce, w którym fizycznie znajdują się osie obrotowe, zmienia sztywność, obwiednię roboczą i ciężar części, którą można utrzymać. Trzy układy obejmują prawie wszystko na rynku.
- Głowa/głowa: obie osie obrotowe znajdują się w głowicy wrzeciona, dzięki czemu stół pozostaje płaski i może przenosić ciężkie lub niewygodne części. Minusem jest przeniesienie masy wysoko w konstrukcję, co ogranicza rozmiar i sztywność – najczęściej spotykane w mniejszych maszynach.
- Głowa/stół: jedna oś obrotowa we wrzecionie, zwykle B, i jedna w stole, zwykle C. To najczęstszy kompromis: użyteczna sztywność, praktyczna obwiednia i dobry dostęp do prac średniej wielkości.
- Stół/stół (czop): obie osie siedzą w stole, przechylając i obracając obrabiany przedmiot. Bardzo dokładne i sztywne w przypadku pasujących części, ale ciężar części czopów i grawitacja działająca na ciężki przedmiot obrabiany objawiają się błędem pozycjonowania w enkoderach obrotowych.
Sprawdź znamionowy moment obrotowy w stosunku do części, którą faktycznie zamierzasz uruchomić. Stół o wytrzymałości statycznej wynoszącej 200 kg może mieć jedną trzecią tej wartości, gdy oś musi przyspieszyć obciążenie, a wielkość dynamiczna to ta, która wytrzymuje kontakt z czasem cyklu.
Gdzie wracają pieniądze
Zwrot w pięciu osiach rzadko pojawia się jako szybszy cykl. Pojawia się jako godziny usunięte z przodu i z tyłu cyklu oraz jako defekty, które przestają się pojawiać.
Eliminacja konfiguracji
Część z czterema ustawieniami staje się częścią z jednym ustawieniem, co eliminuje trzy projekty osprzętu, trzy przebiegi sprawdzające i trzy szanse na załadowanie przedmiotu obrabianego w odwrotną stronę. Tam, gdzie konfiguracja kosztuje od 45 do 90 minut przestoju wrzeciona, sam ten element zamówienia często ma zastosowanie.
Krótsze i sztywniejsze narzędzia
Głębokie wnęki na maszynie trójosiowej wymuszają długie narzędzia, a ugięcie wzrasta wraz z sześcianem wysięgu. Pochylenie głowicy pozwala uzyskać ten sam efekt za pomocą narzędzia krótszego o 30–40 procent, co może kilkakrotnie zwiększyć sztywność. Widocznym rezultatem jest lepsze wykończenie powierzchni i dłuższa żywotność narzędzia; ukrytym rezultatem jest mniej podań do półfinału.
Jeden punkt odniesienia zamiast stosu
Trzy konfiguracje, z których każda powoduje błąd lokalizacji wynoszący 0,02 mm, nie dają w sumie 0,02 mm — w najgorszym przypadku dają około 0,06 mm i zwykle pojawia się jako objaśnienie pozycyjne pomiędzy dwoma elementami obrabianymi w różnych konfiguracjach. Pojedyncze zaciśnięcie powoduje zwinięcie tego stosu w jeden wkład. Sztywność u źródła ma równie duże znaczenie, dlatego też kryje się za tym samym tokiem rozumowania poziome centra tokarskie o dużej sztywności .
Sterowanie osią narzędzia na powierzchniach konturowych
Gdy oś narzędzia jest utrzymywana blisko normalnej powierzchni, frez z kulistym czołem pracuje wokół swojej efektywnej średnicy, zamiast ciągnąć z bliską zera prędkością skrawania na końcówce narzędzia. Stepover można nieco poszerzyć, a czas polerowania ręcznego skraca się w sposób, który nigdy nie jest widoczny w szacunkach CAM.
Koszty, które rzadko pojawiają się w ofercie
Cena maszyny to najmniej zaskakująca liczba w projekcie. Reszta zwykle przychodzi później, na fakturach i w godzinach.
- CAM i sprawdzony postprocesor. Jednoczesny słupek pięcioosiowy jest specyficzny dla maszyny i musi zostać sprawdzony na złomie, zanim dotknie części klienta. Budżet na oprogramowanie symulacyjne jako wymóg, a nie opcja.
- Godziny programowania. Zaprogramowanie pierwszej jednoczesnej ścieżki narzędzia może zająć od trzech do dziesięciu razy więcej czasu niż równoważne zadanie trzyosiowe. Zachowaj około 80 procent obciążenia w 3 2 i zarezerwuj jednoczesne ścieżki dla funkcji, które naprawdę ich potrzebują.
- Umiejętność operatora. Granice obrotowe, osobliwości, świadomość kolizji i sondowanie w trakcie procesu nie są przyswojone w ciągu tygodnia, a awaria czopa jest kosztowną metodą nauczenia się ich.
- Uchwyty narzędziowe i prześwit. Krótkie, dobrze wyważone uchwyty, więcej w magazynku i wystarczający prześwit, aby utrzymać główkę poza oprawą pod każdym kątem.
- Budownictwo i usługi. Prace fundamentowe, zarządzanie chłodziwem i wiórami oraz stabilna temperatura otoczenia, jeśli oczekuje się, że enkodery obrotowe utrzymają dokładność przez całą zmianę.
- Konserwacja i kalibracja. Luzy obrotowe, kontrole enkoderów i weryfikacja geometrii są ujęte w planie rocznym od pierwszego dnia, a nie po pierwszej partii przekraczającej tolerancję.
Praktyczny test przed podjęciem decyzji
Porównaj to z kartami pracy z trzech miesięcy, a nie z broszurą.
- Policz części, które wymagają więcej niż dwóch orientacji. Jeśli ta grupa zajmuje mniej niż jedną piątą Twojego obciążenia pracą, 3 2 na istniejącej maszynie pionowej może już ją objąć.
- Wypisz tolerancje, z którymi obecnie walczysz. Jeśli problemem jest objaśnienie lokalizacji pomiędzy obiektami na różnych ścianach, rozwiązanie pięcioosiowe rozwiązuje ten problem. Jeśli jest to tolerancja rozmiaru na pojedynczej powierzchni, tak nie jest.
- Modeluj zwrot kosztów w postaci godzin konfiguracji i przeróbek, a nie czasu cyklu. Czas skrawania na maszynie pięcioosiowej często nie jest lepszy niż na maszynie trzyosiowej, a podawanie go jako przyrostu prędkości schlebia liczbom.
- Uczciwie wyceń alternatywę: dodatkowe konfiguracje we własnym zakresie zamiast zlecania rodzinie podwykonawstwa warsztatowi pięcioosiowemu. Przy małych wolumenach zwykle wygrywa podwykonawca, a kapitał nie jest zajęty.
Jeśli Twój sklep opiera się na toczeniu
Nie każdy problem z konfiguracją wymaga frezarki pięcioosiowej. W przypadku części z wałem i uchwytem pierwszy prawdziwy zysk zwykle wynika z wykańczania większej liczby operacji w jednym mocowaniu na tokarce — ta sama logika eliminacji konfiguracji, zastosowana do innej orientacji wrzeciona.
Trójosiowe toczenie synchroniczne z osią C, oprzyrządowaniem napędzanym i zsynchronizowanym drugim wrzecionem umożliwia obróbkę wału z obu końców w stosunku do jednego punktu odniesienia, z wyfrezowanymi spłaszczeniami i otworami poprzecznymi wykończonymi w tym samym cyklu. Eliminuje to drugą operację, drugie mocowanie i drugą szansę na utratę koncentryczności.
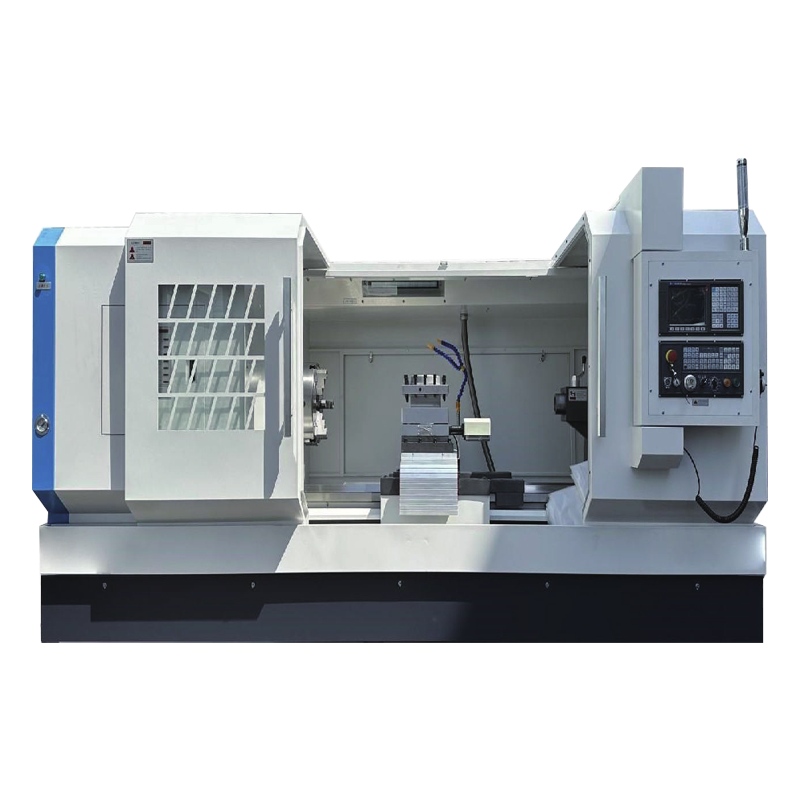
 NC-106D-Y 3-osiowe synchroniczne poziome centrum tokarskie Trójosiowe synchroniczne centrum tokarskie z napędzaną głowicą rewolwerową i osią Y, przystosowane do wykańczania toczenia, frezowania, wiercenia i wytaczania na wałach w mniejszej liczbie ustawień. Zobacz produkt →
Tam, gdzie część wymaga toczenia, wiercenia i wytaczania za jednym razem, centrum tokarskie z napędzaną głowicą rewolwerową i możliwością wytaczania kompresuje trzy operacje w jedną. Ekonomika jest identyczna jak w przypadku pracy w pięciu osiach: oszczędności dotyczą osprzętu, a nie prędkości wrzeciona.
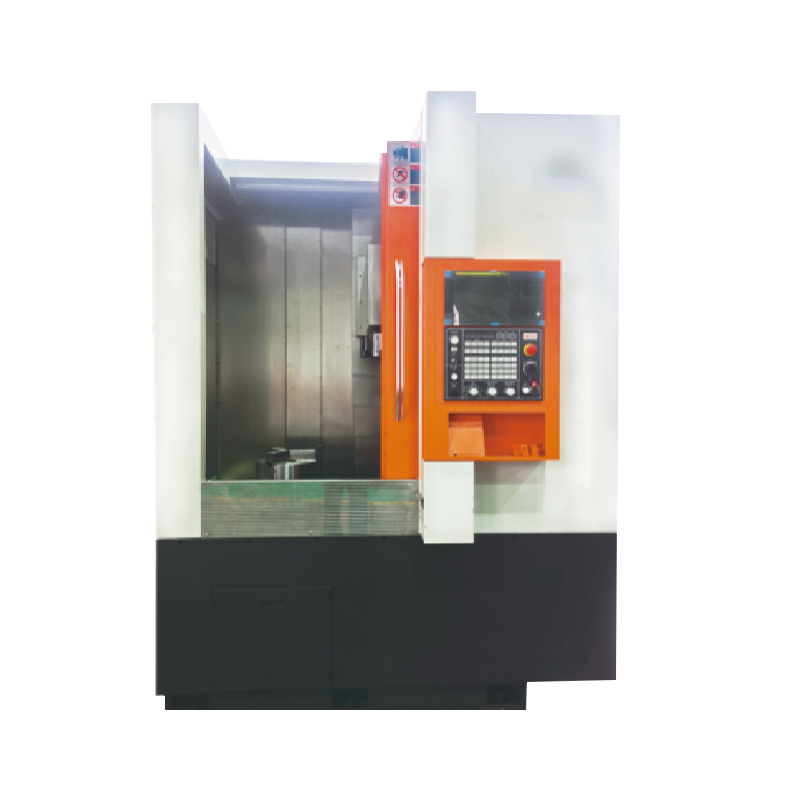
 Poziome centrum tokarskie T36P do toczenia, wiercenia i wytaczania Poziome centrum tokarskie do toczenia, wiercenia i wytaczania skomplikowanych detali, o dużej sztywności konstrukcji i wyjmowanym zbiorniku chłodziwa o pojemności 75 litrów. Zobacz produkt →
W przypadku dużych prac pryzmatycznych dwukolumnowe centrum obróbcze zapewnia obszar roboczy, którego nie może zapewnić rama C, a dzięki głowicy indeksującej pokrywa powierzchnie ustawione pod kątem w 3 2 bez płacenia za pełną jednoczesną kontrolę.
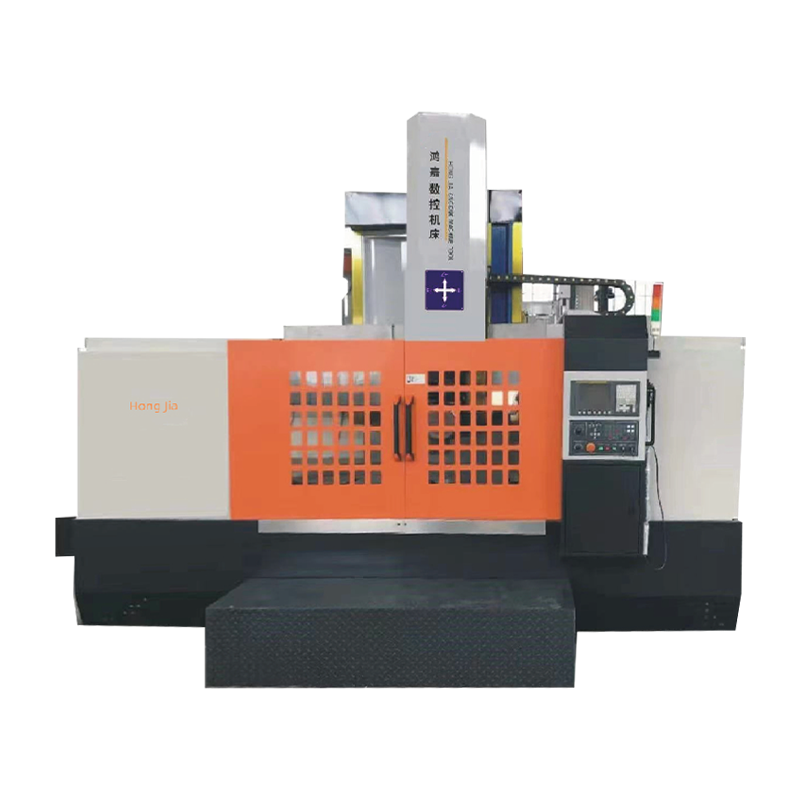
 Dwukolumnowe centrum obróbcze do dużych detali Seria dwukolumnowych centrów obróbczych do dużych i ciężkich detali, z łożem żeliwnym o dużej wytrzymałości, szerokością suwnicy do 1400 mm i posuwem szybkim do 20 m/min. Zobacz produkt →
Katalog znajdujący się za tą witryną opiera się na wcześniejszym etapie tej samej logiki — poziome centra tokarskie, tokarki pionowe i centra obróbkowe zbudowane w oparciu o zmniejszenie liczby mocowań części; tło firmy określa bazę produkcyjną, która się za tym kryje. Jeżeli rodzina części rzeczywiście potrzebuje jednoczesnej obróbki pięcioosiowej, taką możliwość musi zapewniać zaprojektowana do niej maszyna. To, co może zrobić centrum tokarskie lub centrum obróbcze 3 2, to usunąć konfiguracje, które nigdy nie potrzebowały pięciu osi.
Przygotowanie podłogi
Maszyna przybywa na długo przed ustabilizowaniem procesu. Te elementy decydują, czy pierwszy miesiąc będzie produktywny, czy bolesny.
- Podkład i poziomowanie: przestrzegać wymagań dotyczących obciążenia i kotwy, a następnie ponownie sprawdzić poziom po pierwszych tygodniach cięcia.
- Stabilność termiczna: Enkodery obrotowe i wzrost wrzeciona reagują na wahania temperatury; warsztat, który zmienia się o dziesięć stopni w ciągu zmiany, pokaże to w częściach.
- Dane sondowania i narzędzia: sondowanie w maszynie przekształca maszynę pięcioosiową z szybkiego frezu w maszynę samokorygującą i jest najtańszym zabezpieczeniem przed błędami mocowania.
- Weryfikacja: kontrola Ballbar i cięcie testowe znanego artefaktu, w tym przesunięcia środka obrotowego, przed wydaniem jakichkolwiek prac klienta.
- Przebiegi na sucho: udowodnij każdy nowy program w symulacji, następnie w powietrzu przy zamkniętych drzwiach, a następnie w aluminium, zanim zbliży się do produktu.
Pięcioosiowe CNC to narzędzie do eliminacji konfiguracji z wysokim biletem wejściowym. Kupuj go, gdy rodzina części ma złożone kąty, cechy krzyżowe lub stos tolerancji, którego nie wytrzymają trzy konfiguracje — i kupuj go z modułem CAM, postprocesorem i już zaplanowanym szkoleniem, ponieważ to właśnie one przekształcają liczbę osi w wysłane części. Jeśli szczera odpowiedź jest taka, że dwie lub trzy części wymagają jednoczesnej kontroli, podczas gdy reszta działa bezproblemowo w 3 2, zleć te kilka części podwykonawcom i przeznacz kapitał na pojemność, którą będziesz ładował co tydzień.
