

Nie wahaj się skontaktować, kiedy nas potrzebujesz!
 Dom / Aktualności / Wiadomości branżowe / Precyzyjna obróbka wyrobów medycznych: sprzęt, materiały i standardy jakości
Precyzyjna obróbka wyrobów medycznych: sprzęt, materiały i standardy jakości
 2026.10.28
 Wiadomości branżowe
Każdy cytat dotyczący komponentu medycznego zawiera moment oceny. Rysunek śruby kostnej pokazuje skok gwintu, średnicę łba i zakres tolerancji wynoszący kilka mikronów. Dostawca musi zdecydować, czy proces może go utrzymać, nie tylko raz, ale dla każdej części partii. Podjęcie tej decyzji tak naprawdę zaczyna się od precyzyjnej obróbki wyrobów medycznych. Określa maszynę, ścieżkę narzędzia, strategię podawania chłodziwa, metodę pomiaru i ścieżkę dokumentacji.
Co liczy się jako precyzyjna obróbka wyrobów medycznych
Precyzyjna obróbka wyrobów medycznych to kontrolowany proces produkcyjny, podczas którego sprzęt CNC wytwarza komponenty o wymiarach, jakości powierzchni i integralności materiału, które są wystarczająco powtarzalne, aby przejść kontrolę prawną i bezpiecznie funkcjonować w organizmie człowieka. W praktyce oznacza to kilka wymagań wykraczających poza podstawową specyfikację maszyny.
- Wymiary krytyczne zwykle wymagają pasm tolerancji od ± 0,005 mm do ± 0,013 mm.
- Wymagania dotyczące wykończenia powierzchni mogą wymagać Ra 0,4 µm lub niższego na powierzchniach implantów.
- Krawędzie muszą być wolne od zadziorów, bez rozmazanego materiału, który mógłby ukryć pęknięcia lub zanieczyszczenia.
- Identyfikacja materiału i zapisy produkcyjne muszą być identyfikowalne od prętów do gotowego urządzenia.
Wymagania te nie są odrębne. Słabo sztywna maszyna może powodować drgania, które niszczą wykończenie powierzchni. Wrzeciono niestabilne termicznie może powodować dryf w długiej serii produkcyjnej, co zakłóca powtarzalność. Praktyczny wynik jest taki, że obróbka wyrobów medycznych jest tak dobra, jak platforma maszyny, strategia oprzyrządowania i projekt procesu.
| Kategoria urządzenia | Typowe komponenty | Nacisk na obróbkę |
|---|---|---|
| Części przeznaczone do implantów | Śruby kostne, klatki kręgosłupa, panewki | Wąskie średnice, kształty gwintów, Ra 0,4 µm lub mniej |
| Narzędzia chirurgiczne | Chwytaki, nożyczki, rączki, trokary | Krawędzie bez zadziorów, powtarzalne pasowania, wykończenie odporne na korozję |
| Obudowy diagnostyczne i przenośne | Obudowy, złącza, korpusy czujników | Cienkie ścianki, precyzyjne rozmieszczenie otworów, delikatne powierzchnie zewnętrzne |
Materiały kształtują zarówno część, jak i wybór maszyny
Lista materiałów wyrobów medycznych dzieli się na dwie szerokie grupy: metale biokompatybilne i polimery o wysokiej wydajności. Każda grupa kładzie inny nacisk na obrabiarkę i narzędzie skrawające.
Metale biokompatybilne
Stal nierdzewna, stopy tytanu i chrom kobaltowy są powszechnie stosowane w implantach, urządzeniach mocujących i narzędziach chirurgicznych. Tytan jest mocny i odporny na korozję, ale ma również słabą przewodność cieplną i silną tendencję do utwardzania się. Wymaga to stabilnego momentu obrotowego wrzeciona, sztywnego trzymania narzędzia i zdyscyplinowanej strategii podawania chłodziwa.
Polimery medyczne
PEEK, PEI i inne polimery konstrukcyjne pojawiają się w elementach międzytrzonowych kręgosłupa, uchwytach instrumentów i elementach radioprzeziernych. Obróbka polimerów wymaga ostrej geometrii, kontrolowanego ogrzewania i czystego odprowadzania wiórów, aby uniknąć stopienia lub rozdarcia materiału. Maszyna produkująca dobrą część stalową nie wytwarza automatycznie dobrej części PEEK.
Przy wyborze sprzętu pytanie nie dotyczy tylko tego, czy maszyna może ciąć te materiały. Pytanie brzmi, czy wrzeciono, dostarczanie chłodziwa, zarządzanie wiórami i sztywność osi mogą utrzymać wymaganą tolerancję przez całą zmianę produkcyjną.
Operacje toczenia, które definiują jakość implantu i instrumentu
Wiele komponentów ortopedycznych zaczyna się od prętów lub prętów. Śruby kostne, wkładki kołkowe, wały napędowe, narzędzia próbne i elementy do formowania gwintów mają cechy cylindryczne, które najskuteczniej można uzyskać poprzez toczenie. W przypadku tych prac decyzja nie dotyczy wyłącznie szybkości posuwu. Zależy to od tego, czy wrzeciono, głowica rewolwerowa i ścieżka narzędzia mogą utrzymać stabilną głębokość skrawania w stopach hartowanych lub utwardzanych przez zgniot.
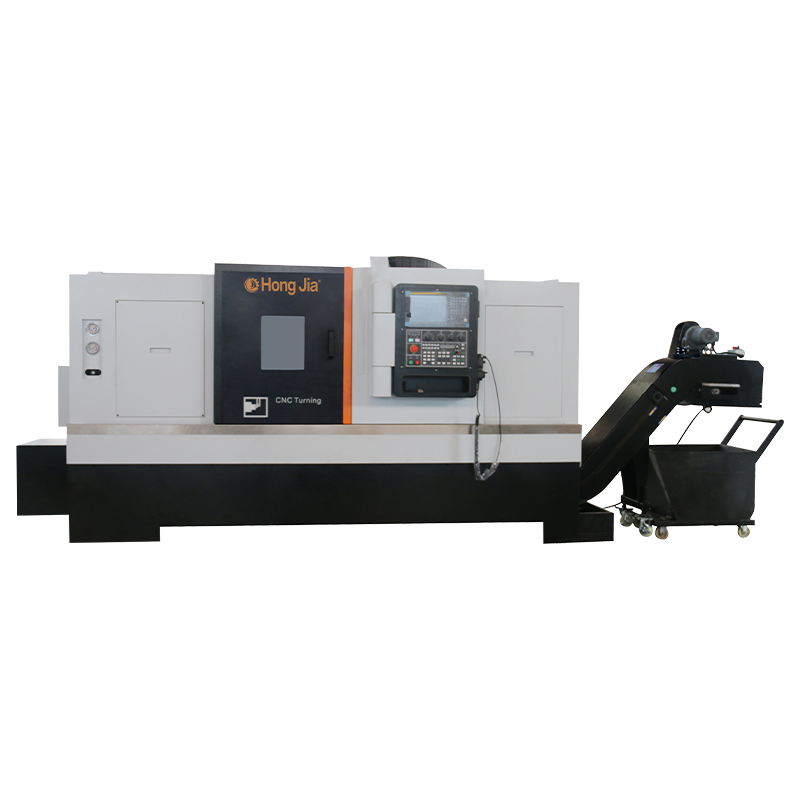
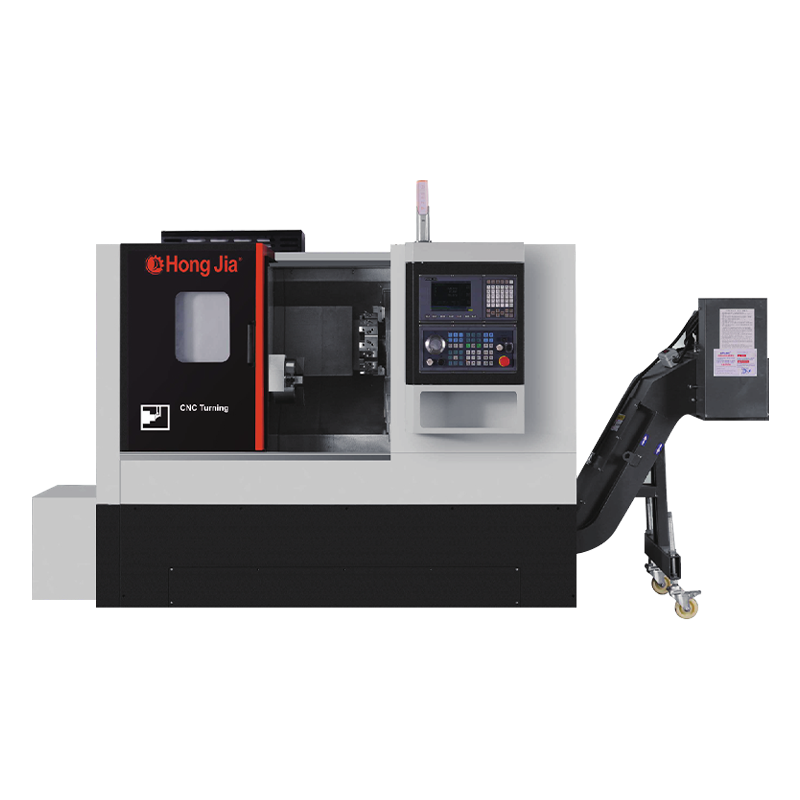
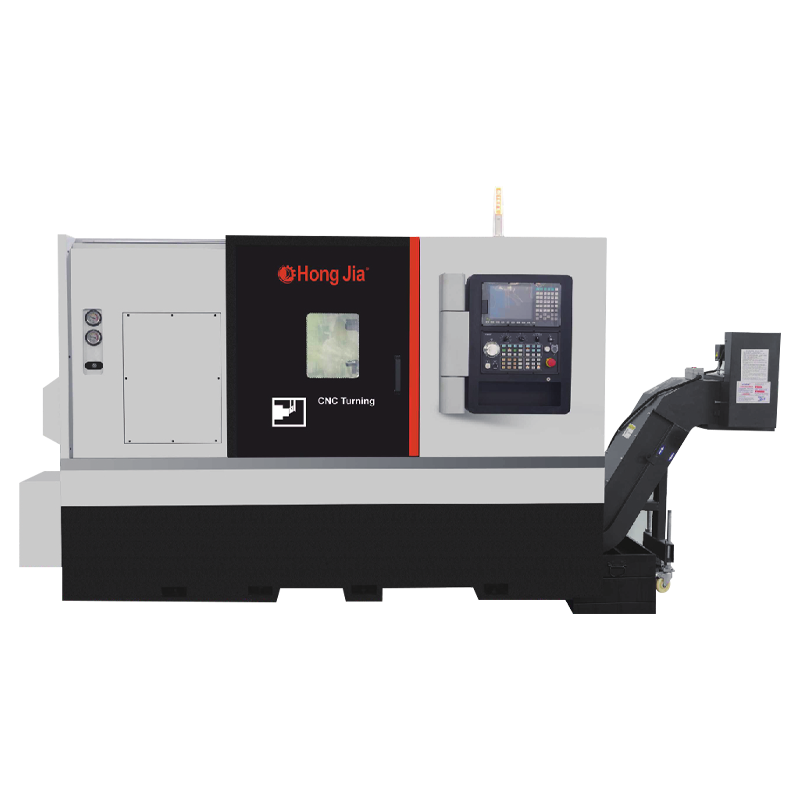
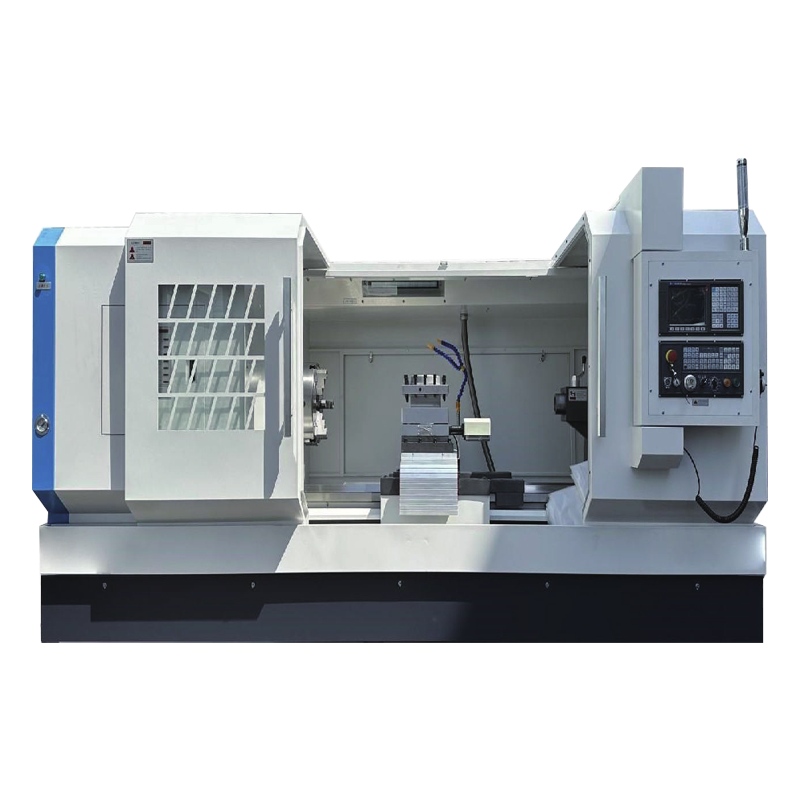
Warsztaty, które potrzebują stabilnej mechanicznie platformy do tego typu prac, często zaczynają od precyzyjnego centrum tokarskiego zaprojektowanego z myślą o niskim poziomie wibracji i dobrych właściwościach termicznych. Maszyna musi utrzymywać powtarzalną relację pomiędzy wrzecionem, końcówką narzędzia i wykończoną średnicą w długich cyklach. Gdy ta podstawowa zależność będzie stabilna, pozostałą część procesu można zoptymalizować pod kątem oprzyrządowania, ciśnienia chłodziwa i pomiarów w trakcie procesu.
 Precyzyjne, poziome centrum tokarskie z wrzecionem mechanicznym NC110 Centrum to, przeznaczone do stabilnego toczenia małych cylindrów, łączy w sobie hydrauliczny uchwyt trójszczękowy i wbudowane szybkoobrotowe wrzeciono ze sztywną konstrukcją zapewniającą powtarzalną precyzję i wydajne cięcie. Zobacz produkt →
W przypadku małych części cylindrycznych centrum tokarskie jest często operacją o najwyższym ryzyku w całym procesie. Jeśli toczenie jest niestabilne, żadna korekta późniejszego frezowania nie jest w stanie przywrócić tolerancji.
Frezowanie i wiercenie w przypadku złożonych geometrii i układów otworów
Obudowy narzędzi chirurgicznych, prowadnice wierteł, prowadnice do cięcia kości i obudowy diagnostyczne często zawierają frezowane kieszenie, cienkie żebra i wiele otworów. Pojedyncza konfiguracja na wydajnym centrum obróbczym jest zwykle bezpieczniejsza niż przesuwanie części przez kilka ręcznych etapów obróbki.
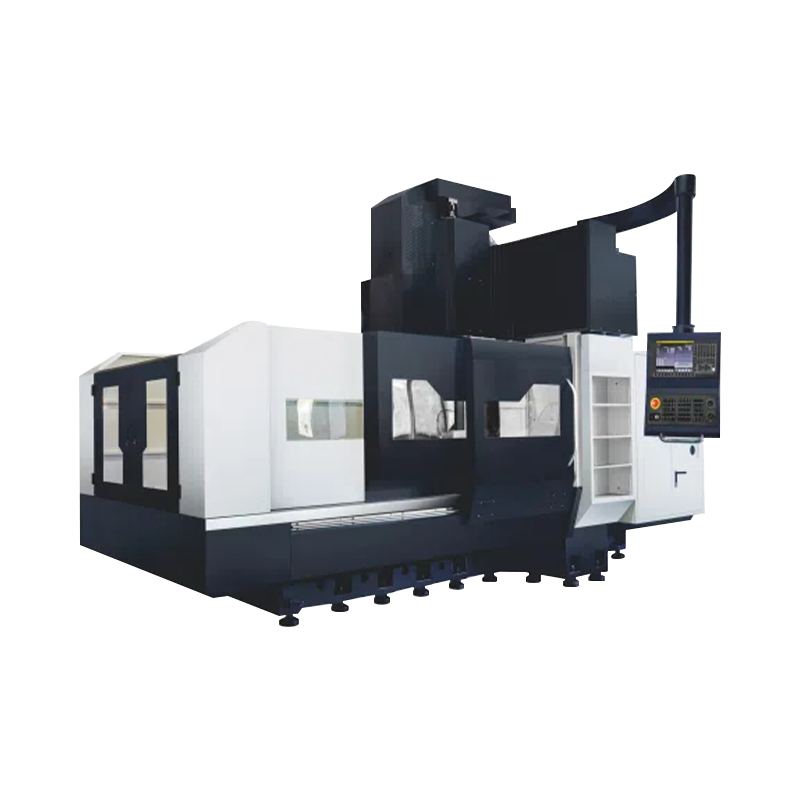
Do pracy z urządzeniami medycznymi centrum obróbcze potrzebuje czegoś więcej niż tylko prędkości osi. Wymaga przewidywalnej sztywności, dobrego odprowadzania wiórów i wystarczających możliwości programu, aby poradzić sobie z dokładnymi przejściami wykańczającymi i wąskimi tolerancjami położenia. Operacje wiercenia i gwintowania z dużą prędkością również stawiają duże wymagania w zakresie zsynchronizowanego ruchu osi i powtarzalności wymiany narzędzi.
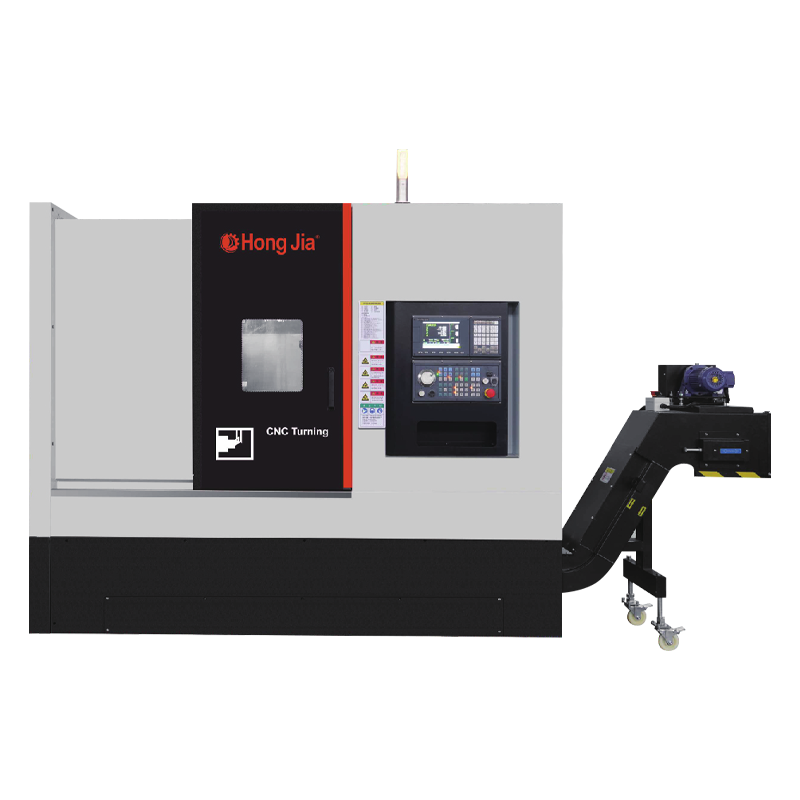
 1165A Szybkie i precyzyjne centrum obróbcze do dużych obciążeń Dzięki szerokiemu łożu do dużych obciążeń, importowanym prowadnicom liniowym i wstępnie naprężonym śrubom osi, to centrum obróbcze umożliwia szybkie wiercenie, gwintowanie i dokładne wykańczanie części medycznych o wąskich tolerancjach. Zobacz produkt →
Typowe sekwencje obróbki medycznej na frezarce CNC
- Frezowanie czołowe krytycznych powierzchni współpracujących w celu ustalenia płaskości.
- Wykończ kieszenie konturowe i wgłębienia lekkimi promieniowymi nacięciami.
- Wywierć i rozwiercaj otwory prowadzące, aby dopasować je do elementów towarzyszących.
- Usuń zadziory i sprawdź krawędzie, zanim część zostanie przekazana do czyszczenia i kontroli.
Systemy jakości i kontrola procesów chroniące pacjentów
Maszyna sama tworzy jedynie geometrię. System wokół niego tworzy pewność siebie. W produkcji wyrobów medycznych jeden dobry pierwszy artykuł nie wystarczy. Proces musi zapewniać ten sam wynik w partii po partii, u różnych operatorów, na różnych zmianach i w różnych partiach surowców.
Kontrola procesu
- Sondowanie w trakcie procesu przed ukończeniem krytycznych funkcji
- Monitorowanie zużycia narzędzi i automatyczna kompensacja
- Kontrola ciśnienia i temperatury płynu chłodzącego
- Zapisy kalibracji maszyn powiązane z partiami produkcyjnymi
Dokumentacyjna rzeczywistość
Proces medyczny może wymagać spełnienia wymagań normy ISO 13485. Konstruktor maszyn CNC nie certyfikuje Twojego urządzenia, ale powinien dostarczyć dokumentację kalibracyjną, specyfikacje elektryczne i mechaniczne oraz wskazówki dotyczące konserwacji, które potwierdzają Twoją walidację. Bez tych zapisów maszyna jest tylko sprzętem.
Porównując sprzęt, zwróć uwagę, jak konstrukcja sterowania i cyklu wspiera powtarzalną produkcję. W szczególności przejrzyj, w jaki sposób nowoczesne platformy tokarskie i frezarskie osiągają dokładność obróbki na poziomie mikronów.
Można także porównać zachowanie maszyny pod kątem dryftu termicznego, monitorowania obciążenia wrzeciona i krzywych momentu obrotowego, a nie tylko prędkości osi. Są to parametry decydujące o tym, czy wąska tolerancja przetrwa kontakt z trudnym materiałem.
Droga do dokładności obróbki na poziomie mikrona zależy od czegoś więcej niż tylko enkodera o wysokiej rozdzielczości.Wybór partnera w zakresie precyzyjnej produkcji medycznej
Obrabiarka to zakup na lata. W przypadku produkcji wyrobów medycznych liczy się nie tylko wynik pierwszego artykułu, ale zachowanie systemu przez tysiące cykli. Właściwy partner w dziedzinie obrabiarek powinien być w stanie wyjaśnić, w jaki sposób jego sprzęt radzi sobie z trudnymi stopami, wzrostem temperatury, odprowadzaniem wiórów, dostarczaniem chłodziwa i reakcją serwisu.
Hongjia CNC ma ponad 20-letnie doświadczenie w budowie maszyn, roczną zdolność produkcyjną wynoszącą 1000 maszyn i ponad 500 klientów. To tło ma znaczenie, ponieważ oznacza, że konstruktor dostrzegł praktyczną stronę cięcia metalu, a nie tylko stronę marketingową. Możesz przeczytać więcej o podejściu Hongjia CNC do budowy maszyn i doświadczenia produkcyjnego.
Więcej o historii budowy maszyn w Hongjia CNC.Urządzenia trafiające na salę operacyjną nie mogą być opatrzone etykietą ostrzegawczą z informacją „wymagane są umiejętności operatora”. Niosą, choćby w domyśle, powtarzalną precyzję systemu produkcyjnego, który je stworzył. Precyzyjna obróbka wyrobów medycznych zamienia rysunki w taką rzeczywistość tylko wtedy, gdy sprzęt, proces i kontrola jakości działają jako jeden system.
