

Nie wahaj się skontaktować, kiedy nas potrzebujesz!
 Dom / Aktualności / Wiadomości branżowe / Przewodnik dla kupujących frezarki M/C: typy maszyn, kluczowe dane techniczne i wskazówki dotyczące wyboru dla sklepów
Przewodnik dla kupujących frezarki M/C: typy maszyn, kluczowe dane techniczne i wskazówki dotyczące wyboru dla sklepów
 2026.10.07
 Wiadomości branżowe
Co właściwie robi frezowanie M/C
Frezarka m/c usuwa materiał za pomocą wielozębnego noża obrotowego, podczas gdy przedmiot obrabiany pozostaje przymocowany do stołu. To jedno zdanie oddziela frezowanie od toczenia: na tokarce część wiruje, a narzędzie stoi w miejscu; na frezarce narzędzie obraca się, a część jest przez nie podawana.
Ta różnica decyduje o tym, co każda maszyna robi dobrze. Ponieważ frezowanie jest obróbką przerywaną, w której każda krawędź płytki jest zaangażowana tylko przez część obrotu, obrabiane są spłaszczenia, rowki, kieszenie, występy, wpusty i powierzchnie konturowe. Okrągłe, osiowo symetryczne części nadal należą do tokarki.
Większość nowoczesnych maszyn jest sterowana za pomocą CNC w trzech do pięciu osiach. Modele trójosiowe poruszają się tylko w X, Y i Z. Modele cztero- i pięcioosiowe dodają jedną lub dwie osie obrotowe, co pozwala na obróbkę kilku powierzchni w jednym ustawieniu i eliminuje błąd ponownego mocowania w procesie.
Cztery typy strukturalne i co obsługuje każdy z nich
Przed porównaniem skoków i liczby osi ustal kierunek wrzeciona. Określa ewakuację wiórów, sposób, w jaki frez dociera do części i jaką część cięcia faktycznie widzi operator.
| Wpisz | Wrzeciono | Typowa praca | Główne ograniczenie |
|---|---|---|---|
| Pionowe | Pionowe, Z axis downward | Ściany, kieszenie, powierzchnie form, wiercenie i gwintowanie | Usuwanie wiórów z głębokich ubytków |
| Poziomy | Poziomy | Dłutowanie, powierzchnie boczne typu skrzynkowego, usuwanie ciężkiego naddatku | Trzymanie i oglądanie jest mniej wygodne |
| Uniwersalny | Głowica regulowana lub obrotowa | Funkcje kątowe, kilka ścian w jednym ustawieniu | Nieco mniejsza sztywność niż konstrukcja dedykowana |
| Podwójna kolumna | Pionowe, carried on a bridge | Duże części, duże odległości przejazdu | Powierzchnia i koszt zakupu |
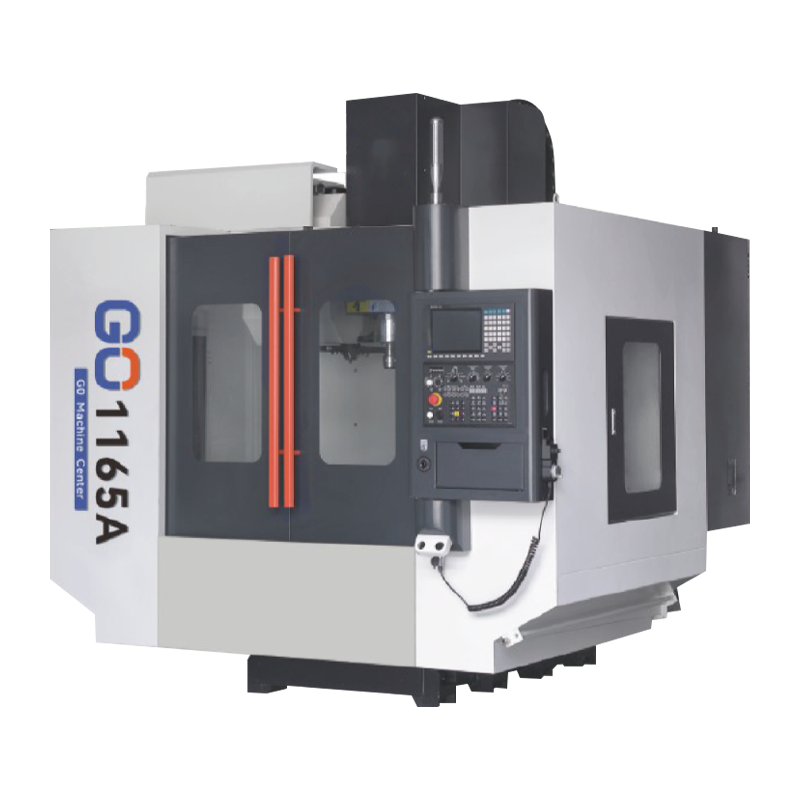
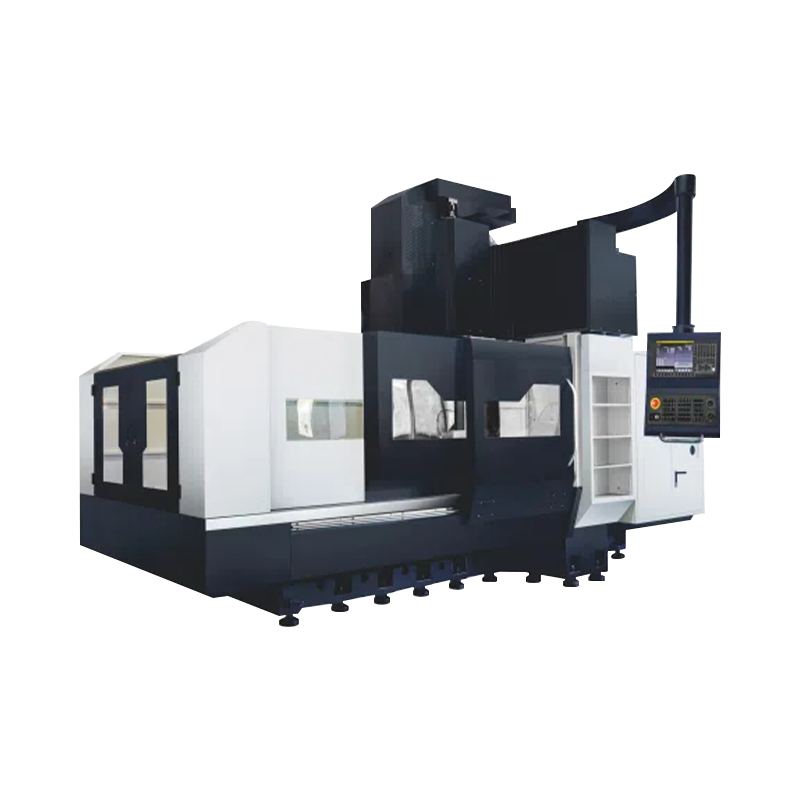
Pion jest ustawieniem domyślnym w przypadku ogólnych prac. Operator patrzy bezpośrednio w strefę cięcia, trzymanie przedmiotu jest proste, a stół obrotowy z czwartą osią można dodać później bez konieczności przebudowy maszyny. Dzięki tej kombinacji pionowe centrum obróbkowe przenosi większość codziennych obciążeń związanych z frezowaniem w ogólnym warsztacie.
 Pionowe Machining Centre Pionowe centrum obróbcze to wysokowydajny sprzęt do obróbki CNC, odpowiedni do precyzyjnej obróbki skomplikowanych części. Przyjmuje precyzyjną kulkę poziomu C3... Zobacz produkt →
Specyfikacje, które faktycznie podnoszą cenę
Dwie maszyny mogą oferować ten sam przesuw osi X, a mimo to różnią się dwukrotnie ceną. Różnica znajduje się poniżej głównego wskaźnika podróży. Sprawdź te punkty jeden po drugim:
- Rozmiar stołu i użyteczny skok. Odejmij przestrzeń zajmowaną przez imadło, osprzęt i dowolny stół obrotowy. Skok X 800 mm z uchwytem 150 mm pozostawia około 650 mm na część.
- Stożek wrzeciona i moc. BT40 radzi sobie z większością średniociężkich prac. Moment obrotowy BT50 i wyższy jest odpowiedni do usuwania dużych ilości naddatku w stali.
- Zakres prędkości wrzeciona. Wysoka prędkość maksymalna pomaga w przypadku narzędzi o małej średnicy i aluminium, ale o wydajności obróbki zgrubnej decyduje moment obrotowy w dolnej części zakresu.
- Posuw szybki i posuw skrawania. Szybkie tempo skraca czas cięcia powietrzem; Wartości posuwu skrawania należy podawać dla określonej głębokości skrawania, a nie osobno.
- Dokładność pozycjonowania i powtarzalności pozycjonowania. To są dwie osobne liczby. Dokładność powtarzalności reguluje spójność partii; Dokładność pozycjonowania określa, jak blisko narzędzie osiąga zaprogramowany punkt.
- Pojemność magazynu narzędzi i czas wymiany. Mały magazyn oznacza częste postoje, a czas od wióra do wióra kumuluje się przez całą zmianę.
- System CNC i sterowane osie. Potwierdź przy akceptacji, które funkcje są włączone, zamiast akceptować obietnicę, że można je dodać później.
- Usuwanie wiórów i obsługa chłodziwa. W przypadku głębokich kieszeni i rozwiercania gromadzenie się wiórów powoduje defekty wcześniej niż zużycie narzędzia.
Frezowanie lub toczenie: Dopasuj maszynę do części
Kupujący często wybierają sprzęt w oparciu o to, co już znajduje się na podłodze, a nie o geometrię przed nimi. Bezpieczniejszy porządek myślenia zaczyna się od części:
- Części obrotowe, takie jak wały, tuleje, kołnierze i złączki, pracują najszybciej na tokarce lub tokarce poziome centrum tokarskie .
- Części pryzmatyczne, takie jak płyty, obudowy, wsporniki i wkładki formy, należą do frezarki m/c.
- Części łączące obie cechy, takie jak korpus zaworu z frezowanymi podkładkami, wymagają dwóch operacji lub jednego przejścia na platformie tokarsko-frezarskiej.
Jeśli ta sama maszyna musi obsługiwać obie rodziny, bardziej praktycznym punktem wyjścia jest trójosiowa frezarka pionowa. Jeżeli obciążenie pracą obejmuje głównie produkcję wałów, zakup młyna w pierwszej kolejności jest po prostu niewłaściwą kolejnością zakupu.
Komponenty decydujące o długoterminowej dokładności
Początkowa dokładność pochodzi z montażu. Dokładność po pięciu latach wynika z samych części. Oto elementy, o które warto zapytać dostawcę według efektu na wykończonej powierzchni:
- Montaż wrzeciona. Układ łożysk, napięcie wstępne i zachowanie termiczne decydują o tym, czy jakość powierzchni utrzyma się w górnym zakresie prędkości.
- Przewodniki. Prowadnice skrzynkowe są odporne na duże obciążenia tnące; szyny liniowe umożliwiają szybsze bystrza i dłużej utrzymują dokładność. Wybór powinien wynikać z rodzaju cięcia, a nie ogólnych preferencji.
- Śruby kulowe. Klasa obciążenia wstępnego i prowadzenie wpływają na luz i powtarzalność powrotu osi do pozycji.
- Odlewy. Żelazo żywiczno-piaskowe, odpowiednio postarzone i o dużych proporcjach, tłumi wibracje. Światło przepuszcza go, a efektem są drgania na przedmiocie obrabianym.
- systemu CNC. Sterowanie decyduje, które cykle są dostępne i w jaki sposób można później rozbudować maszynę.
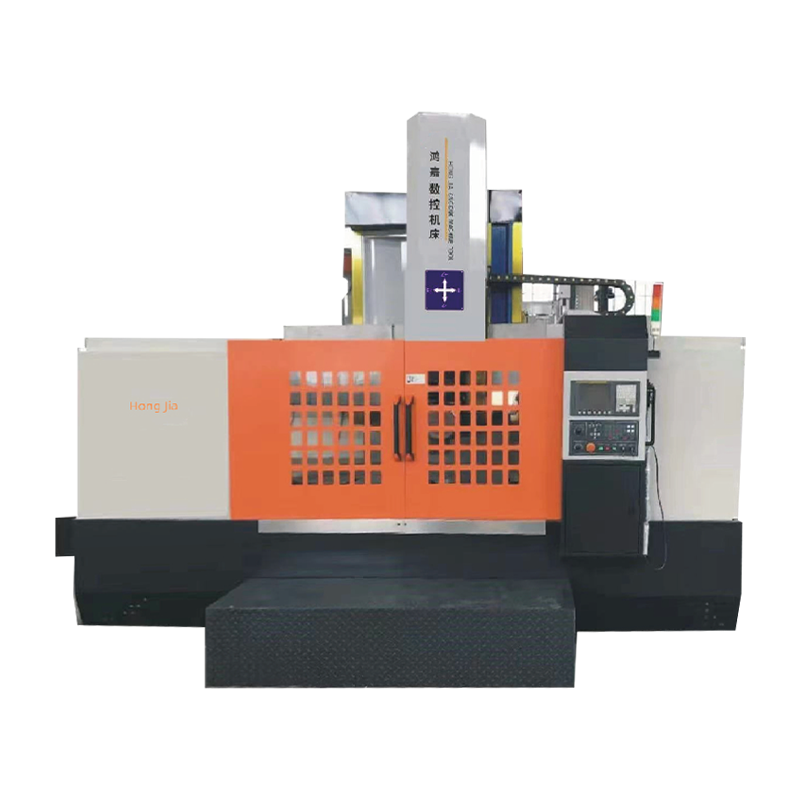
W przypadku dużych i ciężkich detali konstrukcja przechodzi w konstrukcję mostową, w której wrzeciono jest zamocowane na belce poprzecznej, a stół pozostaje nieruchomy, dzięki czemu maszyna nie musi przesuwać masy części.
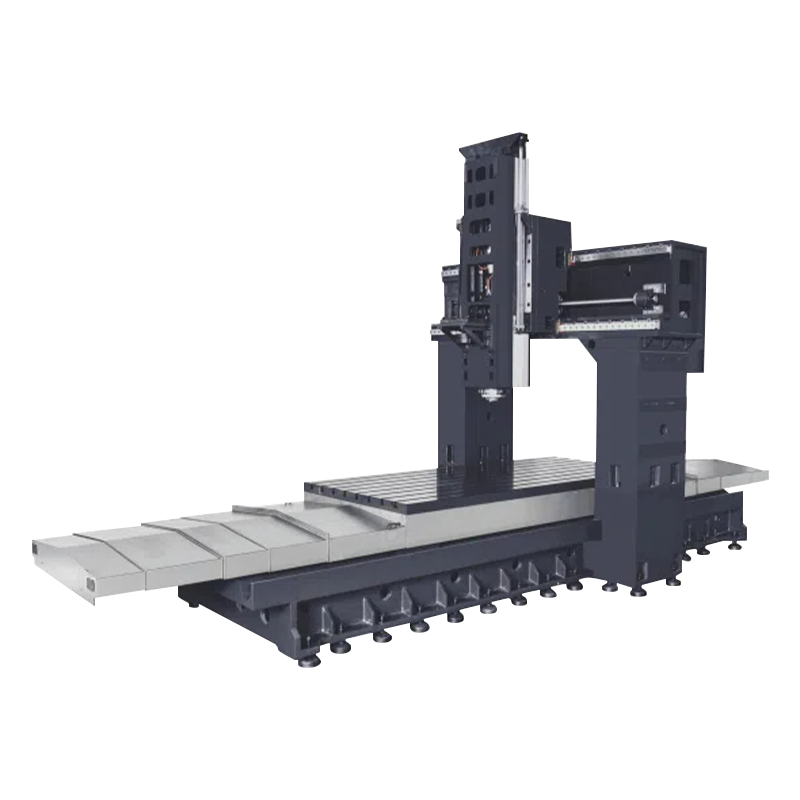 Centrum obróbcze z podwójną kolumną Wiertarki i gwintowniki wykorzystują konfiguracje wysokiej jakości, takie jak śruby kulowe klasy C3 „Gintech PMI”, „Shangyin HIWIN” lub „THK”, łożyska klasy P4, śruby kulowe „Speedcn”... Zobacz produkt →
Cztery błędy, które kupujący ciągle powtarzają
- Kupowanie w podróży samotnie. Maszyna pasująca do części na papierze może nie pasować do uchwytu, stołu obrotowego i osłon chłodziwa.
- Wybór wrzeciona według maksymalnej prędkości. Wrzeciono o prędkości 12 000 obr./min i niskim momencie obrotowym zatrzymuje się podczas obróbki ciężkiej stali, podczas gdy wolniejsze wrzeciono o większym momencie obrotowym wykonuje tę samą pracę bez reklamacji.
- Niedocenianie zarządzania wiórami i chłodziwem. Uwięzione wióry odcinają się ponownie w następnym przejściu, co objawia się raczej złym wykończeniem i przyspieszonym zużyciem płytki niż oczywistą usterką.
- Akceptowanie wyników geometrii statycznej bez cięcia próbnego. Kontrole geometrii potwierdzają wyrównanie, ale tylko próbne cięcie własnego materiału przy własnych parametrach potwierdza, że maszyna zachowa tolerancję w produkcji.
Gdzie konwencjonalne frezowanie M/C nadal ma sens
Nie każde zadanie wymaga sterowania CNC. W warsztatach konserwacyjnych, przy pracy z jednoelementowymi narzędziami i w środowiskach szkoleniowych ręczna frezarka kolanowa z obrotową głowicą i ręcznym posuwem kosztuje mniej, szybciej się ustawia i jest łatwiejsza w obsłudze dla nowego operatora.
Uniwersalna maszyna ze stołem podnośnym tej klasy obsługuje powierzchnie płaskie, kątowe, szczeliny i wpusty. Nie może równać się z powtarzalnością osi napędzanej serwomechanizmem, ale tam, gdzie zapotrzebowanie nigdy nie wymagało takiej powtarzalności, różnica nie ma znaczenia.
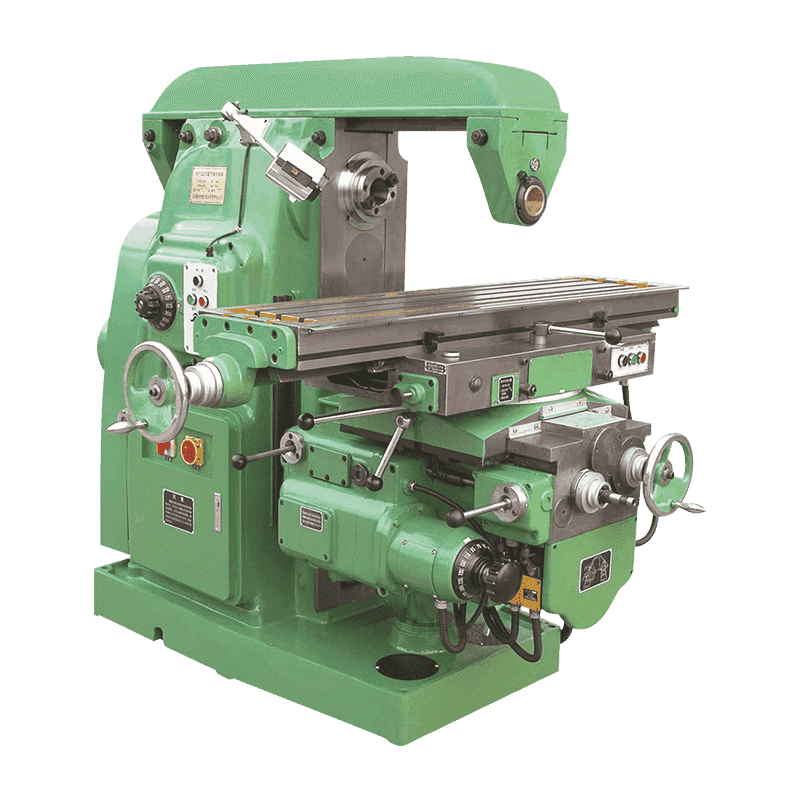 X6132 Uniwersalna frezarka stołowa podnoszona Wprowadzenie produktu i użytkowanie Ta obrabiarka jest rodzajem mocnej obrabiarki do cięcia metalu, obrabiarka ma dużą sztywność, szeroki zakres prędkości posuwu i może być... Zobacz produkt →
Testy akceptacyjne i codzienna pielęgnacja
Przeprowadź akceptację na własnych częściach. Części testowe dostarczone przez dostawcę są przydatne do porównań, ale rzadko odtwarzają materiał, mocowanie lub tolerancje rzeczywistej produkcji.
- Kontrola geometrii. Przed podpisaniem sprawdzić prostoliniowość, prostopadłość i bicie promieniowe wrzeciona w stosunku do opublikowanych danych.
- Cięcie próbne. Obrabiaj materiał przy normalnych parametrach i zmierz gotową powierzchnię pod kątem tolerancji rysunku.
- Ciągły bieg. Uruchom cykl trwający od czterech do ośmiu godzin i obserwuj temperaturę wrzeciona, dryf osi i dokładność powtarzalności podczas całej zmiany.
- Codzienna rutyna. Usuń wióry, sprawdź smarowanie i potwierdź stężenie chłodziwa przed pierwszym cięciem danego dnia.
- Kontrola kwartalna. Sprawdź luz śruby kulowej i stan prowadnicy i ponownie wypoziomuj maszynę, jeśli fundament się przesunął.
Przenoszenie go z powrotem do maszyny na podłodze
Frezowanie m/c jest wybierane na podstawie trzech czynników: geometrii części, rzeczywistego zakresu rozmiarów, które będziesz wykonywać oraz produktywności od narzędzia do narzędzia wymaganej na każdej zmianie. Najpierw ustal te kwestie, a lista specyfikacji w dużej mierze napisze się sama.
Ningbo Hongjia CNC produkuje urządzenia do cięcia metalu od 2006 roku, a katalog obejmuje poziome centra tokarskie i frezarskie, tokarki pionowe, centra frezarskie i maszyny konwencjonalne. Pionowe centrum obróbcze wykonuje większość ogólnych prac frezarskich, dwukolumnowa konstrukcja pozwala na obsługę dużych części, a uniwersalna frezarka ze stołem podnoszonym wypełnia lukę tam, gdzie sterowanie CNC w ogóle nie jest wymagane.
Jeśli chcesz, aby wybór został sprawdzony pod kątem konkretnych rysunków i tolerancji, wyślij szczegóły części, zamiast przeglądać sam katalog. Tło operacji produkcyjnej przedstawiono na o Ningbo Hongjia CNC strona.
