Nie wahaj się skontaktować, kiedy nas potrzebujesz!
 Dom / Aktualności / Wiadomości branżowe / Wyjaśnienie języka kodowania CNC: kod G, kod M i dialekty sterujące dla mechaników
Wyjaśnienie języka kodowania CNC: kod G, kod M i dialekty sterujące dla mechaników
 2026.10.14
 Wiadomości branżowe
Dwie tokarki stojące obok siebie w tym samym warsztacie mogą wykonywać coś, co wygląda na ten sam program, a mimo to zachowują się inaczej. Jeden element sterujący odczytuje G71 jako cykl toczenia składający się z dwóch bloków i obrabia część zgrubnie dokładnie tak, jak napisano; inny oczekuje wywołania cyklicznego i alarmów w pierwszej linii. Z powodu tej luki wyrażenie „język kodowania CNC” zasługuje na prawdziwą definicję, a nie na jednowyrazową odpowiedź.
Krótka odpowiedź: język kodowania CNC to kod G, znormalizowany zgodnie z normą ISO 6983, zbudowany z liter adresowych opisujących ruch, posuw, prędkość i wybór narzędzia. Wokół tego rdzenia każdy konstruktor kontrolek tworzy własne kody M, cykle standardowe, makrozmienne i polecenia synchronizacji. Naucz się standardowego rdzenia, a będziesz mógł przeczytać prawie każdy program. Naucz się dialektu, a będziesz mógł uruchomić maszynę.
Poniżej omówiono strukturę bloków, kody używane na co dzień, grupy modalne i znajdujące się w nich pułapki porządkujące, główne rodziny dialektów, programowanie makr i wrzecion pomocniczych oraz sposoby sprawdzania poprawności programu, zanim dotknie metalu.
Z czego właściwie składa się język kodowania CNC
Kod G przenosi geometrię i posuw: gdzie narzędzie się porusza, z jaką szybkością i jaką ścieżką. Kody M przenoszą funkcje maszyny: włączanie i wyłączanie wrzeciona, chłodziwo, zaciskanie i zwalnianie uchwytu, wymiana narzędzia, konik, zatrzymanie programu. Litery adresowe dostarczają parametrów - X, Y i Z dla pozycji, F dla posuwu, S dla prędkości, T dla narzędzia i korekcji, N dla numeru sekwencyjnego.
Trzy szczegóły przyciągają ludzi wcześnie. W większości centrów tokarskich X jest programowane jako średnica, a nie promień, więc X50.0 toczy się o średnicy 50 mm. Posuw może być podawany na minutę (G98) lub na obrót (G99), a ta sama wartość F oznacza coś zupełnie innego w każdym trybie. Kod G nie jest pojedynczym formatem pliku: element sterujący odczytuje jeden konkretny dialekt i postprocesor CAM musi zostać napisany dla tego dialektu, zanim dane wyjściowe zostaną uruchomione.
Jeśli nadal budujesz płynność, a przystępne omówienie podstaw toczenia i frezowania warto poświęcić godzinę przed rozpoczęciem edycji programów produkcyjnych.
Anatomia pojedynczego bloku
Blok to jedna linia programu i potrzebuje tylko zmieniających się adresów. Ruch zgrubny na tokarce może odczytać N120 G01 X48.0 Z-32.0 F0.25 – numer kolejny, polecenie interpolacji liniowej, położenie średnicy bezwzględnej, położenie bezwzględne Z i posuw 0,25 mm na obrót.
Czytaj od lewej do prawej, blok jest zdaniem: maszyna otrzymuje polecenie, jaki ruch ma wykonać, gdzie się udać i jak szybko się tam dostać. Pojawiające się litery oznaczają słownictwo danego języka.
| Adres | Co to robi | Przykład |
|---|---|---|
| N | Numer kolejny bloku; przydatne podczas wyszukiwania lub ponownego uruchamiania programu w trakcie | N120 |
| G | Polecenie przygotowawcze lub ruchowe | G01 |
| X, Y, Z | Pozycja docelowa na głównych osiach; bezwzględne pod G90, przyrostowe pod G91 | Z-32.0 |
| U, W | Skok przyrostowy w przypadku wielu elementów sterujących toczeniem, przy czym U jest zwykle zapisywane jako średnica | U0,5 |
| F | Szybkość podawania; na minutę poniżej G98, na obrót poniżej G99 | F0.25 |
| S | Prędkość wrzeciona w obr/min lub prędkość powierzchniowa, gdy aktywna jest stała prędkość powierzchniowa | S800 |
| T | Numer narzędzia i numer korekcji, często zapisywane razem | T0303 |
| M | Funkcje maszyny, takie jak kierunek wrzeciona, chłodziwo lub zatrzymanie programu | M08 |
| R, P, Q, D | Parametry cyklu i kompensacji; znaczenie zależy od używanego cyklu | P100Q200 |
| # | Makrozmienna używana do arytmetyki i przekazywanych wartości | #100=25,0 |
Tabela to słownictwo; gramatyka jest stanem modalnym. Sterowanie pamięta, co było aktywne w poprzedniej linii i stosuje to do czasu, aż zastąpi to inne polecenie z tej samej grupy.
Kody G, które spotkasz każdego dnia
Działający program toczenia wykorzystuje zaskakująco mały zestaw kodów G. Poniższa tabela obejmuje większość tego, co pojawia się na tokarce dwuosiowej w zwykłym tygodniu.
| Kod | Funkcja | Typowe zastosowanie |
|---|---|---|
| G00 | Szybkie pozycjonowanie, bez cięcia | Ruchy zbliżania i wycofywania |
| G01 | Interpolacja liniowa przy ustawionym posuwie | Toczenie, stawianie czoła, wytaczanie |
| G02/G03 | Interpolacja kołowa, zgodnie z ruchem wskazówek zegara i przeciwnie do ruchu wskazówek zegara | Promienie, zaokrąglenia, formy kuliste |
| G04 | Zatrzymaj się na określony czas | Dno ślepego otworu, oczyszczenie rowka |
| G20/G21 | Wejście calowe i metryczne | Ustaw raz na górze programu |
| G28 | Wróć do pozycji referencyjnej maszyny | Bezpieczny start i koniec programu |
| G40 / G41 / G42 | Anulowanie kompensacji cięcia, w lewo i w prawo | Frezowanie profili i krawędzi |
| G43 | Kompensacja długości narzędzia | Zmiany narzędzi na centrum obróbczym |
| G50/G92 | Zacisk prędkości wrzeciona lub ustawienie współrzędnych, w zależności od sterowania | Ograniczenia prędkości i proste konfiguracje |
| G54 do G59 | Układy współrzędnych pracy | Wiele urządzeń na jednym stole |
| G70 / G71 | Cykle wykańczające i zgrubne dla toczenia | Usuwanie naddatku na tokarce |
| G76 | Cykl gwintowania | Gwinty wewnętrzne i zewnętrzne jednopunktowe |
| G81/G83 | Cykle wiercenia i wiercenia głębokiego | Wzory otworów, głębokie dziury |
| G84 | Cykl stukania | Zsynchronizowane stukanie |
| G96/G97 | Włączanie i wyłączanie stałej prędkości powierzchniowej | Stawianie czoła i skręcanie ze stałą prędkością powierzchniową |
| G98/G99 | Posuw na minutę i posuw na obrót | Decydowanie o tym, jak interpretować F |
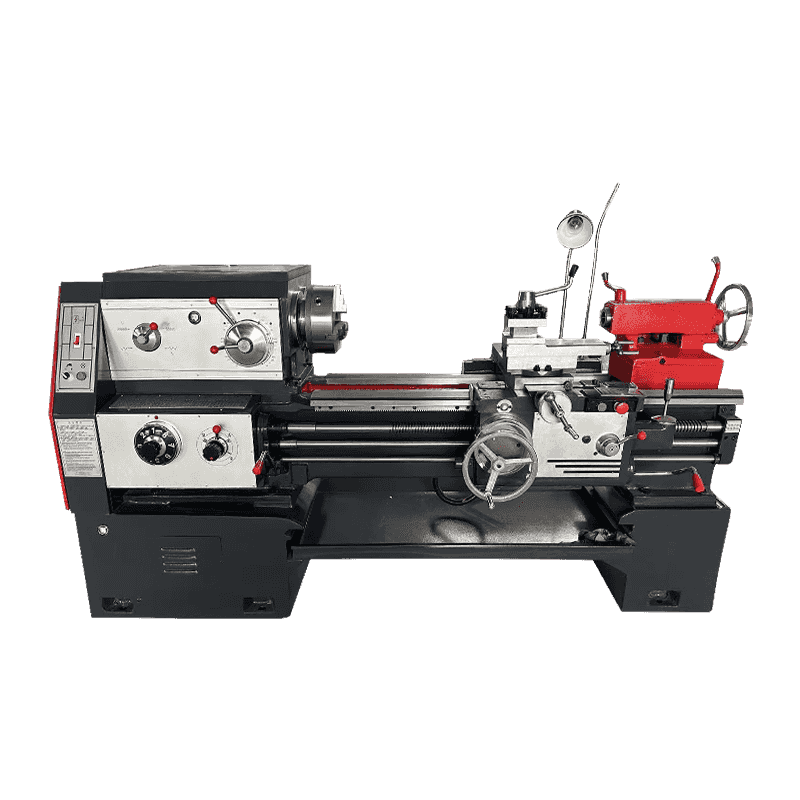
Na tokarce dwuosiowej lista jest jeszcze bardziej zawężona. Obróbka zgrubna, wykańczająca, gwintowanie, wiercenie i stała prędkość powierzchniowa zajmują zdecydowaną większość prac produkcyjnych, dlatego też programy tokarskie wydają się kompaktowe, dopóki nie pojawi się działające narzędzie lub drugie wrzeciono. Maszyna taka jak tokarka pozioma dużej mocy CK6150 jest zaprogramowana prawie w całości za pomocą G71, G70 i G76, przy czym G96 obsługuje prędkość powierzchniową podczas planowania.
 Tokarka pozioma CNC o dużej mocy CK6150 Tokarka sterowana numerycznie Zobacz produkt →
Grupy modalne i znajdujące się w nich pułapki porządkujące
Każdy kod G należy do grupy modalnej i tylko jeden kod z grupy może być aktywny w danym momencie. G00, G01, G02 i G03 znajdują się w tej samej grupie, więc wpisanie G01 anuluje aktywny wcześniej szybki ruch. Nigdy nie musisz wyłączać polecenia modalnego; po prostu wydajesz następne polecenie z tej samej grupy, gdy zmienia się typ ruchu.
Kilka kodów jest niemodalnych i działa tylko w bloku, w którym się pojawiają. Typowymi przykładami są przerwa G04, powrót odniesienia G28 i ruchy współrzędnych maszyny G53.
Porządkowanie wewnątrz bloku ma równie duże znaczenie. Cztery nawyki zapobiegają większości niespodzianek:
- Umieść polecenie jednostki (G20 lub G21) przed jakąkolwiek współrzędną i nigdy w środku aktywnego cyklu.
- Ustaw tryb posuwu (G98 lub G99) przed pierwszą wartością F. Przełączenie z obrotu na minutę przy tej samej liczbie F może zmienić rzeczywistą prędkość posuwu ponad stukrotnie.
- Umieść wywołanie narzędzia i jego przesunięcie na linii przed ruchem, który go używa, a nie po.
- Wycofaj się za pomocą G00 do bezpiecznego położenia przed anulowaniem kompensacji frezu lub cyklu standardowego.
Nie są to preferencje stylistyczne. Decydują o tym, czy następny blok będzie szybki w detalu, czy też z kontrolowanym posuwem na głębokość skrawania.
Dialekty: dlaczego ta sama praca wymaga innego kodu
Standard definiuje rdzeń języka, a nie całość. Gwintowanie, cykle wiercenia, zarządzanie narzędziami i składnia makr pozostawia się konstruktorowi sterowania, więc program napisany dla jednej rodziny układów sterowania zazwyczaj wymaga edycji, zanim zostanie uruchomiony na innej.
Na tokarkach ogólnego przeznaczenia i centrach tokarskich najczęściej pojawiają się dwie rodziny: cykle wieloblokowe typu Fanuc i wywołania cykli typu Siemens. W codziennym programowaniu różnice wyglądają tak.
| Funkcja | Sterowanie w stylu Fanuca | Sterowanie w stylu Siemensa |
|---|---|---|
| Gwintowanie | G76 z dwoma lub większą liczbą bloków parametrów | G33 lub dedykowane wywołanie cyklu gwintowania |
| Cykle wiercenia | G81, G83 z parametrami R i Q | Cykliczne wywołania z parametrami głębokości, zatrzymania i wycofania |
| Kompensacja promienia narzędzia | G41 i G42 z numerem przesunięcia D | G41 i G42 z promieniem wziętym z tabeli narzędzi |
| Wywołanie podprogramu | M98 z numerem programu | Nazwa podprogramu lub jawna instrukcja wywołania |
| Zmienne makro | Zmienne numerowane pisane znakiem # | Parametry R |
| Stała prędkość powierzchniowa | G96 z oddzielnym zaciskiem prędkości | G96 z parametrem górnego limitu |
Oto praktyczne konsekwencje dla kupującego: o dialekcie decyduje się przy zakupie, a nie później w sklepie. Jeśli tokarka jest wyposażona w sterowanie Siemens 808D, wówczas programy, postprocesor i szkolenie operatora muszą pasować do tego wyboru. Maszyna taka jak jednokolumnowa tokarka pionowa CK5116B, dostarczana z systemem Siemens 808D, nie zaakceptuje pliku cykli w stylu Fanuca bez przepisania bloków cykli.
 Tokarka pionowa jednokolumnowa CK-5116B Siemens 808D CNC Tokarka sterowana numerycznie Zobacz produkt →
Makra, podprogramy i praca z wrzecionem pomocniczym
Gdy rodzina części ma ten sam kształt i różni się jedynie wymiarami, ręczna edycja każdego programu przestaje mieć sens. Dwie funkcje usuwają większość tej pracy, a trzecia zmienia sposób planowania całej sekwencji.
Podprogramy
Podprogram zawiera powtarzającą się sekwencję – profil rowka, wzór otworów, przejście gratujące – i jest wywoływany z programu głównego. Zmień podprogram raz, a każdy program wywołujący przyjmie zmianę przy następnym uruchomieniu.
Makrozmienne i pętle
Makrozmienne przechowują liczby, na podstawie których program może wykonywać obliczenia. Pojedyncze makro może wiercić rodzinę średnic, przesuwając zmienną pomiędzy przejściami i zatrzymując się pod warunkiem, zamiast powielać ten sam cykl dla każdego rozmiaru. Ponieważ składnia arytmetyczna jest specyficzna dla dialektu, programy zawierające dużo makr są najmniej przenośną częścią dowolnej biblioteki programów.
Dwa wrzeciona, dwa kanały
Na dwuwrzecionowym centrum tokarskim program musi również koordynować dwa wrzeciona: ciąć na wrzecionie głównym, odcinać, przekazywać półfabrykat na wrzeciono pomocnicze, wykańczać drugą stronę czołową. Kody synchronizacyjne i polecenia oczekiwania zapobiegają kolizjom obu stron, a jest to najmniej ustandaryzowany obszar języka. Jest to dokładnie obszar objęty maszynami takimi jak dwuwrzecionowe, automatyczne centrum tokarskie z dokiem NC106DS, w którym sekwencja przenoszenia jest wbudowana w konstrukcję maszyny, a nie improwizowana w programie.
 Poziome centrum tokarskie NC-106DS z automatycznym dokowaniem, dwuwrzecionowym Dwuwrzecionowe, automatyczne dokowane poziome centrum tokarskie to zaawansowana obrabiarka, która integruje wiele funkcji przetwarzania, takich jak toczenie, wiercenie, wytaczanie... Zobacz produkt →
Jak udowodnić program, zanim tnie metal
Prawie każda awaria ma ten sam kształt: kod nigdy nie był weryfikowany z rzeczywistym stanem maszyny. Krótka rutyna pozwala złapać prawie wszystkie z nich.
- Symuluj na sterowaniu lub w CAM i sprawdzaj ścieżkę narzędzia względem rysunku, a nie tylko pod kątem kolizji.
- Uruchom program ze zredukowanym sterowaniem szybkim i aktywnym pojedynczym blokiem, obserwując wyświetlanie pozostałej odległości przy każdym podejściu.
- Przesuń dodatnie Z o bezpieczną wartość i uruchom cały program w powietrzu, potwierdzając zmiany narzędzi, przesunięcia, kierunek wrzeciona i chłodziwo.
- Wytnij pierwszą część ze zmniejszonym posuwem, a następnie sprawdź każdy wymiar z rysunkiem przed wydaniem programu do produkcji.
- Zapisz przesunięcia, wersję programu i listę narzędzi na arkuszu konfiguracyjnym, aby następny przebieg rozpoczął się od znanych wartości zamiast z pamięci.
Dwie minuty pracy przy maszynie przy pojedynczym bloku kosztują znacznie mniej niż zepsuty uchwyt narzędziowy lub złomowana partia.
O co zapytać przed zakupem maszyny
Ponieważ język kodowania jest powiązany ze sterowaniem, wybór maszyny i praktyka programowania to ta sama decyzja. Przed podpisaniem warto potwierdzić na piśmie kilka punktów:
- Jakie sterowanie jest zamontowane i jaki dialekt to oznacza dla cykli, makr i podprogramów.
- Czy dla tego sterowania istnieje już postprocesor dla Twojego systemu CAM.
- Ile pamięci programu ma sterownik i czy w przypadku dużych plików tworzenia powierzchni potrzebne jest podawanie kroplowe.
- Ile przesunięć roboczych i przesunięć narzędzi jest dostępnych dla konfiguracji z wieloma uchwytami.
- Niezależnie od tego, czy uwzględnione są przykładowe programy, kopie zapasowe parametrów i szkolenie operatorów.
- Jaki jest podany standard akceptacji i czy cięcie testowe przebiega w ramach Twojej części, czy w części demonstracyjnej.
Konstruktor, który spędził dwie dekady na produkcji sprzętu do cięcia metalu i statkach około tysiąca sztuk rocznie, ma zwykle gotowe odpowiedzi na te pytania. Możesz przeczytać więcej na temat tło i historia zespołu stojącego za tymi tokarkami zanim umieścisz na krótkiej liście model.
